 ভাষা

বাড়ি / খবর / শিল্প সংবাদ / A357 অ্যালুমিনিয়াম খাদ রচনা: সিলিকন, ম্যাগনেসিয়াম এবং তাপ চিকিত্সা ব্যাখ্যা করা হয়েছে
যদি একটি অঙ্কন A357-T6 ডাকে এবং একটি সরবরাহকারী জাহাজ A356-T6 পাঠায়, তবে অংশগুলি এখনও বল্টু হবে৷ তারা এখনও একটি CMM এ সঠিকভাবে পরিমাপ করবে। তারা এমনকি একটি বেঞ্চ পরীক্ষা পাস হতে পারে. তারা যা করবে না তা হল নকশা অনুমানকৃত ফলন শক্তিতে পৌঁছানো, এবং সেই ঘাটতি কয়েক মাস পরে একটি ফাটল আবাসন, একটি কাঁদা সীল মুখ, বা বোল্ট বসের ক্লান্তি ব্যর্থতা হিসাবে দেখা দেয়। রসায়নের পার্থক্য কাগজে ছোট, ঠিক এই কারণেই এটি ইনকামিং পরিদর্শনের মাধ্যমে পিছলে যায়।
A357 অ্যালুমিনিয়াম খাদ রচনা, ওজন দ্বারা, হয় 6.5 থেকে 7.5 শতাংশ সিলিকন, 0.40 থেকে 0.70 শতাংশ ম্যাগনেসিয়াম, সর্বোচ্চ 0.20 শতাংশ আয়রন, সর্বোচ্চ 0.20 শতাংশ তামা, সর্বোচ্চ 0.10 শতাংশ ম্যাঙ্গানিজ, সর্বোচ্চ 0.10 শতাংশ দস্তা এবং সর্বোচ্চ 0.20 শতাংশ টাইটানিয়াম . অ্যালুমিনিয়াম ভারসাম্য তৈরি করে। A356 এর সাথে তুলনা করে, ম্যাগনেসিয়াম ফ্লোর এবং ম্যাগনেসিয়াম সিলিং উভয়ই উপরের দিকে চলে যায় এবং লোহার সীমা আরও শক্ত হয়। এই দুটি শিফট একটি সঠিক T6 তাপ চিকিত্সার পরে প্রায় 15 শতাংশ বেশি ফলন শক্তি প্রদান করে।
এটাই সংক্ষিপ্ত উত্তর। এই নিবন্ধের বাকি অংশটি উপাদান দ্বারা রসায়নকে ভেঙে দেয়, বাস্তব সংখ্যায় A356 এবং 356 এর সাথে A357 এর তুলনা করে এবং তারপরে ব্যাখ্যা করে যে কীভাবে কাস্টিং রুট এবং বার্ধক্য চক্র সিদ্ধান্ত নেয় যে রসায়ন একটি নির্ভরযোগ্য কাঠামোগত অংশ বা স্ক্র্যাপের একটি ব্যয়বহুল স্তূপ হয়ে উঠবে কিনা।
A357 অ্যালুমিনিয়াম খাদ রচনা: সম্পূর্ণ রসায়ন, উপাদান দ্বারা উপাদান
নীচের সারণীটি A357.0 ঢালাই উপাধির জন্য প্রকাশিত রচনা সীমা তালিকাভুক্ত করে, সাথে একটি ব্যবহারিক টার্গেট উইন্ডো যা ফাউন্ড্রিগুলি আসলে সেই সীমাগুলির ভিতরের জন্য লক্ষ্য করে। সীমাগুলি শিল্প জুড়ে ব্যবহৃত স্ট্যান্ডার্ড অ্যালুমিনিয়াম ঢালাই স্পেসিফিকেশন থেকে আসে এবং একই সংখ্যাগুলি অ্যালুমিনিয়াম অ্যাসোসিয়েশনের পদবীতে এবং ASM হ্যান্ডবুক, ভলিউম 15: কাস্টিং-এ প্রদর্শিত হয়, যা অ্যালুমিনিয়াম ঢালাই ধাতুবিদ্যার জন্য আদর্শ রেফারেন্স হিসাবে রয়ে গেছে।
| উপাদান | নির্দিষ্ট পরিসর (wt%) | প্রাকটিক্যাল ফাউন্ড্রি টার্গেট | অংশ ফাংশন |
|---|---|---|---|
| সিলিকন | 6.5 - 7.5 | 6.9 - 7.2 | তরলতা, গরম-টিয়ার প্রতিরোধের, castability |
| ম্যাগনেসিয়াম | 0.40 - 0.70 | 0.55 - 0.62 | Mg2Si বৃষ্টিপাতের মাধ্যমে বয়স শক্ত হওয়া |
| আয়রন | 0.20 সর্বোচ্চ | 0.10 - 0.14 | অপবিত্রতা; নমনীয়তা হ্রাস নিয়ন্ত্রণ করে |
| টাইটানিয়াম | 0.20 সর্বোচ্চ | 0.10 - 0.15 | শস্য পরিশোধন, খাওয়ানোর আচরণ |
| তামা | 0.20 সর্বোচ্চ | 0.05 এর নিচে | অপবিত্রতা; জারা প্রতিরোধের trims |
| ম্যাঙ্গানিজ | 0.10 সর্বোচ্চ | 0.05 এর নিচে | আয়রন ফেজ অঙ্গসংস্থানবিদ্যা পরিবর্তন |
| দস্তা | 0.10 সর্বোচ্চ | 0.05 এর নিচে | স্ক্র্যাপ বহন থেকে অপবিত্রতা |
| অন্যান্য, প্রতিটি | সর্বোচ্চ ০.০৫ | শুধুমাত্র ট্রেস | অনির্দিষ্ট অবশিষ্টাংশ |
| অন্যান্য, মোট | 0.15 সর্বোচ্চ | শুধুমাত্র ট্রেস | ক্রমবর্ধমান অপবিত্রতা সিলিং |
| অ্যালুমিনিয়াম | ভারসাম্য | ভারসাম্য | ম্যাট্রিক্স |
একটি বিশদ যা ক্রেতাদের সতর্ক করে দেয়: কিছু A357 ভেরিয়েন্ট 0.04 থেকে 0.07 শতাংশের মধ্যে, আয়রন-বহনকারী প্লেটলেটগুলিকে বৃত্তাকার করতে একটি খুব ছোট বেরিলিয়াম যোগ করার অনুমতি দেয়। অন্যরা 0.0007 শতাংশে বেরিলিয়াম ক্যাপ করে এবং অনুশীলনে এটি নিষিদ্ধ করে। যদি একটি অংশ একটি নিয়ন্ত্রিত পরিবেশের জন্য বা কঠোর বায়ু-হ্যান্ডলিং নিয়ম সহ একটি মেশিনিং সেলের জন্য নির্ধারিত হয়, তবে স্পেক শীটের সেই একক লাইনটি পরিবর্তন করে যা গলে যাওয়া দোকান আপনাকে উদ্ধৃত করতে পারে।
প্রতিটি উপাদান আসলে একটি কাস্টিং এর ভিতরে কি করে
সিলিকন 6.5 থেকে 7.5 শতাংশ
সিলিকন কারণ এই খাদ এ সব ঢালা হতে পারে. এটি গলনা পরিসীমা কমিয়ে দেয় এবং অ্যালুমিনিয়াম-সিলিকন ইউটেকটিক এর দিকে খাদকে ঠেলে দেয়, যা 577 ডিগ্রি সেলসিয়াসের কাছাকাছি থাকে। মোটামুটি 7 শতাংশ সিলিকন এ খাদটি হাইপোইউটেকটিক, তাই দৃঢ় কাঠামোটি একটি সূক্ষ্ম ইউটেটিক নেটওয়ার্ক দ্বারা বেষ্টিত অ্যালুমিনিয়াম ডেনড্রাইটের মিশ্রণ। সেই নেটওয়ার্কই আপনাকে পাতলা-প্রাচীরের তরলতা, গরম ছিঁড়ে যাওয়ার প্রতিরোধ এবং যুক্তিসঙ্গতভাবে কম সংকোচনের চাপ দেয়।
সিলিকন সীমার নীচে ফেলে দিন এবং ভুল এবং গরম অশ্রু নিয়মিত হয়ে যায়। এটিকে রেঞ্জের উপরে ঠেলে দেয় এবং ইউটেকটিক সিলিকন অ্যাসিকুলার প্লেটে মোটা হয়ে যায় যা অভ্যন্তরীণ খাঁজের মতো কাজ করে। একটি A357 ঢালাইয়ে অপরিশোধিত ইউটেটিক সিলিকন একটি সঠিকভাবে পরিবর্তিত গলনের তুলনায় 40 শতাংশ বা তার বেশি প্রসারণকে কমিয়ে আনতে পারে, যে কারণে প্রায় 0.010 থেকে 0.020 শতাংশের একটি স্ট্রন্টিয়াম সংযোজন, বা একটি সোডিয়াম-ভিত্তিক সংশোধক, একটি আদর্শ অনুশীলন।
ম্যাগনেসিয়াম 0.40 থেকে 0.70 শতাংশ
ম্যাগনেসিয়াম হল শক্তকারী উপাদান এবং A357 একটি পৃথক সংকর ধাতু হিসাবে বিদ্যমান প্রধান কারণ। কৃত্রিম বার্ধক্যের সময়, সূক্ষ্ম ম্যাগনেসিয়াম সিলিসাইড অ্যালুমিনিয়াম ম্যাট্রিক্স জুড়ে নিউক্লিয়েটকে অবক্ষয় করে এবং স্থানচ্যুতি গতিকে ব্লক করে। A356 ক্যাপ ম্যাগনেসিয়াম 0.45 শতাংশ; A357 0.70 শতাংশ পর্যন্ত অনুমতি দেয়। এই অতিরিক্ত ম্যাগনেসিয়াম পিক-বয়সী ফলনের শক্তিকে প্রায় 20 থেকে 30 MPa বাড়িয়ে দেয় যখন অন্য সবকিছু সমান হয়।
ট্রেড-অফ হল প্রক্রিয়া সংবেদনশীলতা। A357 এর দ্রবণীয়তার সীমার কাছাকাছি বসেছে, তাই একটি সংক্ষিপ্ত সমাধান চিকিত্সা বা একটি অসম নিভিয়ে ফেলার ফলে দ্রবীভূত ম্যাগনেসিয়াম সিলিসাইড পিছনে চলে যায় এবং সেই অংশটি আগত ইনগটের উপর বর্ণালী পরীক্ষা করার সময় তার স্পেসিফিকেশন কম করে।
আয়রন 0.20 শতাংশ সর্বোচ্চ
লোহা নমনীয়তার শান্ত ঘাতক। একটি 7 শতাংশ সিলিকন সংকর ধাতুতে মোটামুটি 0.25 শতাংশের উপরে, লোহা বিটা-ফেজ Al5FeSi প্লেটলেট তৈরি করে যা ভঙ্গুর, প্লেটের মতো এবং লোডের নিচে ক্র্যাকিং প্রবণ। আয়রনকে 0.20 শতাংশ বা তার নিচে রাখা, এবং প্রিমিয়াম-গুণমানের কাজের জন্য 0.15 শতাংশ পছন্দ করা, সেই প্লেটলেটগুলিকে ছোট এবং কম ক্ষতিকারক রাখে। এই শক্ত লোহার সীমা, ম্যাগনেসিয়ামের চেয়ে বেশি, যা একটি প্রিমিয়াম A357 গলে যাওয়াকে একটি সাধারণ সেকেন্ডারি অ্যালয় থেকে আলাদা করে৷
টাইটানিয়াম এবং শস্য পরিশোধন
0.10 থেকে 0.15 শতাংশে টাইটানিয়াম, সাধারণত একটি Al-5Ti-1B মাস্টার অ্যালোয়ের মাধ্যমে প্রবর্তিত হয়, দৃঢ়করণের সময় শস্যের বৃদ্ধিকে সীমাবদ্ধ করে। সূক্ষ্ম ইকুইক্সড শস্য খাওয়ানোর উন্নতি করে, সঙ্কুচিত ছিদ্রকে আরও ছোট এবং ভালভাবে বিতরণ করা ছিদ্রগুলিতে ছড়িয়ে দেয় এবং প্রসার্য শক্তি এবং প্রসারণ উভয়ই বাড়ায়। একটি গলে যা ডিগ্যাস করা হয়েছে এবং পরিবর্তিত হয়েছে কিন্তু দানা পরিশোধন করা হয়নি যা যান্ত্রিক পরীক্ষার ফলাফলে মোটা স্তম্ভের দানা এবং একটি বিস্তৃত বিচ্ছুরণ দেখাবে।
কপার, ম্যাঙ্গানিজ, দস্তা এবং ট্রেস বাকেট
তামা 0.20 শতাংশে সীমাবদ্ধ কারণ এটি ভেজা বা লবণ-ভরা পরিবেশে ক্ষয় কার্যক্ষমতা হ্রাস করে। সর্বোচ্চ 0.10 শতাংশ ম্যাঙ্গানিজ আয়রন ফেজকে কিছুটা পরিবর্তন করে কিন্তু এমন গলন উদ্ধার করতে পারে না যা ইতিমধ্যেই লোহা-ভারী। 0.10 শতাংশ সর্বোচ্চ দস্তা মূলত একটি স্ক্র্যাপ-নিয়ন্ত্রণ পরামিতি। ক্যাচ-অল সীমা, যে কোনো একক অনির্দিষ্ট উপাদানের জন্য 0.05 শতাংশ এবং মোট 0.15 শতাংশ, অজানা অবশিষ্টাংশকে খাদটির দৃঢ়ীকরণ আচরণকে স্থানান্তরিত করা থেকে আটকাতে বিদ্যমান।
A357 বনাম A356 বনাম 356: যেখানে সংখ্যা আলাদা
এই তিনটি সংকর ধাতু প্রায়শই বিনিময়যোগ্যভাবে উদ্ধৃত করা হয় এবং একটি অঙ্কন সংশোধনে তারা করণিক বৈকল্পিকগুলির মতো দেখতে পারে। তারা না. নীচের টেবিলটি সাধারণ প্রকাশিত T6 মান দেখায়; প্রকৃত সংখ্যাগুলি ঢালাই প্রক্রিয়া, বিভাগের পুরুত্ব এবং কুপনটি যে অবস্থান থেকে কাটা হয়েছে তার সাথে সরে যায়।
| চারিত্রিক | 356-T6 | A356-T6 | A357-T6 |
|---|---|---|---|
| ম্যাগনেসিয়াম range (wt%) | 0.20 - 0.45 | 0.20 - 0.45 | 0.40 - 0.70 |
| আয়রন limit (wt%) | 0.20 - 0.35 | 0.20 সর্বোচ্চ | 0.20 সর্বোচ্চ, often 0.15 |
| প্রসার্য শক্তি | প্রায় 230 এমপিএ | প্রায় 275 এমপিএ | প্রায় 310 MPa |
| ফলন শক্তি | প্রায় 165 এমপিএ | প্রায় 205 এমপিএ | প্রায় 255 এমপিএ |
| প্রসারণ | 3 - 5 শতাংশ | 5 - 7 শতাংশ | 4 - 6 শতাংশ |
| সাধারণ ব্যবহার | সাধারণ আবাসন, কভার | কাঠামোগত বন্ধনী, চাকা | উচ্চ-লোড হাউজিং, মহাকাশ অংশ |
ব্যবহারিক পড়ুন: যদি আপনার স্ট্রেস বিশ্লেষণ A357 ফলন শক্তি ধরে নেয় এবং আপনি A356 পান, আপনি শান্তভাবে প্রায় 50 MPa মার্জিন হারিয়েছেন। একটি অংশে একটি নিরাপত্তা ফ্যাক্টর 3, এটি অদৃশ্য। একটি অংশে 1.4 এর একটি নিরাপত্তা ফ্যাক্টর আকারে, এটি একটি উত্তীর্ণ ক্লান্তি পরীক্ষা এবং একটি পুনরায় ডিজাইনের মধ্যে পার্থক্য।
তাপ চিকিত্সা: কেন রসায়ন একা যথেষ্ট নয়
আপনি সারণি 1 এর প্রতিটি সংখ্যাকে আঘাত করতে পারেন এবং এখনও একটি নরম অংশ তৈরি করতে পারেন। তিন-পর্যায়ের T6 চক্রের পরে খাদ শুধুমাত্র তার নির্দিষ্ট শক্তিতে পৌঁছায় এবং প্রতিটি পর্যায়ে একটি সংকীর্ণ ব্যবহারিক উইন্ডো থাকে।
- মোটামুটি 540 ডিগ্রি সেলসিয়াসে 6 থেকে 12 ঘন্টার জন্য সলিউশন ট্রিটমেন্ট, ম্যাগনেসিয়াম সমৃদ্ধ পর্যায়গুলিকে শক্ত দ্রবণে ফিরে দ্রবীভূত করার জন্য যথেষ্ট।
- কুইঞ্চিং, সাধারণত উষ্ণ জলে বা পলিমার স্নানে, সুপারস্যাচুরেটেড কঠিন দ্রবণকে আটকানোর জন্য যথেষ্ট দ্রুত কিন্তু পাতলা অংশগুলিকে বিকৃত করা এড়াতে যথেষ্ট ধীর।
- কৃত্রিম বার্ধক্য মোটামুটি 155 থেকে 170 ডিগ্রি সেলসিয়াস তাপমাত্রায় 4 থেকে 8 ঘন্টার জন্য সূক্ষ্ম ম্যাগনেসিয়াম সিলিসাইড কণাগুলিকে অবক্ষয় করে যা প্রকৃত শক্তিশালী করে।
ক্লাসিক ব্যর্থতা মোড হল একটি নির্গমন বিলম্ব যা খাদ সহ্য করতে পারে তার চেয়ে দীর্ঘ। A357 এখানে A356 এর চেয়ে বেশি সংবেদনশীল কারণ উচ্চতর ম্যাগনেসিয়াম লোড হওয়ার অর্থ হল আরও বেশি দ্রবণকে দ্রবণে ধরে রাখতে হবে। লোড টানতে এবং নিভানোর ট্যাঙ্কে আঘাত করার মধ্যে কয়েক মিনিটের দেরি হলে তা নির্দিষ্ট ন্যূনতম থেকে ভালভাবে ফলন শক্তিকে কমিয়ে দিতে পারে এবং প্রসার্য শক্তিকে কেবলমাত্র সামান্য প্রভাবিত করে, যা একটি একক কঠোরতা পরীক্ষায় সমস্যাটিকে সনাক্ত করা কঠিন করে তোলে।
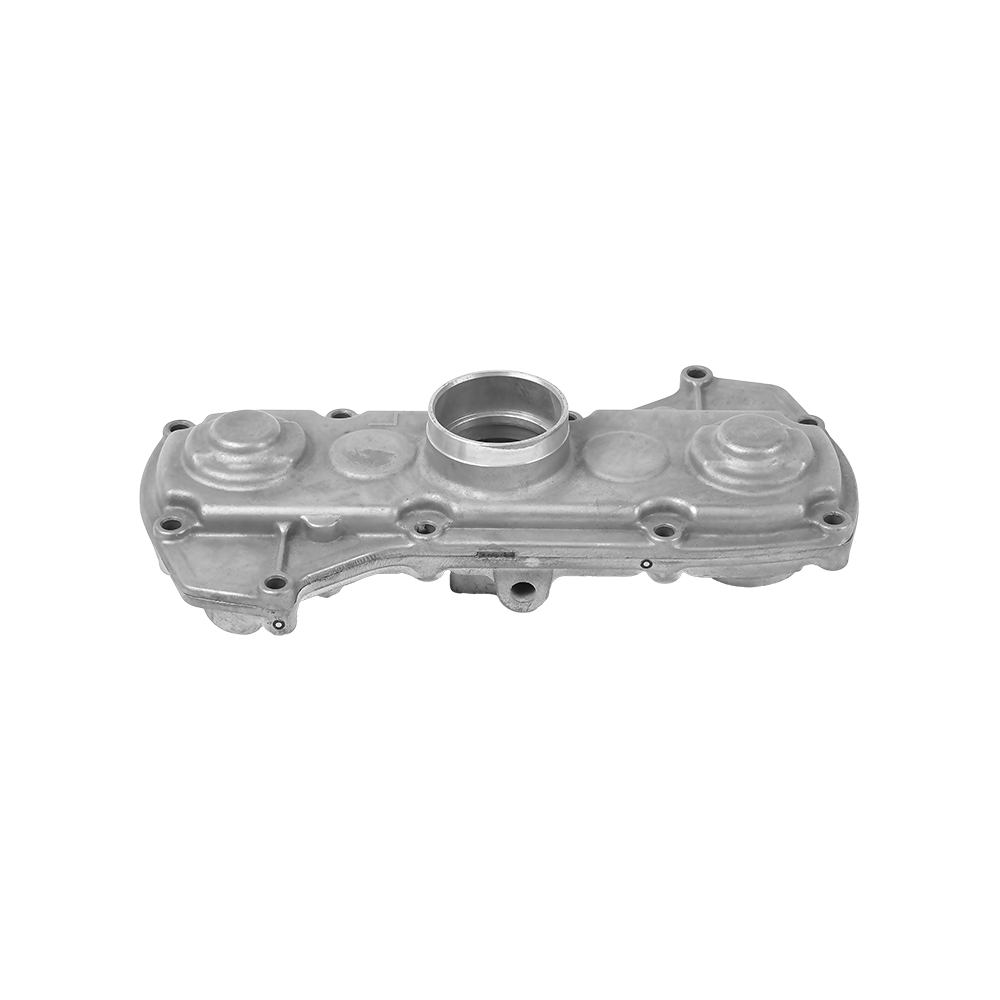
হিট ট্রিটেড অ্যালুমিনিয়াম ইঞ্জিনের সিলিন্ডারের যন্ত্রাংশ এবং অনুরূপ কাঠামোগত ঢালাই পে-অফের একটি ভাল উদাহরণ। একই জ্যামিতি, একই গলিত থেকে ঢেলে চুল্লি থেকে 250 MPa বা 290 MPa শক্তিতে বেরিয়ে আসতে পারে তা নির্ভর করে কীভাবে নিভানোর ব্যবস্থা করা হয়েছিল তার উপর নির্ভর করে।
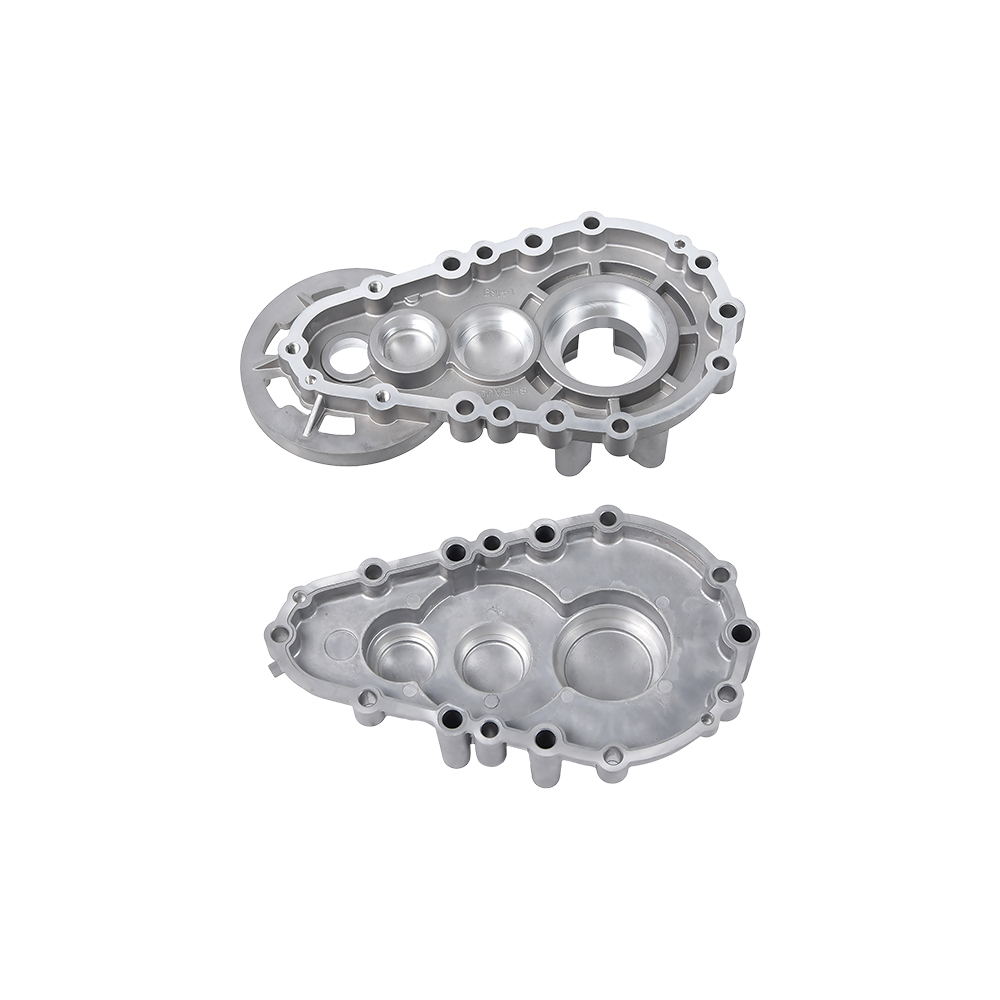
 অ্যালুমিনিয়াম Auto Engine Cylinder Parts রাইস ট্রান্সপ্লান্টার খুচরা যন্ত্রাংশ পণ্য দেখুন →
কাস্টিং রুট পরিবর্তন করে যা একই রসায়ন সরবরাহ করে
A357 অপ্রতিরোধ্যভাবে একটি মাধ্যাকর্ষণ-পরিবারের খাদ। এটি বালি ছাঁচ, বিনিয়োগ শেল, স্থায়ী ইস্পাত ছাঁচ মধ্যে ঢেলে দেওয়া হয়, এবং নিম্ন চাপ ডাই ঢালাই মারা যায়। এটা প্রচলিত উচ্চ চাপ ডাই ঢালাই জন্য একটি প্রাকৃতিক উপযুক্ত নয়, এবং কারণ গ্যাস, রসায়ন নয়.
উচ্চ চাপের ডাই ঢালাই মিলিসেকেন্ডে একটি ডাই পূরণ করে এবং ধাতুর ভিতরে বাতাস এবং ডাই লুব্রিকেন্ট পচনশীল পণ্যগুলিকে আটকে রাখে। 540 ডিগ্রি সেলসিয়াসে অংশটি একটি সমাধান চিকিত্সা চুল্লিতে না যাওয়া পর্যন্ত এই শূন্যস্থানগুলি অদৃশ্য থাকে, যেখানে অভ্যন্তরীণ চাপ বেড়ে যায় এবং পৃষ্ঠের ফোস্কা পড়ে। A357 তার শক্তিতে পৌঁছানোর জন্য T6 এর উপর নির্ভর করে, তাই প্রক্রিয়া এবং খাদ বিপরীত দিকে টানে। আপনি যদি উচ্চ চাপের অংশে A357 রসায়ন চান, তাহলে আপনাকে সাধারণত একটি হিসাবে-কাস্ট বা নিম্ন-তাপমাত্রা-বয়স্ক অবস্থা এবং অনুরূপভাবে কম শক্তি গ্রহণ করতে হবে।
নিম্নচাপ ডাই ঢালাই একটি দরকারী মধ্যম স্থলে বসে। ফিলিং ধীর এবং নিয়ন্ত্রিত, রাইজার টিউব দৃঢ়ীকরণের মাধ্যমে চাপের মধ্যে ধাতুকে ফিড করে এবং উচ্চ চাপের শটের তুলনায় গ্যাস এন্ট্রাপমেন্ট অনেক কম। এটি নিম্নচাপ A357 কে এমন অংশগুলির জন্য একটি বাস্তবসম্মত রুট করে তোলে যার জন্য প্রাচীর-বেধ নিয়ন্ত্রণ এবং সম্পূর্ণ T6 বৈশিষ্ট্য উভয়ই প্রয়োজন। প্রক্রিয়াটি কীভাবে একটি গহ্বর পূরণ করে তার পটভূমি যদি আপনি চান, অ্যালুমিনিয়াম ডাই কাস্টিং কিভাবে কাজ করে তার এই ব্যাখ্যা ধাপে ধাপে ফিল সিকোয়েন্সের মধ্য দিয়ে চলে।
A357-টাইপ কাজের জন্য তিনটি রুটের একটি ব্যবহারিক তুলনা:
- বালি ঢালাই নকশার সর্বশ্রেষ্ঠ স্বাধীনতা এবং ধীরগতির দৃঢ়তা দেয়, যা মাইক্রোস্ট্রাকচারকে মোটা করে এবং ঠাণ্ডা ব্যবহার না করা পর্যন্ত প্রসারণ কমায়।
- স্থায়ী ছাঁচ ঢালাই শীতল করার গতি বাড়ায়, শস্যের কাঠামোকে পরিমার্জিত করে এবং সাধারণত একই খাদের জন্য বালির উপর 20 থেকে 30 MPa প্রসার্য শক্তি যোগ করে।
- নিম্নচাপের ডাই কাস্টিং নিয়ন্ত্রিত ফিলিং সহ একটি স্থায়ী ছাঁচকে একত্রিত করে, পুরু-প্রাচীরের অংশগুলিতে সম্পূর্ণ T6 চক্রের জন্য গ্যাসের ছিদ্র যথেষ্ট কম রাখে।
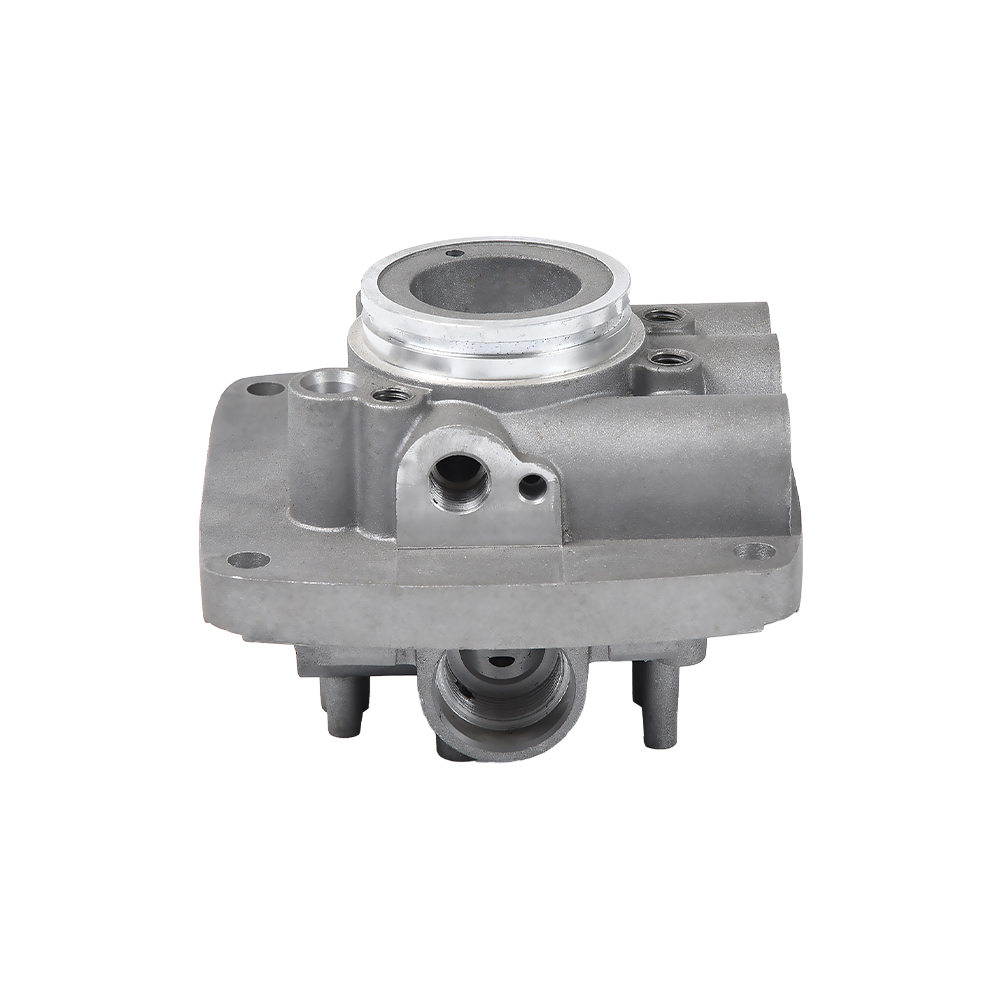
 অটোমোবাইল সিলিন্ডার বডি পার্টস অ্যালুমিনিয়াম Die Casting Gasoline Engine Case পণ্য দেখুন →
ত্রুটিগুলি যা কম্পোজিশনে ফিরে আসে বা হ্যান্ডলিং গলে যায়
বেশিরভাগ A357 প্রত্যাখ্যান খাদ ভুল হওয়ার কারণে হয় না। তারা ভুল চিকিত্সা করা হচ্ছে গলে সৃষ্ট হয়. পাঁচটি পুনরাবৃত্তি সমস্যা হল:
গ্যাসের ছিদ্র। তরল অ্যালুমিনিয়ামে হাইড্রোজেনের দ্রবণীয়তা কঠিন অ্যালুমিনিয়ামের দ্রবণীয়তার প্রায় বিশ গুণ বেশি। ডিগ্যাস করার পর গলে যাওয়া যে কোনো হাইড্রোজেন ধাতু জমে যাওয়ার সাথে সাথে গোলাকার ছিদ্রে পরিণত হয়। ফিক্স হল আর্গন বা নাইট্রোজেন দিয়ে ঘূর্ণমান ডিগ্যাসিং প্লাস একটি পরিষ্কার, শুষ্ক চার্জ, এবং কাঠামোগত কাজের জন্য প্রতি 100 গ্রাম অ্যালুমিনিয়ামে প্রায় 0.15 মিলি এর নিচে একটি পরিমাপ করা হাইড্রোজেন স্তর।
সঙ্কুচিত porosity. A357 দৃঢ়ীকরণের উপর ভলিউম দ্বারা মোটামুটি 6 থেকে 7 শতাংশ চুক্তি করে। ফিড পাথ, রাইজার এবং চিলগুলি এমনভাবে ডিজাইন করতে হবে যাতে শেষ তরলটি জমাট বাঁধা বোল্ট বসের পরিবর্তে একটি রাইজারে বসে। পুরু থেকে পাতলা ট্রানজিশনগুলি যেখানে এটি প্রথমে দেখায়৷
অক্সাইড অন্তর্ভুক্তি। অ্যালুমিনিয়াম অক্সাইড একটি বিঘ্নিত গলিত পৃষ্ঠে সেকেন্ডের মধ্যে গঠন করে। অশান্ত ঢালা সেই ফিল্মটিকে ঢালাইয়ের মধ্যে ভাঁজ করে এবং এটি একটি রৈখিক ত্রুটি তৈরি করে যা একটি যন্ত্রযুক্ত মুখের উপর একটি অন্ধকার রেখা হিসাবে দেখায় যা পোলিশ আউট হবে না।
গরম ছেঁড়া. A357 এর সিলিকন বিষয়বস্তু এটিকে ভাল প্রতিরোধ দেয়, তবে একটি কম সিলিকন বা খারাপভাবে শস্য-পরিশোধিত দ্রবণ শীতল হওয়ার প্রথম মিনিটে তীক্ষ্ণ অভ্যন্তরীণ কোণে ছিঁড়ে যাবে। কোণগুলিকে ব্যাসার্ধ করুন এবং টাইটানিয়ামকে এর পরিসরের মাঝখানে রাখুন।
T6 এর সময় ফোস্কা পড়া। এটি একটি রসায়ন ব্যর্থতার পরিবর্তে একটি প্রক্রিয়া-নির্বাচন ব্যর্থতা, এবং এটি একক সবচেয়ে সাধারণ কারণ একজন ক্রেতা আবিষ্কার করেন যে তাদের নির্বাচিত কাস্টিং রুট নির্দিষ্ট মেজাজ সরবরাহ করতে পারে না।
যেখানে A357 পার্টস তাদের কিপ উপার্জন করে
A357 দেখায় যেখানেই একটি কাস্টিংকে ভার বহন করতে হয়, কম্পন থেকে বাঁচতে হয় এবং এখনও একটি মেশিনযুক্ত সহনশীলতা ধরে রাখতে হয়। নীচের সমস্ত অ্যাপ্লিকেশনগুলি সেই প্যাটার্নটি ভাগ করে।
- এয়ারক্রাফ্ট এবং রোটারক্রাফ্ট স্ট্রাকচারাল ঢালাই, যেখানে ওজন গুরুত্বপূর্ণ এবং ক্লান্তি জীবন পরিচালনার নকশা কেস।
- স্বয়ংচালিত সাসপেনশন এবং চেসিস নোড, কন্ট্রোল আর্মস, নাকলস এবং সাবফ্রেম বন্ধনী সহ।
- পাম্প, কম্প্রেসার এবং হাইড্রোলিক হাউজিং যা অভ্যন্তরীণ চাপ এবং চক্রীয় লোডিং দেখতে পায়।
- মোটর হাউজিং এবং শেষ ক্যাপ, যেখানে খাদকে থার্মাল সাইক্লিংয়ের মাধ্যমে ভারবহন বোরগুলিকে বৃত্তাকারে ধরে রাখতে হয়।
- ইম্পেলার এবং ঘূর্ণায়মান উপাদান, যেখানে শক্তি এবং প্রসারণের মধ্যে ভারসাম্য বিস্ফোরিত মার্জিন নির্ধারণ করে।
- বিদ্যুতায়িত পাওয়ারট্রেনে তাপ ব্যবস্থাপনার উপাদান, যেখানে কঠোরতা এবং তাপ পথের সংমিশ্রণ কাঁচা প্রসার্য শক্তির চেয়ে বেশি গুরুত্বপূর্ণ।
একটি ডাই কাস্ট মোটর হাউজিং একটি প্রতিনিধি কেস স্টাডি। অংশটিতে সাধারণত একটি পাতলা নলাকার প্রাচীর, একটি পুরু মাউন্টিং ফ্ল্যাঞ্জ এবং প্রতিটি প্রান্তে মেশিনযুক্ত বিয়ারিং আসন থাকে। এই তিনটি বৈশিষ্ট্য একযোগে তিনটি ভিন্ন দিকে দৃঢ়ীকরণ আচরণকে টেনে আনে: প্রাচীর দ্রুত শীতল করতে চায়, ফ্ল্যাঞ্জ খাদ্য চায়, এবং বোরগুলি তাপ চিকিত্সার পরে মাত্রিক স্থিতিশীলতা চায়। একটি সংকর ধাতু থেকে তিনটি পাওয়ার অর্থ হল তরলতার জন্য সিলিকনকে মধ্য-পরিসরে রাখা, শক্তির জন্য ম্যাগনেসিয়াম মধ্য-পরিসীমা এবং যন্ত্রের জন্য নিম্ন প্রান্তে লোহা রাখা।
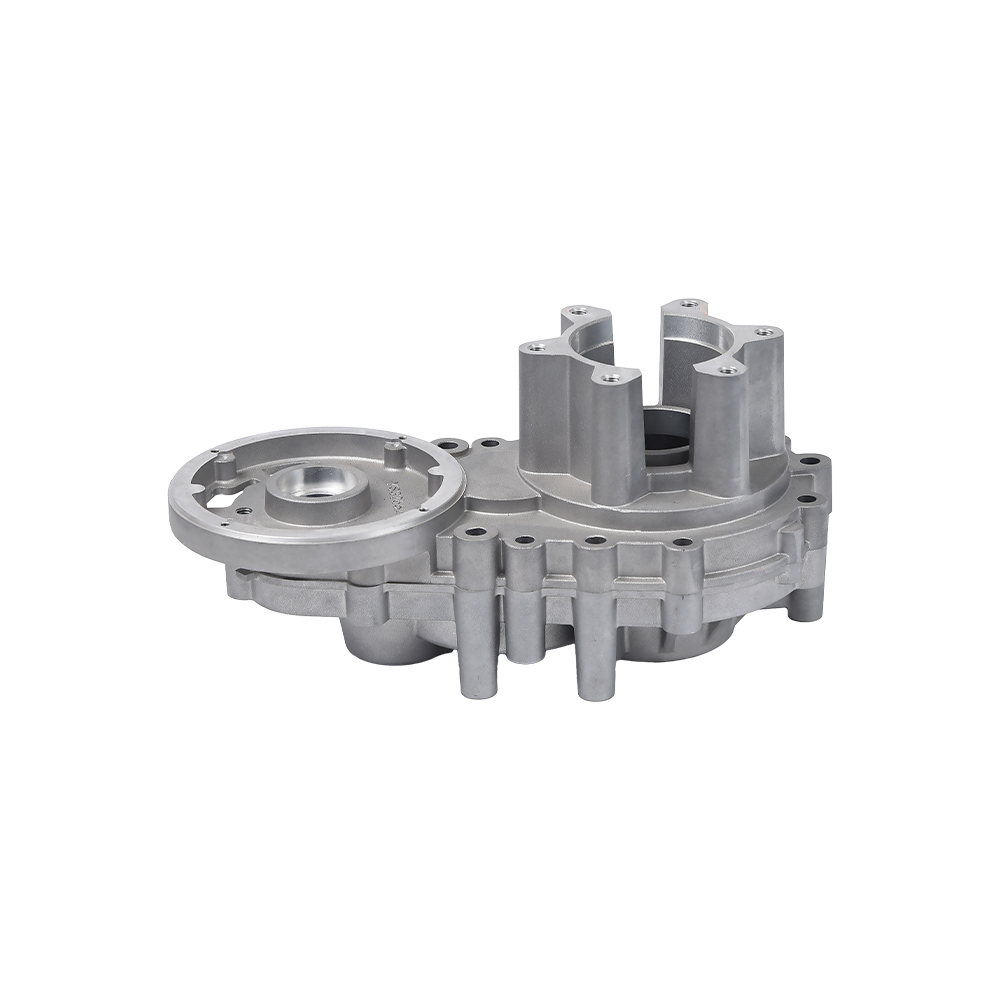
 অ্যালুমিনিয়াম Die Cast Motor Housing 375 অ্যালুমিনিয়াম Die Casting Gearbox Housing পণ্য দেখুন →
আপনি একটি ক্রয় আদেশ প্রকাশ করার আগে প্রকিউরমেন্ট চেকলিস্ট
সামনে কয়েকটি প্রশ্ন A357 অর্ডার থেকে বেশিরভাগ ঝুঁকি সরিয়ে দেয়। এই ক্রমে তাদের মাধ্যমে কাজ করুন এবং প্রযুক্তিগত কথোপকথন ছোট হয়ে যায়।
- মেজাজ নিশ্চিত করুন, শুধু খাদ নয়। A357-F, A357-T5, এবং A357-T6 বিভিন্ন শক্তির স্তর সহ বিভিন্ন পণ্য, এবং অঙ্কন বলতে হবে কোনটি।
- ম্যাগনেসিয়াম এবং আয়রন লক্ষ্যমাত্রা জন্য জিজ্ঞাসা করুন, সীমা না শুধুমাত্র. 0.45 শতাংশ ম্যাগনেসিয়ামের লক্ষ্যে একটি সরবরাহকারী কার্যকরভাবে A357 লেবেল সহ A356 সরবরাহ করছে।
- যান্ত্রিক পরীক্ষার কুপন যেখান থেকে কাটা হবে তা জানান। একটি রাইজার থেকে কাটা একটি কুপন সবসময় অংশ থেকে একটি কাটা চেয়ে ভাল দেখাবে।
- তাপ চিকিত্সার রেকর্ডে সম্মত হন। সমাধানের সময়, নিভানোর বিলম্ব এবং বার্ধক্যের তাপমাত্রা এই তিনটি সংখ্যা যা ফলাফল নির্ধারণ করে।
- প্রথম নিবন্ধের আগে অভ্যন্তরীণ সুস্থতার জন্য গ্রহণযোগ্যতার মানদণ্ড নির্ধারণ করুন, কারণ রেডিওগ্রাফিক এবং বিভাগীয় ফলাফল টুলিং পরিবর্তনগুলি চালায়।
- মেশিনিং ভাতা নিশ্চিত করুন। A357 মেশিন পরিষ্কারভাবে, কিন্তু পৃথকীকরণ থেকে কঠিন দাগ বা একটি মোটা ইউটেক্টিক একই সময়ে একটি কার্বাইড সন্নিবেশ এবং একটি সময়মত ডেলিভারি সময়সূচী ধ্বংস করবে।
আপনি যদি আপনার জ্যামিতি A357 বা অন্য কোনো মিশ্র ধাতুর সাথে মানানসই কিনা সে বিষয়ে একটি সোজা উত্তর চান, আমাদের ইঞ্জিনিয়ারিং টিমের কাছে অঙ্কন এবং খাদ কল-আউট পাঠান এবং আমরা প্রক্রিয়া রুট, অর্জনযোগ্য মেজাজ এবং একটি উত্তরে মেশিনিং ভাতা নিয়ে ফিরে আসব।
A357 অ্যালুমিনিয়াম অ্যালয় কম্পোজিশন সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
A357 কি 357.0 এর মতো?
তারা একই পরিবারের উল্লেখ করে। A357 হল অ্যালুমিনিয়াম কাস্টিং স্ট্যান্ডার্ডে ব্যবহৃত ঢালাই উপাধি, এবং 357.0 হল একই রচনার জন্য অ্যালুমিনিয়াম অ্যাসোসিয়েশন উপাধি৷ যখন আপনি একটি অঙ্কনে 357.0-T6 বা A357-T6 দেখতে পান, সেগুলিকে একই উপাদান হিসাবে পড়ুন এবং নিশ্চিত হওয়ার জন্য ম্যাগনেসিয়াম এবং লোহার সীমা পরীক্ষা করুন, কারণ পুরানো ড্রয়িংগুলি কখনও কখনও বর্তমান অনুশীলনের তুলনায় কম লোহার ভাতা বহন করে৷
A357 উচ্চ চাপ ডাই কাস্ট হতে পারে?
এটি একটি উচ্চ চাপ ডাই ঢালাই মেশিনে ঢালাই করা যেতে পারে, তবে এটিকে সহজেই পরে সম্পূর্ণ T6 চিকিত্সা দেওয়া যায় না কারণ আটকে থাকা গ্যাস দ্রবণ তাপমাত্রায় প্রসারিত হয় এবং পৃষ্ঠে ফোস্কা পড়ে। অনুশীলনে, উচ্চ চাপের A357 অংশগুলি একটি হিসাবে-কাস্ট বা ইচ্ছাকৃতভাবে কম বয়সী অবস্থায় সরবরাহ করা হয়। যদি অঙ্কনের জন্য A357-T6-এর প্রয়োজন হয়, তাহলে অংশটিকে নিম্নচাপের ডাই কাস্টিং, স্থায়ী ছাঁচ, বালি, বা বিনিয়োগ ঢালাইয়ের দিকে যেতে হবে।
কেন A357 এর দাম A356 এর চেয়ে বেশি?
তিনটি কারণ। শক্ত লোহার সীমার জন্য ক্লিনার চার্জ উপাদান এবং আরও ভাল গলিত নিয়ন্ত্রণ প্রয়োজন, যা ফাউন্ড্রি ব্যবহার করতে পারে এমন কম দামের স্ক্র্যাপের পরিমাণ হ্রাস করে। উচ্চতর ম্যাগনেসিয়াম লোডিং মানে সমাধান চিকিত্সার সময় কঠোর প্রক্রিয়া নিয়ন্ত্রণ। এবং প্রসেস রুটগুলি যেগুলি একটি সত্যিকারের T6 ফলাফল প্রদান করতে পারে, যেমন নিম্নচাপ বা স্থায়ী ছাঁচ, উচ্চ চাপের শটের তুলনায় চক্রের সময় বেশি থাকে।
আমি কিভাবে একটি ইনকামিং লটে ম্যাগনেসিয়াম সামগ্রী যাচাই করব?
ঢালা থেকে একটি ঠাণ্ডা নমুনার উপর অপটিক্যাল নির্গমন স্পেকট্রোমেট্রি হল আদর্শ পদ্ধতি, এবং নমুনা প্রস্তুত হওয়ার পরে এটি মাত্র কয়েক মিনিট সময় নেয়। ম্যাগনেসিয়াম চিত্রটিকে একটি পাস বা প্রশস্ত উইন্ডোর বিপরীতে ব্যর্থ হওয়ার পরিবর্তে একটি সংখ্যা হিসাবে রিপোর্ট করতে বলুন এবং বড় কাস্টিংগুলিতে একাধিক অবস্থানের নমুনা নিন কারণ ম্যাগনেসিয়াম ধীর দৃঢ়করণের সময় আলাদা হতে পারে।
A357 এর কি বেরিলিয়াম দরকার?
না, এবং অনেক স্পেসিফিকেশন এটি নিষিদ্ধ। 0.04 থেকে 0.07 শতাংশের একটি বেরিলিয়াম সংযোজন আয়রন-বহন পর্যায়গুলির আকারবিদ্যাকে উন্নত করে এবং অক্সাইড ত্বকের আচরণে সহায়তা করতে পারে, তবে এটি গলিত দোকানে এবং মেশিনে পরিচালনার প্রয়োজনীয়তা প্রবর্তন করে। বেশিরভাগ কাঠামোগত কাজ বেরিলিয়াম-মুক্ত A357 এবং পরিবর্তে একটি শক্ত লোহার সীমা দিয়ে করা হয়।
A357 অংশ ঢালাই করা যাবে?
তারা সঠিক ফিলার এবং প্রক্রিয়া নিয়ন্ত্রণের সাথে করতে পারে, কিন্তু একটি T6 অংশ ঢালাই একটি স্থানীয় তাপ-আক্রান্ত অঞ্চল তৈরি করে যা শক্তি হারায়। যেখানে জোড় অ-কাঠামোগত, এটি একটি সমস্যা নয়। যেখানে ঢালাই একটি লোড পাথে বসে, নকশাটিকে সেই অঞ্চলে স্থানীয় শক্তি হ্রাস অনুমান করা উচিত এবং এর জন্য দায়ী করা উচিত।
আমি কি পৃষ্ঠ ফিনিস এবং সহনশীলতা আশা করতে পারি?
একটি স্থায়ী ছাঁচ বা নিম্নচাপ থেকে ঢালাই করা পৃষ্ঠগুলি সাধারণত 3.2 এবং 6.3 মাইক্রোমিটার Ra-এর মধ্যে অবতরণ করে, ডাই আবরণ এবং প্রাচীরের পুরুত্বের উপর নির্ভর করে। মেশিনযুক্ত মুখগুলি খাদের পরিবর্তে টুলিং এবং ফিক্সচারিং দ্বারা সীমিত, এবং ক্রিটিক্যাল বোর এবং মুখগুলিতে প্লাস বা মাইনাস 0.05 মিমি এর সাধারণ মেশিনিং সহনশীলতা একটি স্থিতিশীল ঢালাইয়ের জন্য রুটিন।
A357 কি পাতলা দেয়ালের অংশগুলির জন্য উপযুক্ত?
হ্যাঁ, সীমার মধ্যে। 7 শতাংশ সিলিকন বিষয়বস্তু ভাল তরলতা দেয়, এবং প্রায় 3 মিমি পর্যন্ত দেয়াল স্থায়ী ছাঁচে বা নিম্ন চাপের ঢালাইয়ে অর্জনযোগ্য। এর নীচে, চ্যালেঞ্জটি তরলতা থেকে দৃঢ়ীকরণের হারে স্থানান্তরিত হয়: পাতলা অংশগুলি এত দ্রুত শীতল হয় যে ম্যাগনেসিয়াম সিলিসাইড সম্পূর্ণ সমাধানের চিকিত্সার পরেও আংশিকভাবে দ্রবীভূত থাকতে পারে এবং অংশটি তার রসায়নের প্রস্তাবিত বৈশিষ্ট্যগুলিতে পৌঁছাবে না।
লুপ বন্ধ করতে: A357 অ্যালুমিনিয়াম অ্যালয় কম্পোজিশন 6.5 থেকে 7.5 শতাংশ সিলিকন, 0.40 থেকে 0.70 শতাংশ ম্যাগনেসিয়াম এবং সর্বাধিক 0.20 শতাংশ লোহা দ্বারা সংজ্ঞায়িত করা হয়েছে, বাকি উপাদানগুলি ট্রেস স্তরে রাখা এবং অ্যালুমিনিয়াম ভারসাম্য তৈরি করে৷ ম্যাগনেসিয়ামের পরিসর হল যা এটিকে A356 থেকে আলাদা করে এবং T6 অবস্থায় এটিকে প্রায় 50 MPa অতিরিক্ত ফলন শক্তি দেয়। লোহার সীমা যা নমনীয়তা সংরক্ষণ করে। এবং কাস্টিং রুট প্লাস quench ডিসিপ্লিন সিদ্ধান্ত নেয় যে এই সুবিধাগুলির মধ্যে কোনটি আসলেই সমাপ্ত অংশে দেখায় কিনা।
যদি A357-T6-এর জন্য একটি উদ্ধৃতি বাকিগুলির তুলনায় লক্ষণীয়ভাবে সস্তা মনে হয়, উত্তরটি সাধারণত তিনটি জায়গায় থাকে: ম্যাগনেসিয়াম লক্ষ্য, লোহার সিলিং, বা মেজাজ আসলে বিতরণ করা হচ্ছে৷ সংখ্যার জন্য জিজ্ঞাসা করুন এবং যুক্তি দ্রুত শেষ হয়।