 ভাষা

বাড়ি / খবর / শিল্প সংবাদ / অ্যালুমিনিয়াম ডাই কাস্টিং সরবরাহকারী নির্বাচন করা: মূল মানদণ্ড, খরচ এবং লাল পতাকা
একটি ট্রান্সমিশন হাউজিং এর একটি একক পোরোসিটি ক্লাস্টার এক সপ্তাহের জন্য একটি সমাবেশ লাইন বন্ধ করতে পারে। এ কারণেই অ্যালুমিনিয়াম ডাই কাস্টিং সরবরাহকারীকে একা মূল্যের ভিত্তিতে বেছে নেওয়া হয় না। তারা পুনরাবৃত্তিযোগ্যতা, প্রক্রিয়া নিয়ন্ত্রণ, এবং বিস্ময় ছাড়াই ফিট করা সমাপ্ত অংশ সরবরাহ করার ক্ষমতার উপর নির্বাচিত হয়।
কিভাবে একটি অ্যালুমিনিয়াম ডাই কাস্টিং সরবরাহকারী নির্বাচন করতে হয় তার সরাসরি উত্তর হল পাঁচটি ক্ষেত্রকে ক্রমানুসারে মূল্যায়ন করা: কাস্টিং প্রক্রিয়ার ক্ষমতা, ইন-হাউস সেকেন্ডারি মেশিনিং, পরিদর্শন এবং পরিমাপের রুটিন, ইঞ্জিনিয়ারিং যোগাযোগ এবং খরচের স্বচ্ছতা। একটি সরবরাহকারী যে সমস্ত পাঁচটিতে ভাল স্কোর করে আপনার প্রকল্পকে অনুমানযোগ্য রাখবে। একটি সরবরাহকারী যে কেবলমাত্র এক বা দুটিতে শক্তিশালী হয় অবশেষে পুনরায় কাজ, বিলম্ব বা ক্ষেত্রের ব্যর্থতা তৈরি করবে।
2010 সাল থেকে, নিংবো বেইলুন ইউয়ুয়ান মেশিনারি ম্যানুফ্যাকচারিং ডাই কাস্টিং, সিএনসি মেশিনিং এবং একটি সুবিধার মধ্যে টুলিংকে একত্রিত করেছে। ক্রেতারা যখন আমাদেরকে অন্যান্য অ্যালুমিনিয়াম ডাই কাস্টিং সরবরাহকারীদের সাথে তুলনা করে তখন আমরা যা দেখি তা নীচের নির্দেশিকাটি প্রতিফলিত করে এবং এটি এমন কাঠামো যা আমরা সুপারিশ করি যে কেউ উদ্ধৃতির জন্য অঙ্কন পাঠানোর আগে আবেদন করুন৷
একটি অমিল থেকে একটি সক্ষম অ্যালুমিনিয়াম ডাই কাস্টিং সরবরাহকারীকে কী আলাদা করে
মেশিন দিয়ে শুরু করুন। অ্যালুমিনিয়াম অ্যালয়গুলি কোল্ড-চেম্বার মেশিনে নিক্ষেপ করা হয় কারণ তারা হট-চেম্বার ইনজেকশন সিস্টেমকে আক্রমণ করে। লকিং ফোর্স, টন পরিমাপ, সর্বাধিক প্রক্ষিপ্ত এলাকা সংজ্ঞায়িত করে এবং তাই আপনার অংশের ব্যবহারিক খাম। একটি সাধারণ কাস্টম উপাদান সরবরাহকারী 180 টন থেকে 1,600 টন পর্যন্ত প্রেস পরিচালনা করে, বড় মেশিনগুলি মোটর ফ্রেম এবং ট্রান্সমিশন কেসের মতো বড় হাউজিংয়ের জন্য সংরক্ষিত থাকে।
অংশের সাথে মেশিনের সাথে ওভার-মেল করবেন না। যদি একজন সরবরাহকারী একটি 2,000-টন প্রেস চালায় কিন্তু কোনো ছোট সরঞ্জাম না থাকে, তাহলে আপনার 200-গ্রাম হাউজিং অদক্ষ ওভারহেডের সাথে উদ্ধৃত করা হবে। সঠিক মিল হল একটি মেশিন পরিসর যা আপনার অংশের পরিবারের সাথে পরে ডিজাইন পরিবর্তনের জন্য কিছু নমনীয়তার সাথে ফিট করে।
| চেকপয়েন্ট | হোয়াট ইট টেলস ইউ | কি জিজ্ঞাসা |
|---|---|---|
| মেশিন টনেজ পরিসীমা | সর্বাধিক অংশের আকার এবং প্রক্ষিপ্ত এলাকা ডাই পরিচালনা করতে পারে | কোন প্রেসটি এই অংশটি চালাবে এবং এর লকিং ফোর্স কী? |
| ইন-হাউস টুলিং সমর্থন | ডাই মেরামতের গতি এবং উত্পাদন জীবনের উপর রক্ষণাবেক্ষণের ধারাবাহিকতা | আপনি কি রক্ষণাবেক্ষণ এবং মেরামত আপনার নিজের উদ্ভিদ ভিতরে ডাইস? |
| খাদ অভিজ্ঞতা | আপনার অ্যাপ্লিকেশনের জন্য যান্ত্রিক এবং জারা বৈশিষ্ট্যের উপযুক্ততা | কোন অ্যালয়গুলি আপনি প্রায়শই চালান এবং কেন সেই অ্যাপ্লিকেশনগুলির জন্য? |
| প্রক্রিয়া তথ্য শৃঙ্খলা | সরবরাহকারী পুনরাবৃত্তিযোগ্য ঢালাই অবস্থার পরিমাপ করে এবং নিয়ন্ত্রণ করে কিনা | আপনি কি গত ত্রৈমাসিকের অভ্যন্তরীণ প্রত্যাখ্যানের হারকে ত্রুটির ধরন দ্বারা একটি ভাঙ্গন সহ ভাগ করতে পারেন? |
স্কেলও অভিজ্ঞতাকে আকার দেয়। স্থির সম্পদে মোটামুটি 10 মিলিয়ন CNY এবং বার্ষিক আউটপুটে 30 মিলিয়ন CNY সহ একটি মাঝারি আকারের প্ল্যান্ট, যা আমাদের নিজস্ব অপারেশনের আনুমানিক স্কেল, একটি শিল্প গ্রুপের ন্যূনতম অর্ডার চাপ ছাড়াই প্রতি পিস 0.05 কেজি থেকে 15 কেজি পর্যন্ত কাস্টম উপাদান তৈরি করতে পারে। প্রকৌশলী অংশগুলির জন্য, সেই আকারের পরিসরের অর্থ সাধারণত দ্রুত উদ্ধৃতি, কমান্ডের ছোট চেইন এবং প্রকৃতপক্ষে মেশিনগুলি চালানোর লোকদের কাছ থেকে আরও সরাসরি উত্তর।
পণ্যের মিশ্রণ আপনাকেও কিছু বলে। ইঞ্জিনের যন্ত্রাংশ, ট্রান্সমিশন হাউজিং, হাইড্রোলিক ভালভ বডি এবং মোটর হাউজিং তালিকাভুক্ত একটি সরবরাহকারী চ্যালেঞ্জিং জ্যামিতি জুড়ে তার টুলিং এবং প্রক্রিয়া জ্ঞান ছড়িয়ে দিয়েছে। সেই বৈচিত্র্য আপনার নিজের উপাদানে সমস্যা সমাধানের উন্নতি করে।
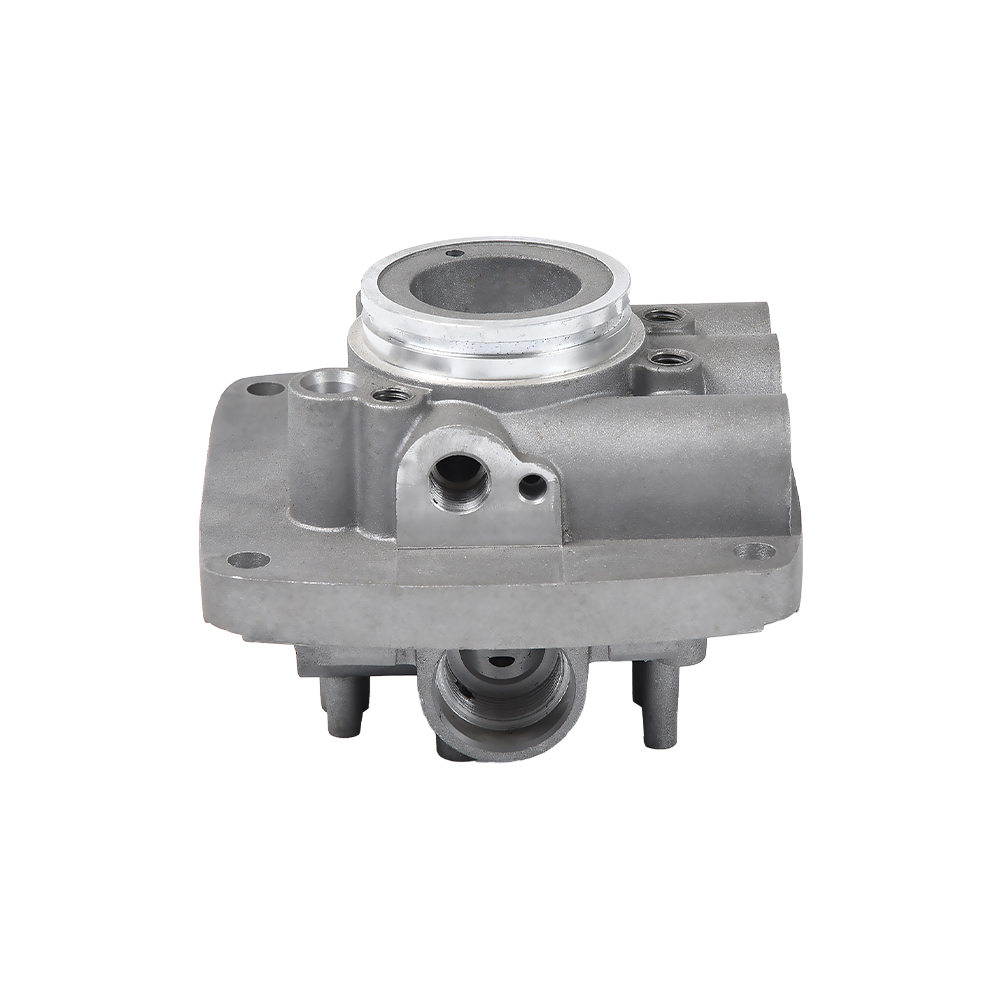
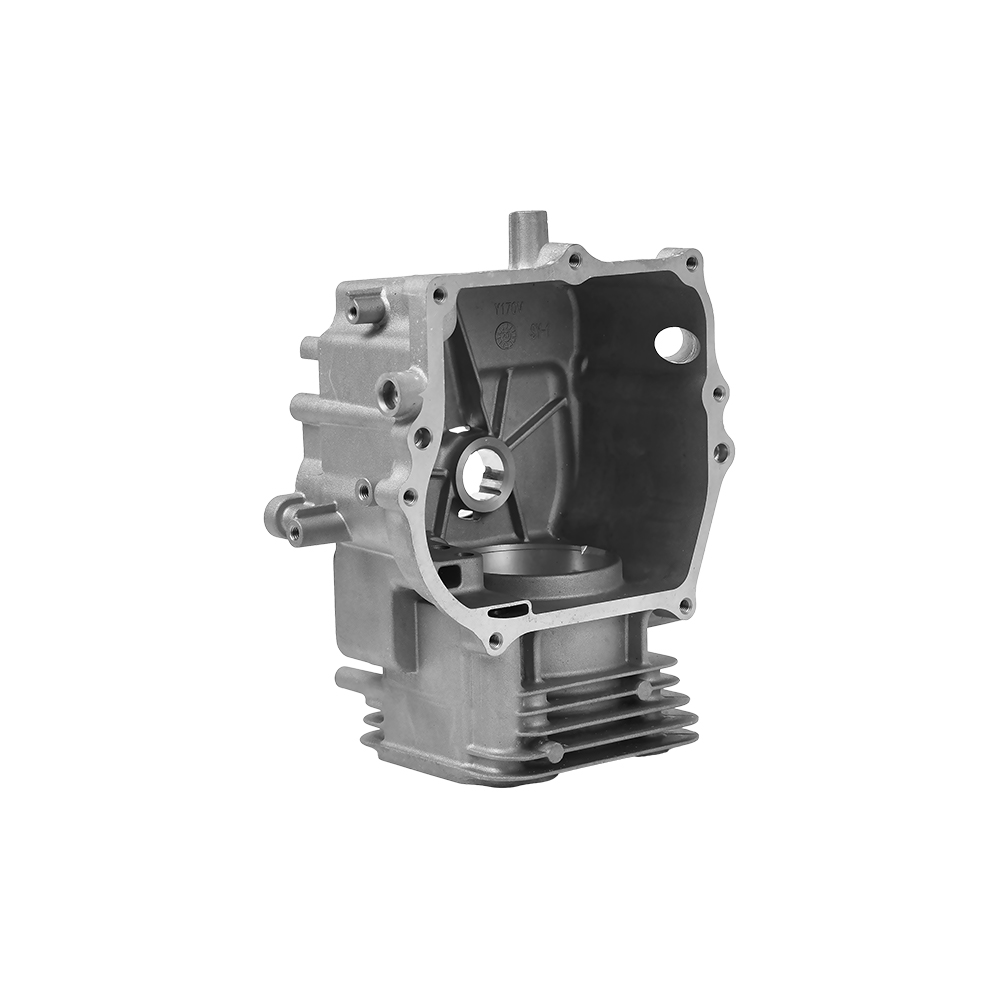
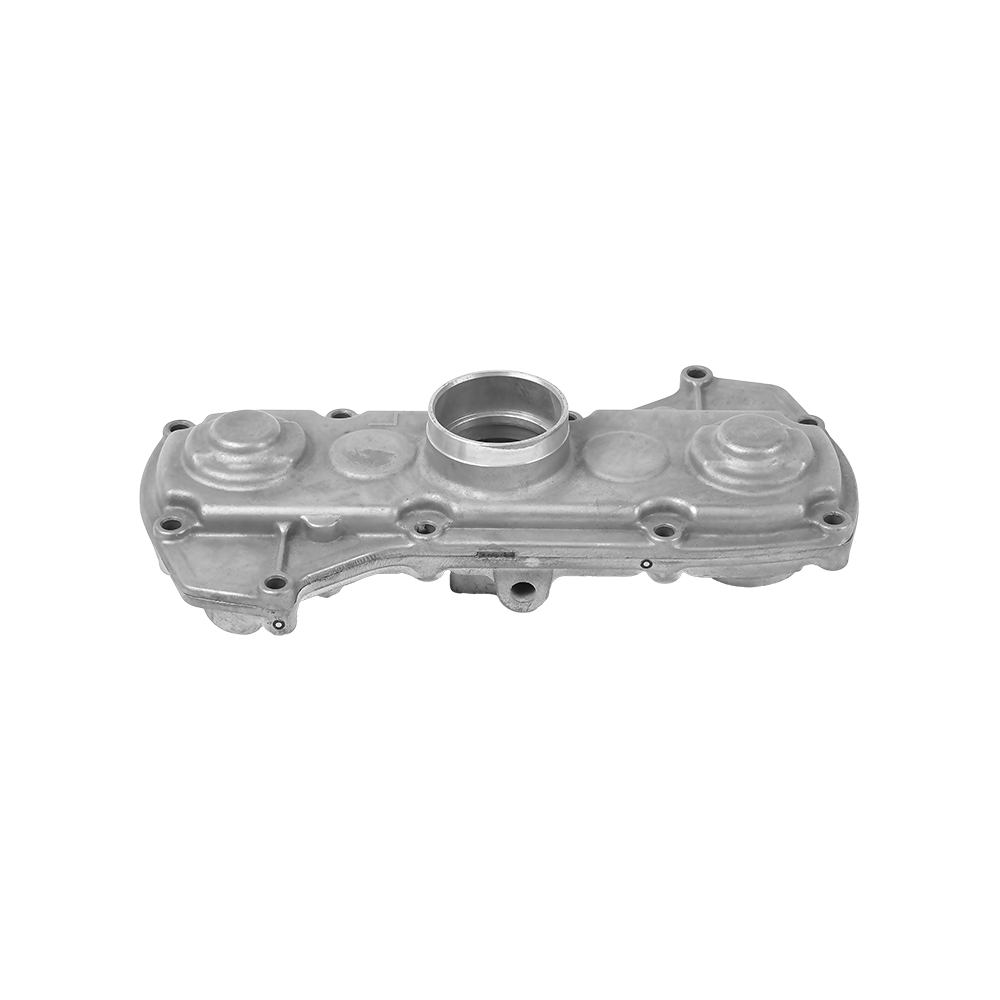
 জটিল কাস্টিংয়ের জন্য অ্যালুমিনিয়াম অটো ইঞ্জিন সিলিন্ডারের অংশ এই পণ্য লাইনটি পাতলা দেয়ালযুক্ত, জটিল ইঞ্জিন উপাদানগুলির জন্য উচ্চ-চাপ ডাই কাস্টিংয়ে সরবরাহকারীর দক্ষতা প্রদর্শন করে, নির্ভরযোগ্য সোর্সিংয়ের জন্য প্রয়োজনীয় স্কেলেবিলিটি এবং জ্যামিতি বৈচিত্র্যকে সমর্থন করে। পণ্য দেখুন →
উচ্চ চাপ বনাম নিম্নচাপ: সরবরাহকারীর আগে প্রক্রিয়াটি বেছে নিন
সবচেয়ে গুরুত্বপূর্ণ প্রযুক্তিগত ফিল্টার হল ঢালাই প্রক্রিয়া। উচ্চ চাপ ডাই কাস্টিং (HPDC) গলিত অ্যালুমিনিয়ামকে উচ্চ বেগে একটি স্টিলের ডাইতে ইনজেক্ট করে, প্রায় 30 থেকে 90 সেকেন্ডের চক্রের সময় পাতলা-প্রাচীরযুক্ত জটিল অংশ তৈরি করে। এইচপিডিসি কেন মোটরসাইকেল ক্র্যাঙ্ককেস এবং স্বয়ংচালিত গিয়ারবক্স হাউজিং স্কেলে তৈরি করা যেতে পারে। ট্রেড-অফ হল গ্যাসের ছিদ্রের একটি মাঝারি ঝুঁকি, তাই যে অংশগুলিকে চাপ ধরে রাখতে হয় সেগুলির জন্য প্রায়ই গর্ভধারণ বা ভিন্ন প্রক্রিয়ার প্রয়োজন হয়।
লো প্রেসার ডাই কাস্টিং (LPDC) নিয়ন্ত্রিত গ্যাসের চাপের নিচে থেকে ডাই পূরণ করে। ধীর, শান্ত ভরাট অনেক কম গ্যাস অন্তর্ভুক্তির সাথে ঘন ধাতু তৈরি করে। LPDC হল স্ট্রাকচারাল ব্র্যাকেট, সিলিন্ডার হেড এবং অন্যান্য উপাদানগুলির জন্য আদর্শ পছন্দ যা চাপ-আঁট বা তাপ-চিকিত্সা করা আবশ্যক। সাইকেলের সময় দুই মিনিট থেকে দশ মিনিট পর্যন্ত চলে, যে কারণে এলপিডিসি এমন অংশগুলির জন্য সংরক্ষিত থাকে যেখানে যান্ত্রিক সুস্থতা চক্র অর্থনীতির চেয়ে বেশি।
| ফ্যাক্টর | উচ্চ চাপ ডাই কাস্টিং | লো প্রেসার ডাই কাস্টিং |
|---|---|---|
| সাইকেল সময় | 30 থেকে 90 সেকেন্ড | 2 থেকে 10 মিনিট |
| সাধারণ প্রাচীর বেধ | 1.5 থেকে 4 মিমি | 3 থেকে 8 মিমি |
| পোরোসিটি ঝুঁকি | পরিমিত | কম |
| চাপ-নিবিড়তা | প্রায়ই গর্ভধারণের প্রয়োজন হয় | স্বাভাবিকভাবেই ঘন |
| জন্য সবচেয়ে উপযুক্ত | উচ্চ আয়তনের জটিল আবাসন | কাঠামোগত এবং লোড-ভারবহন অংশ |
কেন অ্যালুমিনিয়াম ঢালাই অনেক উপাদানের জন্য অন্যান্য উত্পাদন রুটকে হারায় তার বিস্তৃত দৃষ্টিভঙ্গির জন্য, আমাদের পড়ুন অ্যালুমিনিয়াম ডাই ঢালাই সুবিধার ওভারভিউ . সংক্ষিপ্ত সংস্করণ: অ্যালুমিনিয়াম একটি দুর্দান্ত শক্তি-থেকে-ওজন অনুপাত, উচ্চ তাপ পরিবাহিতা এবং একাধিক বৈশিষ্ট্যকে এক কাস্টিংয়ে একীভূত করার ক্ষমতা দেয়।
যদি আপনার অংশে স্ট্রাকচারাল লোড থাকে বা অবশ্যই তরল বা গ্যাস সীলমোহর করতে হয়, তাহলে বিশেষভাবে জিজ্ঞাসা করুন যে সরবরাহকারী HPDC, LPDC বা হাইব্রিড পদ্ধতির সুপারিশ করে কিনা। একজন সরবরাহকারী যে আপনাকে প্রতিটি অনুসন্ধানের জন্য একই প্রক্রিয়ার উত্তর দেয় তার সাধারণত বিক্রি করার জন্য শুধুমাত্র একটি প্রক্রিয়া থাকে, যা নিজেই একটি লাল পতাকা।
 অটোমোবাইল সিলিন্ডারের বডি পার্টস যাতে টাইট টলারেন্সের প্রয়োজন হয় স্ট্রাকচারাল বা সিল করা সিলিন্ডার বডিগুলির জন্য, এই সরবরাহকারী ±0.10-0.30 মিমি রৈখিক সহনশীলতা মেটানোর জন্য কাস্টিংগুলি অফার করে, গুরুত্বপূর্ণ বৈশিষ্ট্যগুলির জন্য CNC মেশিনিং-এর সাথে ইন-হাউস যাচাই করার একটি মূল ক্ষমতা। পণ্য দেখুন →
মেশিনিং এবং ফিনিশিং: যেখানে প্রকৃত সহনশীলতা সিদ্ধান্ত নেওয়া হয়
অংশের আকার এবং বৈশিষ্ট্যের অভিযোজনের উপর নির্ভর করে একা ডাই কাস্টিং প্রায় /-0.10 থেকে /-0.30 মিমি রৈখিক মাত্রা ধারণ করে। সিল করা মুখ, ভারবহন আসন এবং মাউন্টিং হোলগুলি কঠোর নিয়ন্ত্রণের প্রয়োজন, সাধারণত /-0.02 থেকে /-0.05 মিমি। এই সংখ্যাগুলি শুধুমাত্র CNC মেশিনের মাধ্যমে অর্জন করা যায়, এবং ক্রিটিক্যাল প্রকিউরমেন্ট প্রশ্ন হল ঢালাই সরবরাহকারী একই ছাদের নীচে সেই মেশিনিংটি সম্পাদন করে কিনা।
যখন মেশিনিং আউটসোর্স করা হয়, তখন কাস্টিং এবং মেশিনিং শপ কোন পরিমাপ তথ্য এবং দায়িত্বের একক পয়েন্ট ভাগ করে না। পরিবহন ক্ষতি, সেটআপ ড্রিফ্ট, এবং সময়সূচী মিসলাইনমেন্ট আপনার সমস্যা হয়ে ওঠে। যখন একই প্ল্যান্টে ঢালাই এবং মেশিন করা হয়, তখন মেশিনযুক্ত বৈশিষ্ট্যগুলি কাস্টিং ডেটামকে সরাসরি উল্লেখ করে এবং একটি দল গলে যাওয়া থেকে শেষ অংশ পর্যন্ত মাত্রিক ফলাফলের মালিক হয়।
- মেশিনযুক্ত বোর এবং সিলিং ফেস: /-0.02 থেকে /-0.05 মিমি সাধারণ।
- কাস্টের মাত্রা: /-0.10 থেকে /-0.30 মিমি, ডাই-পার্টিং লাইনের উপর নির্ভর করে।
- মেশিন মাউন্ট করা মুখের সমতলতা: 100 মিমি থেকে 0.05 মিমি অর্জনযোগ্য।
- মেশিনযুক্ত মুখের উপর পৃষ্ঠের রুক্ষতা: Ra 1.6 থেকে Ra 3.2 মাইক্রোমিটার, এর সাথে Ra 0.8 মাইক্রোমিটার সিল করার জন্য উপলব্ধ।
ফিনিশিং হচ্ছে সিদ্ধান্তের দ্বিতীয়ার্ধ। যেমন-কাস্ট অ্যালুমিনিয়াম পৃষ্ঠগুলি কার্যকরী কিন্তু ছিদ্রযুক্ত চেহারা, এবং জারণ সময়ের সাথে সাথে ধাতুকে অন্ধকার করে। সবচেয়ে সাধারণ ফিনিশিং রুটগুলি হল ক্ষয় সুরক্ষা এবং চেহারার জন্য পাউডার আবরণ, শক্ত পরিধান-প্রতিরোধী স্তরের জন্য অ্যানোডাইজিং এবং অভিন্ন ম্যাট টেক্সচারের জন্য পুঁতি ব্লাস্টিং। আপনাকে জিজ্ঞাসা করা উচিত যে সরবরাহকারী নিয়মিতভাবে কোন পৃষ্ঠের চিকিত্সা প্রয়োগ করে, কারণ চিকিত্সাগুলি খাদ এবং ঢালাই ত্বকের গুণমানের সাথে যোগাযোগ করে।
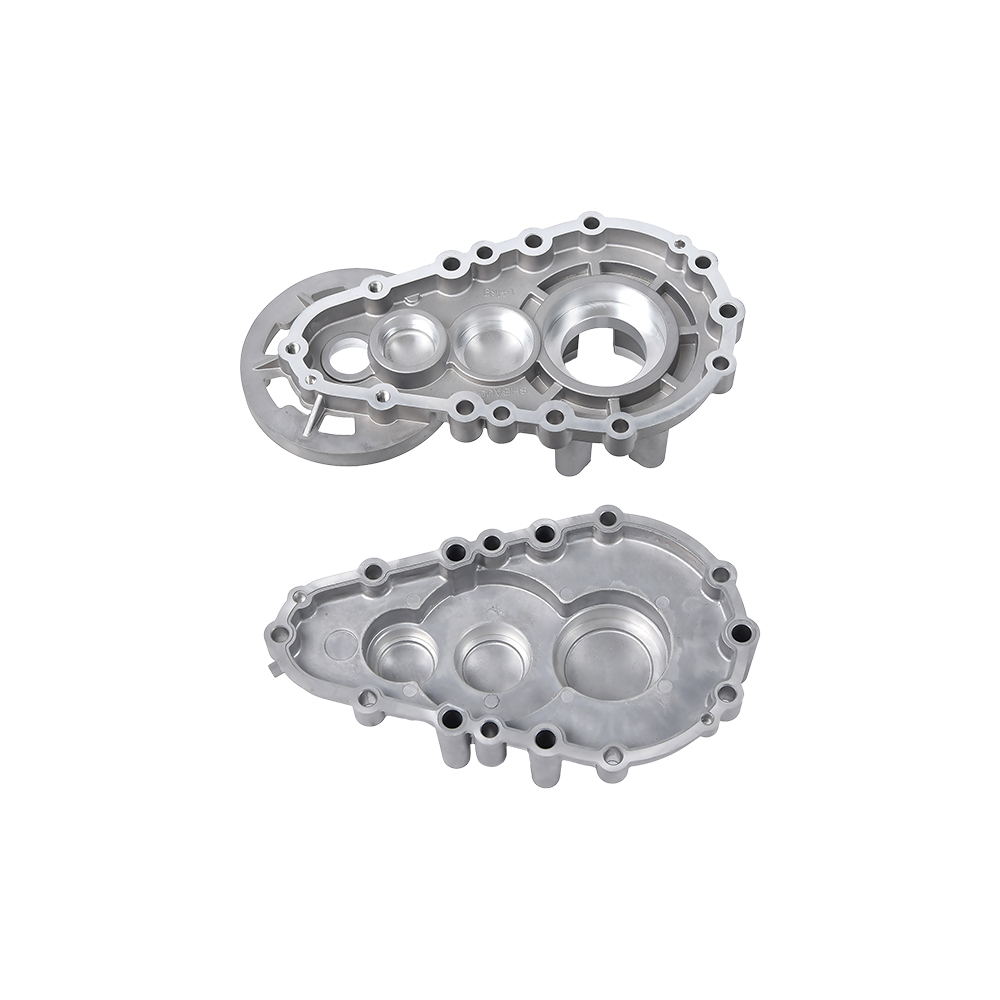
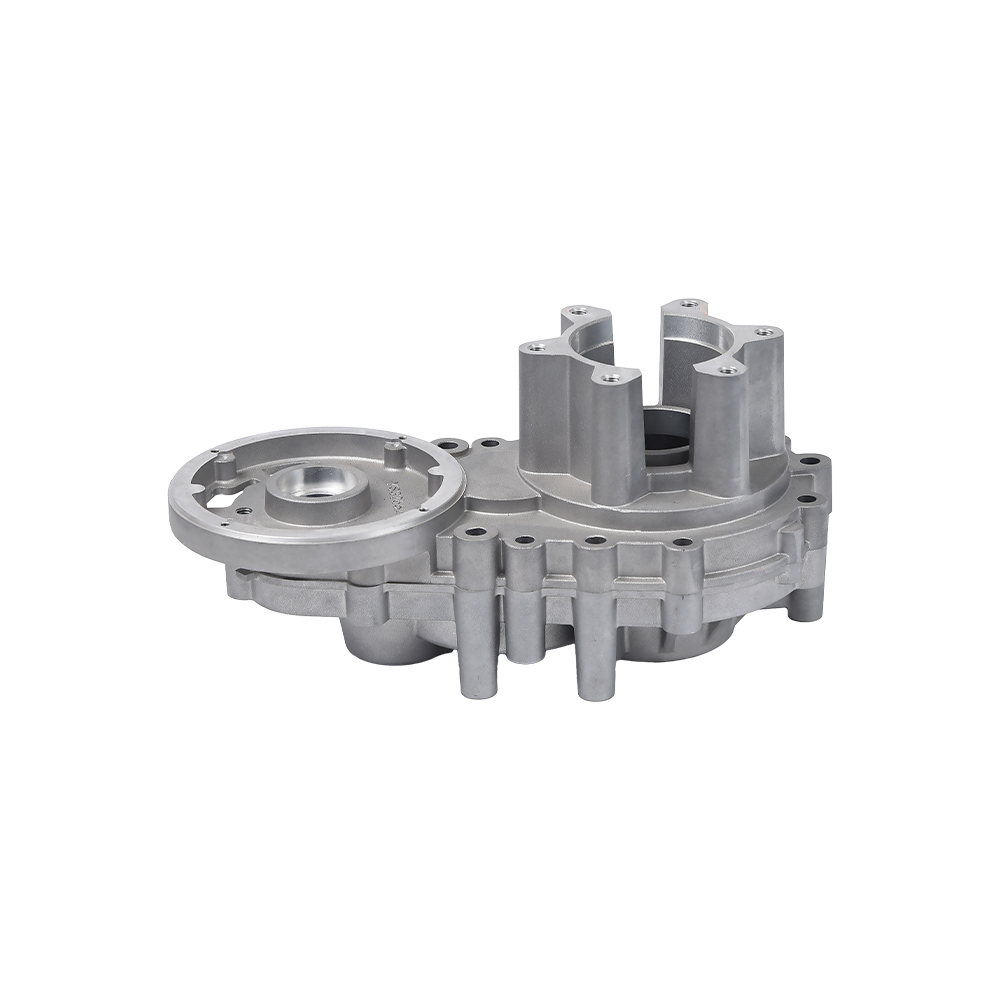
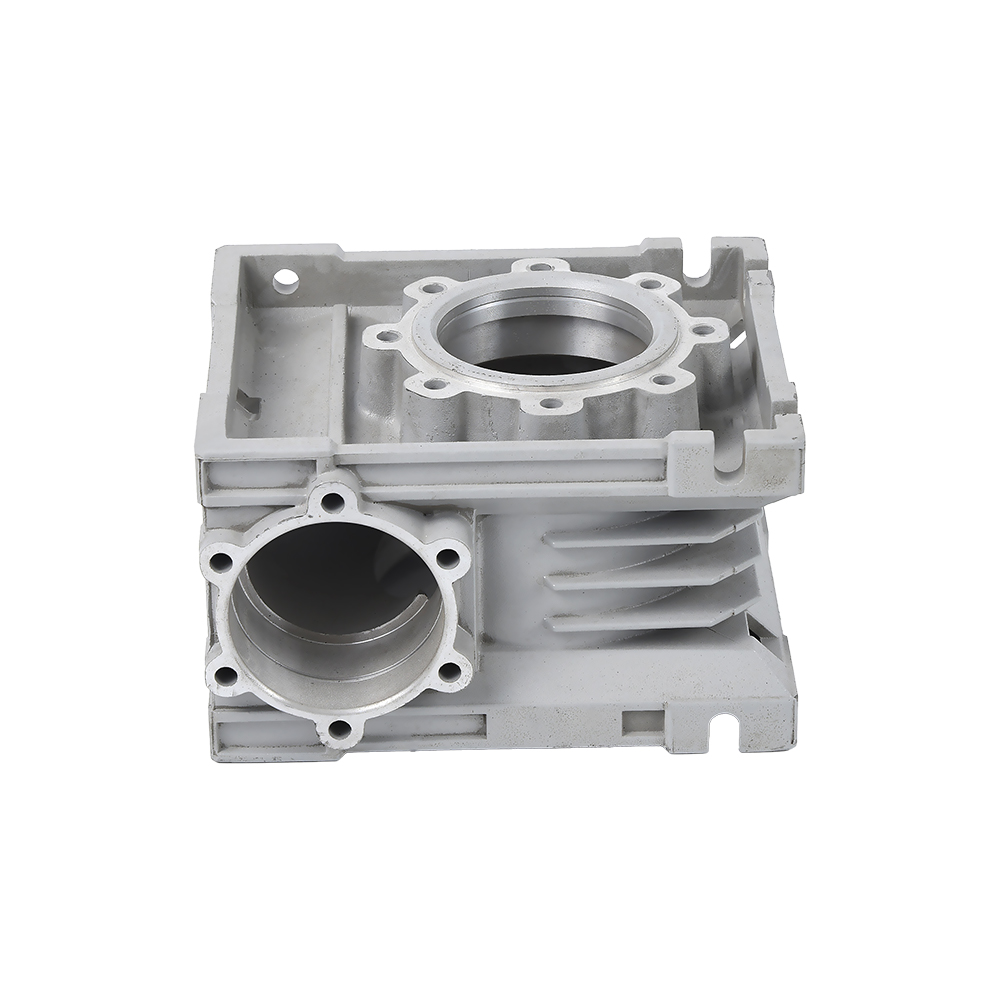
 স্থায়িত্বের জন্য অ্যালুমিনিয়াম ডাই কাস্টিং গিয়ারবক্স হাউজিং এই গিয়ারবক্স হাউজিং, মোটরসাইকেল ক্র্যাঙ্ককেস এবং রিডিউসারগুলির জন্য প্রযোজ্য, আমদানি সম্মতির জন্য প্রয়োজনীয় ডকুমেন্টেশন দ্বারা সমর্থিত পাউডার আবরণ বা অ্যানোডাইজিংয়ের মতো উপযুক্ত পৃষ্ঠ চিকিত্সার সুবিধাগুলি। পণ্য দেখুন →
কিভাবে একটি কারখানা পরিদর্শন ছাড়াই সরবরাহকারীর গুণমান যাচাই করবেন
বেশিরভাগ আমদানি ক্রেতাদের জন্য, একটি কাস্টিংয়ের সাথে প্রথম শারীরিক যোগাযোগ ঘটে যখন শক্ত কাগজটি খোলে। ডকুমেন্টেশন তাই আপনার প্রাথমিক যাচাইকরণ যন্ত্র। যেকোনো গুরুতর অ্যালুমিনিয়াম ডাই ঢালাই সরবরাহকারী বিনা দ্বিধায় নিম্নলিখিতগুলি সরবরাহ করবে।
- প্রথম নিবন্ধ পরিদর্শন প্রতিবেদনে CMM ডেটা আপনার অঙ্কনের বিরুদ্ধে পরিমাপ করা হয়, সরবরাহকারী-উত্পাদিত রেফারেন্সের বিরুদ্ধে নয়।
- ইনজেকশন চাপ, প্লাঞ্জার বেগ এবং গলিত তাপমাত্রা সহ প্রথম নিবন্ধ চালানোর জন্য প্রক্রিয়া প্যারামিটার রেকর্ড।
- উপাদান বিশ্লেষণ ডকুমেন্টেশন প্রতিটি গলিত ব্যাচের খাদ গ্রেড এবং রাসায়নিক গঠন নিশ্চিত করে।
- ব্যাচ ট্রেসেবিলিটি যা প্রতিটি চালানের জন্য কাঁচামাল, চুল্লি, ডাই, মেশিন এবং অপারেটরকে লিঙ্ক করে।
- হাউজিং, ভালভ বডি এবং অভ্যন্তরীণ চ্যানেলগুলির সাথে যে কোনও উপাদানের জন্য ফাঁস বা চাপ পরীক্ষার রিপোর্ট।
ডকুমেন্টেশন, যাইহোক, যাচাইকরণের মাত্র অর্ধেক। বাকি অর্ধেক হল প্রতিক্রিয়ার গুণমান। আপনি যখন পর্যালোচনার জন্য একটি অঙ্কন পাঠান, তখন পরিমাপ করুন যে সরবরাহকারী সম্ভাব্য কাস্টিং অসুবিধাগুলি সনাক্ত করতে কতক্ষণ সময় নেয়। একজন সক্ষম সরবরাহকারী তীক্ষ্ণ অভ্যন্তরীণ কোণগুলি নির্দেশ করবে যা ধাতব প্রবাহকে সীমাবদ্ধ করে, গভীর পাঁজর যা বাতাসকে আটকে রাখে, বা অমসৃণ প্রাচীরের অংশগুলি যা ডিফারেনশিয়াল শীতলতা সৃষ্টি করে। যদি প্রথম উত্তরটি শুধুমাত্র একটি মূল্য হয়, তাহলে সরবরাহকারী আপনার অংশ অধ্যয়ন করেনি।
অ্যালুমিনিয়াম ডাই কাস্টিং যন্ত্রাংশের খরচ কি চালায়
আপনি যে মূল্য প্রদান করেন তা ধাতুর জন্য নয়। এটা ধাতু ভিতরে লক ইঞ্জিনিয়ারিং জন্য. একটি সাধারণ কাস্টম উপাদানের জন্য, টুলিং প্রাথমিক প্রকল্প ব্যয়ের 20 থেকে 30 শতাংশ প্রতিনিধিত্ব করে, এবং মেশিনিং সাধারণত কাস্ট পার্টের মূল্যে 30 থেকে 50 শতাংশ যোগ করে। প্রতিটি খরচ চালকের ওজন বোঝা অতিরিক্ত অর্থ প্রদান এবং অতিরিক্ত নির্দিষ্টকরণ উভয়ই প্রতিরোধ করে।
| খরচ চালক | সাধারণ প্রভাব | কি পর্যালোচনা করতে হবে |
|---|---|---|
| টুলিং (মৃত্যু) | প্রথম প্রকল্প বিনিয়োগের 20 থেকে 30 শতাংশ | স্লাইড এবং কোর সংখ্যা; মৃত জীবন প্রত্যাশিত |
| খাদ পছন্দ | উপাদান খরচ খাদ গ্রেড সঙ্গে পরিবর্তিত হয় | ADC12/A380/A356 নির্বাচন যান্ত্রিক চাহিদার বিপরীতে |
| প্রাচীর বেধ | পাতলা দেয়াল গতি চক্র কিন্তু ঝুঁকি পূরণ ত্রুটি | একটি ডিজাইন-ফর-উৎপাদন পর্যালোচনা অংশ ভর এবং খরচ কমাতে পারে |
| মেশিনিং বিষয়বস্তু | কাস্ট পিস খরচে 30 থেকে 50 শতাংশ যোগ করে | একটি মেশিনিং সেটআপে একাধিক বৈশিষ্ট্য একত্রিত করুন |
| সারফেস ফিনিস | Anodizing এবং পাউডার আবরণ সময় এবং হ্যান্ডলিং যোগ করুন | শুধুমাত্র প্রয়োজনীয় গ্রেড নির্দিষ্ট করুন, প্রসাধনী সর্বোচ্চ নয় |
| অর্ডার ভলিউম | ভলিউম টুলিং এবং সেটআপ ছড়িয়ে পড়ায় পিসের দাম কমে যায় | সরবরাহকারী উদ্ধৃতিতে ব্যবহার করে বার্ষিক ভলিউম নিশ্চিত করুন |
সবচেয়ে বড় একক আলোচনার লিভার হল কাস্টিং-মেশিনিং স্প্লিট। যদি মেশিনের পরিবর্তে একটি বৈশিষ্ট্য কাস্ট করা যায়, তবে চক্র-সময় সাশ্রয় সাধারণত মেশিনের খরচকে ছাড়িয়ে যায়। এই কারণেই ডিজাইন-ফর-উৎপাদন প্রতিক্রিয়া হল সবচেয়ে মূল্যবান জিনিস যা একজন সরবরাহকারী আপনাকে উদ্ধৃতি পর্যায়ে দিতে পারে, আপনি টুলিং করার আগে।
অ্যালুমিনিয়াম ডাই কাস্টিং সরবরাহকারীদের দেখার জন্য লাল পতাকা
ক্রয় অর্ডার দেওয়ার পরেই কিছু সতর্কতা চিহ্ন দেখা যায়। এগুলো আগে শনাক্ত করার মতো সংকেত।
- ইন-হাউস মেশিনিং নেই। আপনি দুটি অসংযুক্ত উত্পাদন সময়সূচীর মধ্যে সমন্বয় ঝুঁকি উত্তরাধিকারসূত্রে পাবেন।
- অস্পষ্ট প্রত্যাখ্যান হার সংখ্যা. "মোট স্ক্র্যাপ 3 শতাংশের নিচে" মানে কিছুই না যদি না তারা পরিমাপের মানদণ্ড এবং কোন অপারেশনগুলি অন্তর্ভুক্ত করে।
- ধীর বা অগভীর DFM প্রতিক্রিয়া। একজন সরবরাহকারী যিনি বর্ণনা করতে পারবেন না যে কীভাবে আপনার অংশটি পূরণ করবে, ঠান্ডা হবে এবং বের করে দেবে সে এখনও এটিকে প্রকৌশলী করেনি।
- কোন টুলিং রক্ষণাবেক্ষণ পরিকল্পনা. মরে পরা; নির্ধারিত রক্ষণাবেক্ষণ ছাড়া, মাত্রিক ড্রিফট কয়েক হাজার শটের পরে প্রদর্শিত হয়।
- অসম্ভব সহনশীলতার গ্যারান্টি। একজন সরবরাহকারী যিনি /-0.01 মিমি-কাস্ট হিসাবে উদ্ধৃত করেন তিনি হয় অনভিজ্ঞ বা প্রতিটি পৃষ্ঠকে মেশিন করার পরিকল্পনা করেন। উভয়ই আপনাকে চার্জ করা হবে।
- সব কিছুর জন্য একটি খাদ অফার. অ্যালুমিনিয়াম সংকর তরলতা, শক্তি, ক্ষয় আচরণ এবং তাপ পরিবাহিতা ভিন্ন। এক-আকার-ফিট-সমস্ত খাদ পরামর্শ হল বাণিজ্যিক সুবিধা, ইঞ্জিনিয়ারিং রায় নয়।
আপনি যে সরবরাহকারীকে চান তা আপনার অংশটিকে একটি ইঞ্জিনিয়ারিং সমস্যা হিসাবে বিবেচনা করে, একটি লাইন আইটেম হিসাবে নয়।
অ্যাপ্লিকেশন যেখানে সঠিক সরবরাহকারী নিজের জন্য অর্থ প্রদান করে
অ্যালুমিনিয়াম ডাই কাস্টিং যেখানেই ওজন, তাপ ব্যবস্থাপনা এবং উৎপাদনের পরিমাণকে ছেদ করে সেখানেই তার স্থান অর্জন করে। শক্তিশালী চাহিদা সংকেত কয়েকটি সুনির্দিষ্ট সেক্টর থেকে আসে।
স্বয়ংচালিত এবং নতুন শক্তি যানবাহন
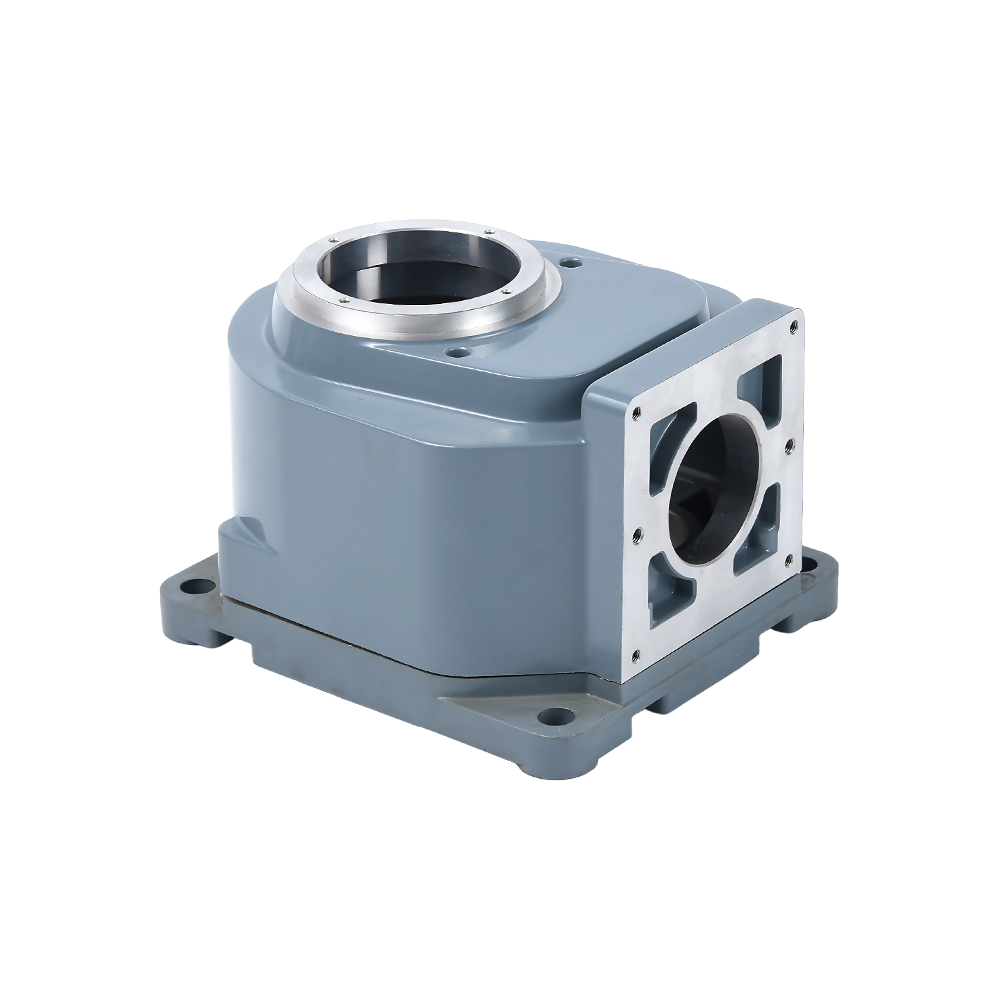
পাওয়ারট্রেন হাউজিং, ওয়াটার পাম্প, তেল পাম্প, ট্রান্সমিশন কেস এবং ইলেকট্রিক মোটর হাউজিং সবই অ্যালুমিনিয়াম ডাই কাস্টিং। নতুন শক্তির যানবাহনে, কুলিং সার্কিট নাটকীয়ভাবে প্রসারিত হয়; তাপ-অপচয় প্লেট এবং পাম্প হাউজিং প্রতি যানবাহন সংখ্যাবৃদ্ধি. এই অংশগুলি চাপ-আঁটসাঁট প্রয়োজনীয়তার সাথে পাতলা দেয়ালকে একত্রিত করে, যা ঠিক সেই চ্যালেঞ্জ যা অভিজ্ঞ সরবরাহকারীদের বাকি থেকে আলাদা করে।
মোটরসাইকেল এবং ছোট পাওয়ার সরঞ্জাম
মোটরসাইকেলের ক্র্যাঙ্ককেস এবং ট্রান্সমিশন কেসগুলিকে কম্পন প্রতিরোধ করতে হবে, ক্র্যাঙ্কশ্যাফ্ট লোড সমর্থন করতে হবে এবং অপারেটিং তাপমাত্রায় ভিতরে তেল রাখতে হবে। প্রাচীরের অংশগুলি পাতলা, এবং ডাই ডিজাইনকে অবশ্যই ভরাট এবং শীতল উভয়ই সুনির্দিষ্টভাবে পরিচালনা করতে হবে। একটি সরবরাহকারী যে বছরের পর বছর ধরে এই যন্ত্রাংশগুলি তৈরি করেছে সে সমস্যার সমাধান করেছে যা জেনেরিক মেশিনিং দোকানগুলি কখনও পূরণ করেনি।
ইন্ডাস্ট্রিয়াল হাইড্রলিক্স এবং নিউমেটিক্স
ভালভ বডি, পাম্প হাউজিং এবং অ্যাকচুয়েটর উপাদানগুলিকে লিক ছাড়াই কাজের চাপে অভ্যন্তরীণ চ্যানেলগুলি বজায় রাখতে হবে। ডাই কাস্টিং এই চ্যানেলের জ্যামিতিগুলি অর্থনৈতিকভাবে তৈরি করে, কিন্তু চাপ পরীক্ষার প্রয়োজনীয়তা কঠোর প্রক্রিয়া নিয়ন্ত্রণে বাধ্য করে। জলবাহী উপাদানের অভিজ্ঞতা সহ সরবরাহকারীরা প্রসাধনী শূন্যতা এবং বিপর্যয়কর শূন্যতার মধ্যে পার্থক্য বোঝেন।
কৃষি যন্ত্রপাতি
রাইস ট্রান্সপ্লান্টার এবং মাইক্রো-টিলার ময়লা, আর্দ্রতা এবং কম্পনে চলে। অ্যালুমিনিয়াম থেকে ঢালাই করা গিয়ারবক্স এবং কাঠামোগত অংশগুলি মাঠের অবস্থা থেকে বেঁচে থাকার সময় মেশিনটিকে যথেষ্ট হালকা রাখে। সহনশীলতা স্ট্যাকটি দীর্ঘ উত্পাদন চলাকালীন স্থিতিশীল থাকতে হবে, কারণ একজন কৃষক প্রতিস্থাপনের অংশের জন্য ঋতু থামাতে পারে না।
এই অ্যাপ্লিকেশন জুড়ে, সাধারণ হর একই: অংশটি কেবলমাত্র সেই প্রক্রিয়ার মতোই ভাল যা এটি তৈরি করেছে।
অ্যালুমিনিয়াম ডাই কাস্টিং সরবরাহকারী সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
উচ্চ চাপ এবং নিম্ন চাপ প্রক্রিয়া প্রস্তাব সরবরাহকারীদের মধ্যে পার্থক্য কি?
উচ্চ চাপ ডাই কাস্টিং 30 থেকে 90 সেকেন্ডের চক্রের সময়ে পাতলা-প্রাচীরযুক্ত জটিল অংশগুলি তৈরি করতে দ্রুত ইনজেকশন ব্যবহার করে। নিম্নচাপের ডাই ঢালাই নিচ থেকে ধীরে ধীরে ডাইকে ভরাট করে, ঘন দেয়াল সহ আরও ঘন, চাপ-আঁটসাঁট কাস্টিং তৈরি করে। সঠিক পছন্দ অংশ ফাংশন, যান্ত্রিক প্রয়োজনীয়তা, এবং বার্ষিক ভলিউম উপর নির্ভর করে।
একটি কাস্টম অ্যালুমিনিয়াম ডাই কাস্টিং প্রকল্পের জন্য একটি বাস্তবসম্মত সীসা সময় কি?
টুলিং করতে সাধারণত 4 থেকে 8 সপ্তাহ সময় লাগে এবং প্রথম নিবন্ধগুলি টুলিং অনুমোদনের 2 থেকে 4 সপ্তাহ পরে। মেশিনের প্রাপ্যতা, ভলিউম এবং সমাপ্তির প্রয়োজনীয়তার উপর নির্ভর করে পুনরাবৃত্তি অর্ডারের জন্য উত্পাদনের লিড টাইম সাধারণত 2 থেকে 4 সপ্তাহ হয়। এই পরিসংখ্যানগুলি ডাই জটিলতা এবং সরবরাহকারীর অর্ডার বইয়ের সাথে পরিবর্তিত হয়, তাই অর্ডার দেওয়ার আগে প্রতি ধাপে একটি পরিষ্কার টাইমলাইন জিজ্ঞাসা করুন।
অ্যালুমিনিয়াম ডাই কাস্টিং কি সহনশীলতা অর্জন করতে পারে?
কাস্টের মাত্রা সাধারণত /-0.10 থেকে /-0.30 মিমি ধরে থাকে। CNC-মেশিনযুক্ত বৈশিষ্ট্যগুলি /-0.02 থেকে /-0.05 মিমি পর্যন্ত পৌঁছায় এবং সিলিং ফেসগুলি Ra 0.8 মাইক্রোমিটার পৃষ্ঠের ফিনিস ধরে রাখা যেতে পারে। অঙ্কনটি এমনভাবে ডিজাইন করুন যাতে সমালোচনামূলক মাত্রাগুলি ঢালাই পৃষ্ঠের পরিবর্তে মেশিনযুক্ত বৈশিষ্ট্যগুলিতে বসে।
অ্যালুমিনিয়াম ডাই ঢালাই সরবরাহকারীরা সাধারণত কোন সংকর ধাতুগুলির সাথে কাজ করে?
ADC12 এবং A380 হল তাদের তরলতা, শক্তি এবং যন্ত্রের কারণে সবচেয়ে সাধারণ সাধারণ-উদ্দেশ্যযুক্ত ধাতু। A356 ব্যবহার করা হয় যেখানে নমনীয়তা এবং তাপ চিকিত্সার প্রয়োজন হয়। সরবরাহকারীদের অপারেটিং পরিবেশের উপর ভিত্তি করে খাদ সুপারিশ করা উচিত, শুধুমাত্র উপলব্ধতার উপর নয়।
কোন অর্ডারের পরিমাণ অ্যালুমিনিয়াম ডাই কাস্টিংকে অর্থনৈতিক করে তোলে?
উচ্চ চাপ ডাই ঢালাই প্রতি বছর প্রায় 5,000 অংশে এবং তার উপরে লাভজনক হয়ে ওঠে, কারণ টুলিং খরচ ভলিউম জুড়ে বিস্তৃত। নিম্ন চাপ ডাই ঢালাই কাঠামোগত উপাদানগুলির জন্য প্রতি বছর 1,000 থেকে 2,000 অংশের ছোট ভলিউমের সাথে কাজ করতে পারে। এই ভলিউমের নীচে, বিকল্প প্রক্রিয়া যেমন মাধ্যাকর্ষণ ঢালাই বা বিলেট থেকে সিএনসি মেশিনিং আরও ব্যবহারিক হতে পারে।
আমার কি এমন একটি সরবরাহকারী বেছে নেওয়া উচিত যা ঘরে মেশিনিং করে?
হ্যাঁ, মেশিনযুক্ত বোর, সিলিং ফেস, বা ক্রিটিক্যাল মাউন্টিং ডাইমেনশন সহ যেকোনো অংশের জন্য। ইন-হাউস মেশিনিং সরবরাহকারীকে ডেটাম সামঞ্জস্যের জন্য সম্পূর্ণ দায়িত্ব দেয়, পরিবহনের ক্ষতি দূর করে এবং ডেলিভারির সময়কে ছোট করে। সরবরাহকারী মোট খরচ কমাতে কাস্টিং-মেশিনিং সীমানাও অপ্টিমাইজ করতে পারে।
চাপ পরীক্ষায় আমার অংশ ফাঁস। একটি ভিন্ন সরবরাহকারী এটি ঠিক করতে পারে?
প্রায়ই, হ্যাঁ. ফুটো সাধারণত অশান্ত ধাতব প্রবাহ, অপর্যাপ্ত বায়ুপ্রবাহ বা ডাই-এ ভুল শীতলতার কারণে সৃষ্ট ছিদ্র থেকে আসে। কম চাপ ডাই কাস্টিং বা ভ্যাকুয়াম-সহায়তা উচ্চ চাপ ঢালাই অভিজ্ঞ একটি সরবরাহকারী একটি ঘন ঢালাই উত্পাদন করার জন্য পূরণ কৌশল পুনরায় ডিজাইন করতে পারেন. ফাঁস-পরীক্ষার ফলাফলের জন্য জিজ্ঞাসা করুন প্রথম নিবন্ধটি চালানো থেকে, শুধুমাত্র উত্পাদন টিউনিংয়ের পরে নয়।
একটি নির্ভরযোগ্য অ্যালুমিনিয়াম ডাই কাস্টিং সরবরাহকারী সবচেয়ে বড় মেশিন পার্ক বা সর্বনিম্ন উদ্ধৃতি সহ এক নয়। এটিই বুঝতে পারে যে কীভাবে আপনার অংশটি তৈরি করা হয়েছে, কোথায় এটি ব্যর্থ হতে পারে এবং কীভাবে মৃত্যু কাটার আগে সেই ব্যর্থতা রোধ করা যায়।
Ningbo Beilun Youyuan Machinery Manufacturing-এ আমাদের দল 2010 সাল থেকে স্বয়ংচালিত, মোটরসাইকেল, শিল্প, কৃষি, এবং নতুন শক্তি উপাদানগুলির জন্য এই প্রশ্নগুলির সমাধান করেছে৷ আপনার যদি একটি অঙ্কন থাকে এবং আপনি টুলিং করার প্রতিশ্রুতি দেওয়ার আগে দ্বিতীয় প্রকৌশলের মতামত চান, আমাদের যোগাযোগ পৃষ্ঠার মাধ্যমে আমাদের কাছে পাঠান . আপনি একটি প্রক্রিয়া সুপারিশ, একটি DFM পর্যালোচনা এবং একটি স্বচ্ছ উদ্ধৃতি পাবেন যা আপনি নিয়ন্ত্রণ করতে পারেন এমন খরচগুলি থেকে আলাদা করে যা আপনি করতে পারবেন না৷