 ভাষা

বাড়ি / খবর / শিল্প সংবাদ / অ্যালুমিনিয়াম কাস্টিং ডাই ক্রেতাদের গাইড: টুল স্টিল, টুল লাইফ, খরচ এবং ত্রুটি
একটি অ্যালুমিনিয়াম কাস্টিং ডাই একটি ডাই-কাস্টিং প্রকল্পের সবচেয়ে ব্যয়বহুল একক সিদ্ধান্ত। এটি একটি শক্ত ইস্পাত টুল যা প্রতিটি ঢালাইকে আকার দেয়, চক্রের সময় নির্ধারণ করে, ত্রুটির হার নিয়ন্ত্রণ করে এবং কতটা পোস্ট-প্রসেসিং অংশের প্রয়োজন হবে তা নির্ধারণ করে। মৃত্যু হল যেখানে সহনশীলতার জন্ম হয়, যেখানে গ্যাসের পোরোসিটি জিতে বা হারানো হয় এবং যেখানে একটি সস্তা উদ্ধৃতি একটি ব্যয়বহুল বাস্তবতায় পরিণত হতে পারে। অ্যালুমিনিয়াম ডাই-কাস্টিং সরবরাহকারীদের মূল্যায়নকারী ক্রেতা এবং প্রকৌশলীদের জন্য, ডাই প্রেসের আকার, খাদ মূল্য বা এমনকি অংশ ওজনের চেয়ে বেশি মনোযোগের দাবি রাখে।
এই নির্দেশিকায়, আমরা বিশেষভাবে মৃত্যুতে ফোকাস করি, সাধারণ প্রক্রিয়া নয়। আপনি অ্যালুমিনিয়াম ডাইয়ের জন্য ব্যবহৃত স্টিলের গ্রেড, বাস্তবসম্মত টুল লাইফ নম্বর, ডাই কোট এর পিছনে খরচের কাঠামো, গহ্বরের অভ্যন্তরে শুরু হওয়া ত্রুটিগুলি এবং ডিজাইনের নিয়মগুলি যা টুলিং এবং উত্পাদন বাজেট নিয়ন্ত্রণে রাখে তা দেখতে পাবেন। লক্ষ্য হল পরবর্তী টুলিং উদ্ধৃতি তুলনা করা সহজ এবং ভুল পড়া অনেক কঠিন।
অ্যালুমিনিয়াম কাস্টিং ডাই আসলে কী
একটি ডাই শুধুমাত্র একটি খালি গহ্বর সঙ্গে একটি ছাঁচ নয়. এটি বেশ কয়েকটি স্টিল প্লেট, বিনিময়যোগ্য সন্নিবেশ, স্লাইডিং কোর, ইজেক্টর পিন, ওভারফ্লো ওয়েল, গেট এবং অভ্যন্তরীণ কুলিং চ্যানেল দিয়ে তৈরি একটি সম্পূর্ণ টুল সিস্টেম। ডাই-এর নির্দিষ্ট অর্ধেক একটি কোল্ড-চেম্বার ডাই-কাস্টিং মেশিনের স্থির প্লেটেনে মাউন্ট করা হয়; চলন্ত অর্ধেকটি ক্ল্যাম্পিং প্লেটেনে মাউন্ট করা হয় যা প্রতিটি শটের জন্য ডাই খোলে এবং বন্ধ করে। গলিত অ্যালুমিনিয়াম উচ্চ চাপে গহ্বরে প্রবেশ করে, কয়েক সেকেন্ডের মধ্যে শক্ত হয়ে যায় এবং চলমান অর্ধেক দূরে টেনে নেয় যাতে ইজেক্টর সিস্টেমটি ঢালাইকে বাইরে ঠেলে দিতে পারে।
অ্যালুমিনিয়াম যন্ত্রাংশের জন্য, প্রায় সমস্ত উত্পাদনই কোল্ড-চেম্বার প্রক্রিয়া ব্যবহার করে কারণ গলিত ধাতুর তাপমাত্রা, প্রায় 620-700° সেন্টিগ্রেড অ্যালয় এর উপর নির্ভর করে, একটি হট-চেম্বার মেশিনের জন্য খুব গরম। তাই ডাইকে প্রতিটি চক্রে উচ্চ ইনজেকশন চাপ এবং তাপীয় শক উভয়ই বেঁচে থাকতে হয়। সেজন্য ডাই স্টিল, হিট ট্রিটমেন্ট, কুলিং ডিজাইন এবং সারফেস ফিনিশিং ম্যাটার জিঙ্ক বা প্লাস্টিক ইনজেকশন টুলিংয়ের চেয়ে অ্যালুমিনিয়ামে অনেক বেশি।
ডাই উপাদান ফাংশন দ্বারা গোষ্ঠীভুক্ত করা যেতে পারে. নীচের সারণীটি এমন ক্রেতাদের জন্য একটি ব্যবহারিক চেকলিস্ট যারা বুঝতে চায় তারা আসলে একটি টুলিং কোটেশনের জন্য কী অর্থ প্রদান করছে।
| কম্পোনেন্ট | ফাংশন | প্রতিস্থাপিত / পরিসেবা করা হয়েছে |
|---|---|---|
| ডাই প্লেট | গহ্বর সন্নিবেশ ধরে রাখুন এবং চলন্ত অর্ধেক গাইড করুন | টুল ওভারহল বা ক্র্যাশ ক্ষতি পরে |
| গহ্বর সন্নিবেশ | মেশিনযুক্ত ইস্পাত ব্লক যা ঢালাই পৃষ্ঠ গঠন করে | যখন তাপ পরীক্ষা বা ক্ষয় অঙ্কন সীমা অতিক্রম করে |
| স্লাইড এবং lifters | পাশের গর্ত, আন্ডারকাট এবং জটিল রিলিজ কোণ তৈরি করুন | পরিধান অংশ, নির্ধারিত রক্ষণাবেক্ষণ সময় পরিদর্শন |
| ইজেক্টর পিন | চলন্ত অর্ধেক থেকে দৃঢ় ঢালাই ধাক্কা | নিয়মিতভাবে কয়েক হাজার শট পরে প্রতিস্থাপিত |
| রানার, গেট, ওভারফ্লো কূপ | গলিত ধাতুকে গহ্বরে নিয়ে যান এবং ঠান্ডা বা নোংরা উপাদান আটকান | প্রবাহের সমস্যা দেখা দিলে নমুনা নেওয়ার সময় সংশোধন করা হয় |
| কুলিং চ্যানেল | একটি নিয়ন্ত্রিত উপায়ে ডাই থেকে তাপ সরান | সরঞ্জাম রক্ষণাবেক্ষণে পরিষ্কার এবং প্রবাহ-পরীক্ষিত |
আপনি যদি বিস্তৃত উত্পাদন পদ্ধতিতে নতুন হন তবে এটি প্রথমে বুঝতে সহায়তা করে অ্যালুমিনিয়াম ডাই ঢালাই প্রক্রিয়া এবং তারপর টুলিংয়ের বিবরণে ফিরে আসুন। অনুশীলনে, ডাই হল প্রক্রিয়ার অংশ যা একটি স্থিতিশীল, পুনরাবৃত্তিযোগ্য উৎপাদনকে পৃথক করে যা প্রতিটি নিরীক্ষায় চমক সৃষ্টি করে।
দ্য ডাই কাস্টিং কোয়ালিটি প্রেসের চেয়ে বেশি নিয়ন্ত্রণ করে
অনেক ক্রয় কথোপকথন প্রেস টনেজ, ইনজেকশন গতি, এবং শট ওজন উপর ফোকাস. এই পরামিতিগুলি গুরুত্বপূর্ণ, তবে সেগুলি ডাইয়ের চারপাশে সামঞ্জস্য করা হয়। একটি ডাই নির্ধারণ করে যে ধাতুটি গহ্বরটি কতটা ভালভাবে পূরণ করে, এটি কত দ্রুত ঠান্ডা হয়, শেষ উপাদানটি কোথায় শক্ত হয় এবং গ্যাসের পালানোর উপায় আছে কিনা। এমনকি একটি একেবারে নতুন 900-টন প্রেস খারাপভাবে ডিজাইন করা ডাই থেকে সাউন্ড কাস্টিং তৈরি করতে পারে না।
তিনটি ডাই-নিয়ন্ত্রিত কারণ গুণমানের উপর সবচেয়ে বেশি প্রভাব ফেলে:
- ভরাট প্যাটার্ন। গেটের অবস্থান এবং রানার জ্যামিতি নিয়ন্ত্রণ করে কিভাবে গলিত অ্যালুমিনিয়াম গহ্বরের মধ্য দিয়ে ভ্রমণ করে। একটি ডাই যা সমানভাবে ভরাট করে ধাতুর আগে ওভারফ্লো কূপে বাতাসকে ঠেলে দেয়; একটি ডাই যা অসমভাবে ভরাট করে ঠান্ডা বন্ধ, মিস্টুন এবং আটকে থাকা গ্যাস তৈরি করে।
- শীতল হার। ডাইয়ের ভিতরে জলের লাইনগুলি নির্ধারণ করে যেখানে ঢালাই প্রথমে শক্ত হয়৷ দিকনির্দেশক দৃঢ়ীকরণের জন্য শেষ তরল ধাতুটিকে ওভারফ্লো এলাকায় বা রাইজারগুলিতে বাধ্য করা উচিত, অংশ প্রাচীরের ভিতরে নয়। কুলিং লেআউট ভুল হলে, প্রতি শটে সঙ্কুচিত পোরোসিটি একই অবস্থানে দেখা যায়।
- ডাই পৃষ্ঠের অবস্থা। একটি ভাল-সমাপ্ত, সঠিকভাবে প্রকাশিত গহ্বর সামঞ্জস্যপূর্ণ পৃষ্ঠের টেক্সচার এবং কম স্টিকিং সমস্যা সহ ঢালাই তৈরি করে। ডাই সারফেস হিট চেক বা ক্ষয় হতে শুরু করলে, সাধারণ মাত্রিক চেকগুলিতে ত্রুটি দৃশ্যমান হওয়ার আগেই ঢালাই পৃষ্ঠের গুণমান হ্রাস পায়।
একটি উত্পাদন পরিবেশে, ডাই পুনরাবৃত্তিযোগ্যতাও নিয়ন্ত্রণ করে। একটি স্থিতিশীল ডাই, একটি ডকুমেন্টেড প্রসেস উইন্ডোর অধীনে চালিত, একই মাত্রা এবং একই সারফেস ফিনিশ হাজার হাজার শট জুড়ে প্রদান করা উচিত। যখন একজন গ্রাহক বিতরণ করা অংশগুলিতে মাত্রিক প্রবাহ দেখেন, প্রথম প্রশ্নটি সর্বদা ডাই কন্ডিশন সম্পর্কে হওয়া উচিত, অ্যালুমিনিয়াম খাদ সম্পর্কে নয়। ত্রুটির বিভাগগুলির একটি দরকারী রেফারেন্সের জন্য এবং দোকানের মেঝেতে তারা কী বোঝায়, NADCA ত্রুটি শ্রেণিবিন্যাস সিস্টেমটি একটি বহুল ব্যবহৃত শিল্প স্টার্ট পয়েন্ট।
ইস্পাত গ্রেড এবং অ্যালুমিনিয়াম মারার জন্য প্রত্যাশিত টুল জীবন
একই অংশের জন্য দুটি ডাই কোটেশন তুলনা করার সময় ইস্পাত গ্রেডটি প্রথম পরীক্ষা করা। দুইজন সরবরাহকারী একই ধরনের ডাই মূল্য উদ্ধৃত করতে পারে, তবে একজন একটি স্ট্যান্ডার্ড H13 ভ্যাকুয়াম-কঠিন ইস্পাত ব্যবহার করতে পারে যখন অন্যটি ভাল তাপীয় ক্লান্তি প্রতিরোধের সাথে উচ্চ-মূল্যের প্রিমিয়াম গ্রেড ব্যবহার করে। তাপ পরীক্ষা করার প্রথম উপস্থিতি পর্যন্ত ডাই মূল্য একই রকম।
| ইস্পাত গ্রেড | আল মারা যাওয়ার জন্য সাধারণ কঠোরতা | আল কাস্টিংয়ের জন্য প্রত্যাশিত ডাই লাইফ | জন্য সবচেয়ে উপযুক্ত |
|---|---|---|---|
| H13 | 46-52 HRC | 100,000-150,000 শট | অধিকাংশ অ্যালুমিনিয়াম ঢালাই জন্য উত্পাদন মান |
| H11 | 44-52 HRC | 80,000-120,000 শট | জটিল কোর, গভীর পাঁজর, কঠিন ইজেকশন জ্যামিতি |
| প্রিমিয়াম H13 / ESR-গ্রেড | 48-54 HRC | 150,000-200,000 শট | দীর্ঘমেয়াদী স্বয়ংচালিত এবং উচ্চ-অখণ্ডতার অংশ |
ঢালাই করা খাদ ডাই লাইফকেও পরিবর্তন করে। অ্যালুমিনিয়াম রেঞ্জের মাঝখানে বসে। দস্তা খাদ নিম্ন তাপমাত্রায় নিক্ষেপ করে এবং অনেক কম তাপীয় ক্লান্তি তৈরি করে; ম্যাগনেসিয়াম এবং তামা-ভিত্তিক সংকর ধাতুগুলি আরও আক্রমণাত্মকভাবে ডাই পৃষ্ঠকে আক্রমণ করে। নীচের টেবিলটি একটি বাস্তবসম্মত তুলনা দেয়।
| খাদ পরিবার | সাধারণ গলিত তাপমাত্রা | সাধারণ ডাই লাইফ | ডাই পরিধানের প্রধান কারণ |
|---|---|---|---|
| দস্তা খাদ | 380–450°C | 500,000 শট | ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান, কম তাপীয় শক |
| অ্যালুমিনিয়াম খাদ | 620-700° সে | 100,000-200,000 শট | তাপীয় ক্লান্তি এবং সোল্ডারিং |
| ম্যাগনেসিয়াম সংকর | 620–680°C | 80,000-120,000 শট | ইস্পাতে উচ্চতর রাসায়নিক আক্রমণ |
| তামা/পিতলের সংকর ধাতু | 900-1000°C | 20,000-50,000 শট | গুরুতর তাপ ক্র্যাকিং এবং ক্ষয় |
উপরোক্ত ডাই লাইফ নম্বরগুলি যুক্তিসঙ্গত রক্ষণাবেক্ষণকে অনুমান করে: নিয়ন্ত্রিত ডাই তাপমাত্রা, নিয়মিত পরিষ্কার করা, ফাটল পরিদর্শন, এবং ভারী লোড করা টুলিংয়ের উপর মাঝে মাঝে স্ট্রেস-রিলিফ অপারেশন। রক্ষণাবেক্ষণ ছাড়া, এমনকি একটি প্রিমিয়াম ইস্পাত ডাই তাড়াতাড়ি ব্যর্থ হবে। ডাই লাইফকে স্টিলের একটি নির্দিষ্ট বৈশিষ্ট্য হিসাবে বিবেচনা করবেন না; এটি ইস্পাত, টুল ডিজাইন, প্রক্রিয়া নিয়ন্ত্রণ এবং রক্ষণাবেক্ষণের ফলাফল।
একটি অ্যালুমিনিয়াম কাস্টিং ডাই এর দাম কি ড্রাইভ করে
একটি ডাই কোটেশন শুধুমাত্র একটি গহ্বর মেশিনিং মূল্য নয়. ইস্পাত ব্লক মোট খরচ একটি ছোট অংশ. প্রকৃত অর্থ ইঞ্জিনিয়ারিং, ইলেক্ট্রোড উত্পাদন, সিএনসি প্রোগ্রামিং, পলিশিং, সমাবেশ এবং ট্রায়াল শটগুলিতে যায়। যদি একজন সরবরাহকারী খুব কম দামের উদ্ধৃতি দেয়, তাহলে চুক্তিটি উদযাপন করার পরিবর্তে কী বাদ দেওয়া হয়েছে তা জিজ্ঞাসা করুন।
একটি সাধারণ অ্যালুমিনিয়াম ডাই-কাস্টিং ডাই এর জন্য একটি সরলীকৃত খরচ ভাঙ্গন এইরকম দেখায়:
- নকশা এবং ছাঁচ-প্রবাহ সিমুলেশন: টুলিং মূল্যের 5-10%। এই খরচ রক্ষা করার মতো কারণ এটি পরে ব্যয়বহুল সংশোধন প্রতিরোধ করে।
- ডাই স্টিল এবং তাপ চিকিত্সা: 12-18%। ভ্যাকুয়াম হার্ডেনিং, টেম্পারিং এবং স্ট্রেস রিলিফ অন্তর্ভুক্ত।
- সিএনসি মেশিনিং এবং ইডিএম: 40-50%। এটি ডাই ম্যানুফ্যাকচারিং কাজের মূল।
- ফিটিং, পলিশিং এবং সমাবেশ: 15-20%। নির্দিষ্ট পৃষ্ঠ ফিনিস এবং ইজেকশন সিস্টেম প্রতিক্রিয়া অর্জন অন্তর্ভুক্ত.
- ট্রায়াল শট এবং নমুনা: 3-5%। উত্পাদন প্রকাশের আগে মাত্রা, পৃষ্ঠের গুণমান এবং প্রক্রিয়া পরামিতি যাচাই করতে ব্যবহৃত হয়।
সবচেয়ে বড় কৌশলগত সিদ্ধান্ত হল গহ্বরের সংখ্যা। একটি একক-গহ্বর ডাই সস্তা, সহজ এবং পরিবর্তন করা সহজ। একটি মাল্টি-ক্যাভিটি ডাই একটি মেশিন চক্রে একাধিক যন্ত্রাংশ তৈরি করে এবং প্রতি অংশের খরচ কম করে, তবে এটি টুলিং ঝুঁকিকে বহুগুণ করে। যদি একটি গহ্বরের সামান্য মাত্রিক অফসেট থাকে, তবে সেই গহ্বরটি মেরামত করার সময় পুরো উত্পাদন চালানো বন্ধ করতে হবে।
| গহ্বর সংখ্যা | আপেক্ষিক ডাই খরচ | চক্র প্রতি অংশ | সবচেয়ে উপযুক্ত ভলিউম |
|---|---|---|---|
| 1 গহ্বর | 1.0x | 1 | প্রোটোটাইপিং, খুব কম ভলিউম, জটিল জ্যামিতি |
| 2 গহ্বর | 1.6–1.8x | 2 | বার্ষিক ভলিউম হাজার হাজার থেকে ঊর্ধ্বমুখী |
| 4টি গহ্বর | 2.5–3.0x | 4 | উচ্চ-ভলিউম স্বয়ংচালিত এবং যন্ত্রপাতি অংশ |
| 8 গহ্বর | 4.5-5.5x | 8 | আত্মবিশ্বাসী পূর্বাভাস সহ স্থিতিশীল, খুব উচ্চ-ভলিউম প্রোগ্রাম |
অনেক অভিজ্ঞ ক্রেতা একটি একক-গহ্বর বা দুই-গহ্বর টুল দিয়ে শুরু করেন, প্রক্রিয়াটি যাচাই করেন এবং তারপর আরও গহ্বর যোগ করেন বা দ্বিতীয় ডাই তৈরি করেন। এই পদ্ধতিটি একটি ডিজাইনের ত্রুটির আর্থিক এক্সপোজারকে হ্রাস করে যখন এখনও উচ্চ-ভলিউম উত্পাদনে একটি র্যাম্প-আপ পথের অনুমতি দেয়।
ডাই-সম্পর্কিত কাস্টিং ত্রুটি এবং কীভাবে সেগুলি প্রতিরোধ করা যায়
বেশিরভাগ ডাই-কাস্টিং ত্রুটির নামকরণ করা হয়েছে পরিদর্শক সমাপ্ত অংশে যা দেখেন তার নামানুসারে, তবে তাদের অনেকগুলি ডাইয়ের ভিতরে শুরু হয়। ডিফেক্ট-টু-ডাই সম্পর্ক বোঝা ক্রেতাদের নমুনা এবং PPAP আলোচনার সময় সঠিক প্রশ্ন জিজ্ঞাসা করতে সাহায্য করে। নীচের সারণীটি সবচেয়ে সাধারণ ডাই-সম্পর্কিত ত্রুটিগুলি এবং ডাই-কাস্টিং ইঞ্জিনিয়ারদের দ্বারা ব্যবহৃত ব্যবহারিক পাল্টা ব্যবস্থাগুলির সংক্ষিপ্ত বিবরণ দেয়৷
| খুঁত | মৃত্যু-সম্পর্কিত কারণ | প্রতিরোধ |
|---|---|---|
| গ্যাসের ছিদ্র | দুর্বল বায়ুচলাচল, দীর্ঘ প্রবাহের পথ, ভুল জায়গায় ওভারফ্লো কূপ | গেট এবং ভেন্ট পুনরায় ডিজাইন করুন, ভ্যাকুয়াম সহায়তা যোগ করুন |
| ঠান্ডা বন্ধ | ডাই টেম্পারেচার খুব কম, ক্যাভিটি পূর্ণ হওয়ার আগেই ধাতু জমে যায় | ডাই টেম্পারেচার বাড়ান, ফিল টাইম ব্যালেন্স করুন, গেটের গতি সামঞ্জস্য করুন |
| সোল্ডারিং / স্টিকিং | অ্যালুমিনিয়াম রাসায়নিকভাবে একটি অরক্ষিত ডাই পৃষ্ঠের সাথে বন্ধন করে | গহ্বর পৃষ্ঠের নাইট্রাইডিং বা পিভিডি আবরণ |
| তাপ পরীক্ষা | বারবার তাপীয় সম্প্রসারণ এবং ডাই মুখের সংকোচন | H13 বা প্রিমিয়াম ইস্পাত, নিয়ন্ত্রিত কুলিং, পর্যায়ক্রমিক চাপ উপশম ব্যবহার করুন |
| ফ্ল্যাশ | ডাই ডিফ্লেকশন, জীর্ণ বিভাজন লাইন, ভুল ক্ল্যাম্পিং ফোর্স | বিভাজন লাইন মেরামত করুন, প্লেটেন সমান্তরালতা বজায় রাখুন, ক্ল্যাম্প টনেজ সামঞ্জস্য করুন |
| ইজেকশন চিহ্ন | অপর্যাপ্ত খসড়া, খুব কম ইজেক্টর পিন, উচ্চ ইজেকশন বল | খসড়া কোণ বাড়ান, ইজেক্টর পিন যোগ করুন, গহ্বরের পৃষ্ঠকে পালিশ করুন |
একটি ভালভাবে ডিজাইন করা ডাই নিজেই সমস্ত ত্রুটি দূর করবে না। প্রক্রিয়া পরামিতি যেমন গলিত তাপমাত্রা, ইনজেকশন প্রোফাইল, স্প্রে প্রয়োগ এবং চক্রের সময় ডাই ডিজাইনের সাথে মেলে। কিন্তু যদি ডাই সংশোধন করা হয় এবং ত্রুটিটি এখনও প্রতিটি শটে প্রদর্শিত হয়, তবে সম্ভবত প্রক্রিয়া উইন্ডোটি লঙ্ঘন করা হচ্ছে, ডাই ডিজাইন নয়।
ডিজাইনের নিয়ম যা ডাই এবং লোয়ার স্ক্র্যাপকে রক্ষা করে
পার্ট ডিজাইনাররা কখনও কখনও ডাইটিকে এমনভাবে ব্যবহার করেন যেন এটি কোনও সিএডি মডেল পুনরুত্পাদন করতে পারে। এটা পারে না। ডাইটির প্রয়োজন খসড়া কোণ, অভিন্ন দেয়াল, গোলাকার কোণ এবং ধাতু প্রবাহের জন্য স্থান। যদি অংশটি এই নিয়মগুলি লঙ্ঘন করে, তবে উত্পাদনে গুণমানের সমস্যা দেখা দেয় এবং রক্ষণাবেক্ষণের খরচ বেড়ে যায়। ভাল খবর হল অধিকাংশ নিয়ম সহজ এবং পরিমাপযোগ্য।
| নকশা বৈশিষ্ট্য | প্রস্তাবিত পরিসীমা | কারণ |
|---|---|---|
| বাহ্যিক খসড়া কোণ | 1-2 ডিগ্রি | পৃষ্ঠের ক্ষতি ছাড়াই পরিষ্কার নির্গমনের অনুমতি দেয় |
| অভ্যন্তরীণ খসড়া কোণ | 2-3 ডিগ্রি | চলন্ত অর্ধেক থেকে ঢালাই মুক্তি সাহায্য করে |
| নামমাত্র প্রাচীর বেধ | 2.5-6.0 মিমি | ভরাট, শক্তি এবং শীতল আচরণের ভারসাম্য বজায় রাখে |
| প্রাচীর অভিন্নতা | যতটা সম্ভব বিভাগ রাখুন | সঙ্কুচিত porosity এবং ডোবা চিহ্ন এড়ায় |
| পাঁজরের ভিত্তি বেধ | সন্নিহিত প্রাচীর 0.6–1.0x | পুরু বিভাগ তৈরি না করেই অংশটিকে শক্ত করে |
| অভ্যন্তরীণ কোণার ব্যাসার্ধ | সম্ভব হলে 1.0 মিমি বা বড় | চাপ ঘনত্ব হ্রাস এবং ধাতু প্রবাহ উন্নত |
এগুলি শুরুর পয়েন্ট, নিরঙ্কুশ আইন নয়। বড় অংশ, পাতলা-প্রাচীরের আবাসন, কাঠামোগত বন্ধনী এবং চাপ-আঁটসাঁট ভালভ বডি প্রতিটি ভিন্ন দিকে বিচ্যুত হবে। উদ্দেশ্য অন্ধভাবে টেবিল অনুসরণ করা হয় না; ডাই স্টিল কাটার আগে কেন একটি নির্দিষ্ট প্রাচীর, পাঁজর বা ব্যাসার্ধ বিদ্যমান ছিল তা জানতে নকশা পর্যালোচনাকে বাধ্য করা।
অ্যালুমিনিয়াম খাদ নির্বাচন এবং টুল জীবন এবং সহনশীলতার উপর এর প্রভাব
অ্যালুমিনিয়াম খাদ শুধুমাত্র চূড়ান্ত অংশের যান্ত্রিক বৈশিষ্ট্য নির্ধারণ করে না। এটি গলিত ধাতু ডাইকে কতটা আক্রমণাত্মকভাবে আক্রমণ করে, এটি পাতলা অংশগুলিকে কতটা ভালভাবে পূরণ করে এবং আপনি কী মাত্রায় সহনশীলতা আশা করতে পারেন তাও প্রভাবিত করে। ক্রেতারা যারা ডাই তৈরি করার পরে অ্যালয় পরিবর্তন করে তারা ফলাফল দেখে অবাক হতে পারে।
| খাদ | মূল বৈশিষ্ট্য | সাধারণ অ্যাপ্লিকেশন |
|---|---|---|
| A380/ADC12 | সুষম শক্তি, ভরাট, এবং খরচ | সাধারণ কাঠামোগত, স্বয়ংচালিত হাউজিং, ইঞ্জিন বন্ধনী |
| A383 | গরম ছিঁড়ে ভাল প্রতিরোধ, ভাল ভরাট | পাতলা পাঁজর, জটিল পাতলা দেয়ালের অংশ |
| A360 | ভাল জারা প্রতিরোধের, কম তামা বিষয়বস্তু | উন্মুক্ত অংশ, সামুদ্রিক বা ক্ষয়কারী পরিবেশ |
| A413 | চমৎকার তরলতা এবং চাপ নিবিড়তা | ভালভ সংস্থা, চাপ-আঁটসাঁট উপাদান |
| B390 | উচ্চ কঠোরতা, ভাল পরিধান প্রতিরোধের, কঠিন যন্ত্র | ইঞ্জিন ব্লক, সিলিন্ডার ব্যারেল, পরিধান-সমালোচনা পৃষ্ঠ |
একটি ডাই দৃষ্টিকোণ থেকে, খাদের সিলিকন সামগ্রী এবং তামার সামগ্রী সোল্ডারিং এবং ক্ষয় আচরণকে প্রভাবিত করে। উচ্চতর সিলিকন সহ অ্যালোয়, যেমন A383 বা B390, ভালভাবে প্রবাহিত হয় কিন্তু ইস্পাত পৃষ্ঠে আরও ঘষিয়া তুলিয়া ফেলিতে পারে। নিম্ন আয়রন সামগ্রী সহ অ্যালয় সোল্ডারিং বাড়াতে পারে, এই কারণেই নাইট্রাইডিংয়ের মতো একটি পৃষ্ঠের চিকিত্সা প্রায়শই খাদের সিদ্ধান্তের সাথে একত্রে নির্দিষ্ট করা হয়। সঠিক সংমিশ্রণ হল অ্যালয়, ডাই লেপ, কুলিং লেআউট এবং প্রক্রিয়া সেটিংস, কোনো একক আইটেম নয়।
কাস্টিং প্লাস মেশিনিং: যেখানে ডাই একটি সমাপ্ত অংশ হয়ে যায়
একটি অ্যালুমিনিয়াম ঢালাই ডাই একটি কাছাকাছি-নেট আকৃতি তৈরি করে, একটি সমাপ্ত উপাদান নয়। বোরগুলিকে এখনও মেশিন করা দরকার, সিলিং ফেসগুলির সমতলতা প্রয়োজন, থ্রেডগুলি কাটার প্রয়োজন, এবং সমালোচনামূলক মাত্রাগুলির জন্য কঠোর সহনশীলতা প্রয়োজন যা একটি CNC প্রক্রিয়া প্রদান করতে পারে। এই কারণেই ডাই-কাস্টিং সরবরাহকারীর মেশিনিং ক্ষমতা ডাই নিজেই যতটা গুরুত্বপূর্ণ।
একই কারখানায় ডাই কাস্টিং এবং সিএনসি মেশিনিং উভয়ই চালায় এমন একটি সরবরাহকারী সম্পূর্ণ ওয়ার্কফ্লো নিয়ন্ত্রণ করতে পারে: ডাই কাস্টিং তৈরি করে, সিএনসি মেশিন এটি শেষ করে এবং চূড়ান্ত পরিদর্শন একই ভবনে একই অংশ দেখতে পায়। এই ব্যবস্থা লজিস্টিক সময় হ্রাস করে, পরিবহনের সময় ক্ষতি এড়ায় এবং অপারেশনগুলির মধ্যে পরিমাপ ডেটা স্থিতিশীল রাখে।
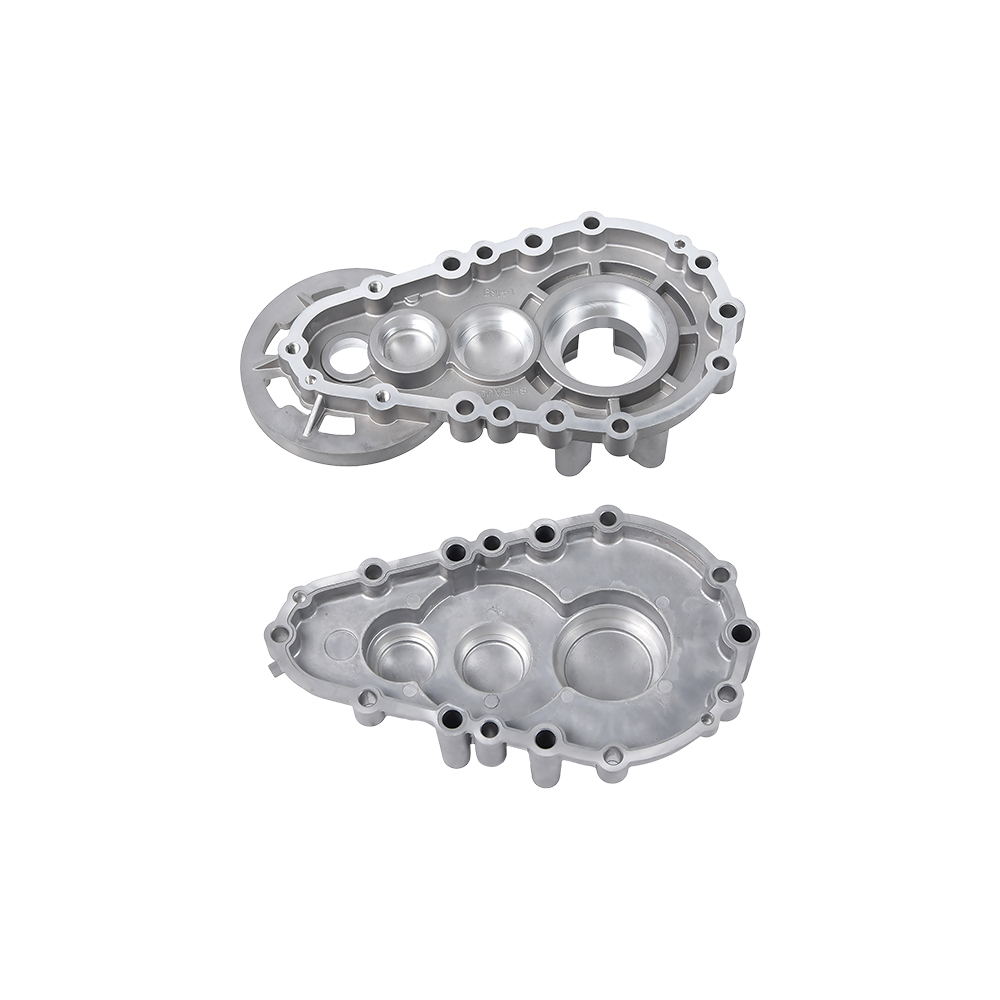
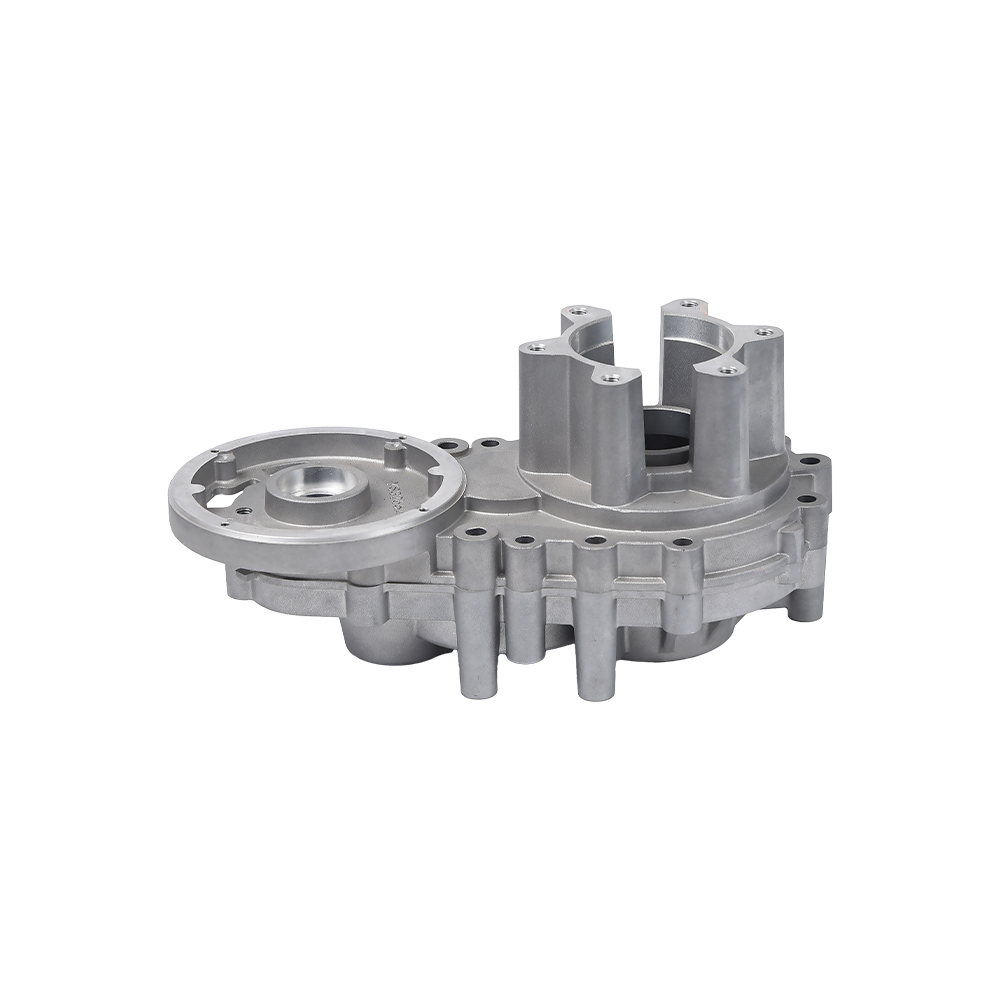
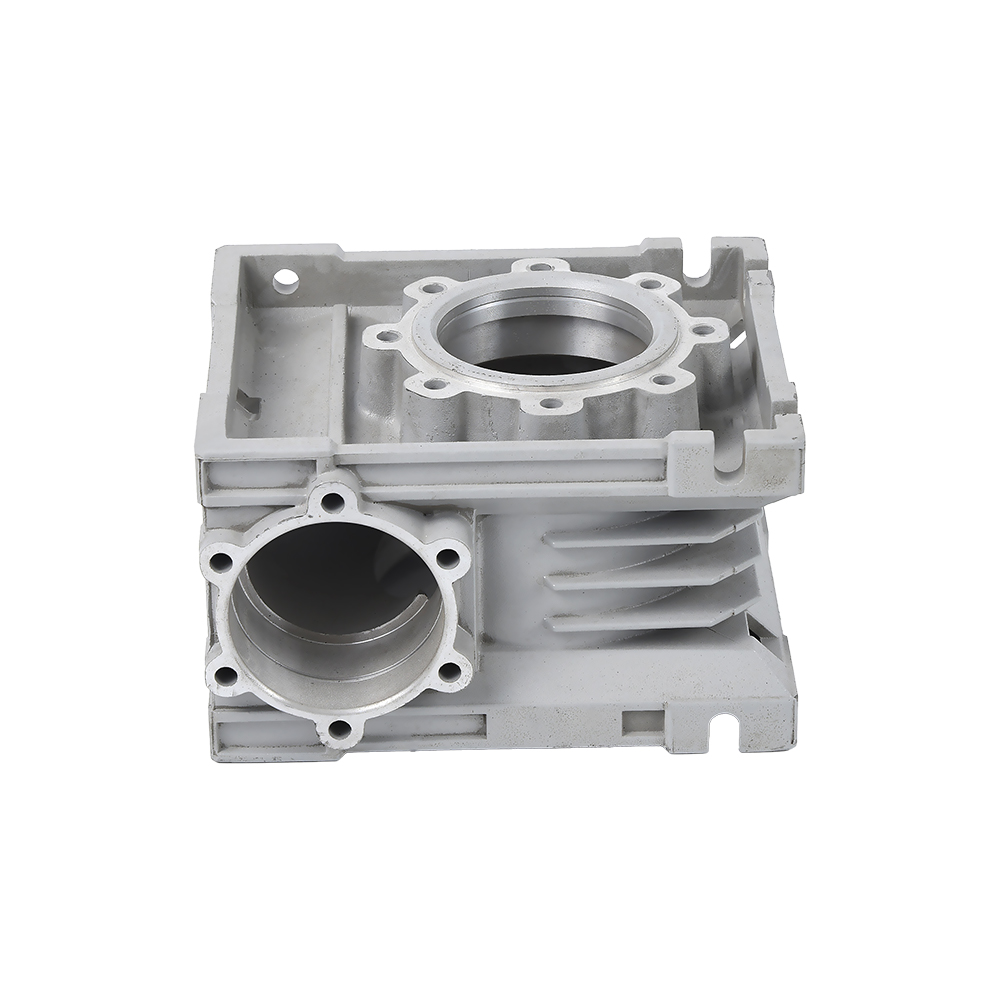
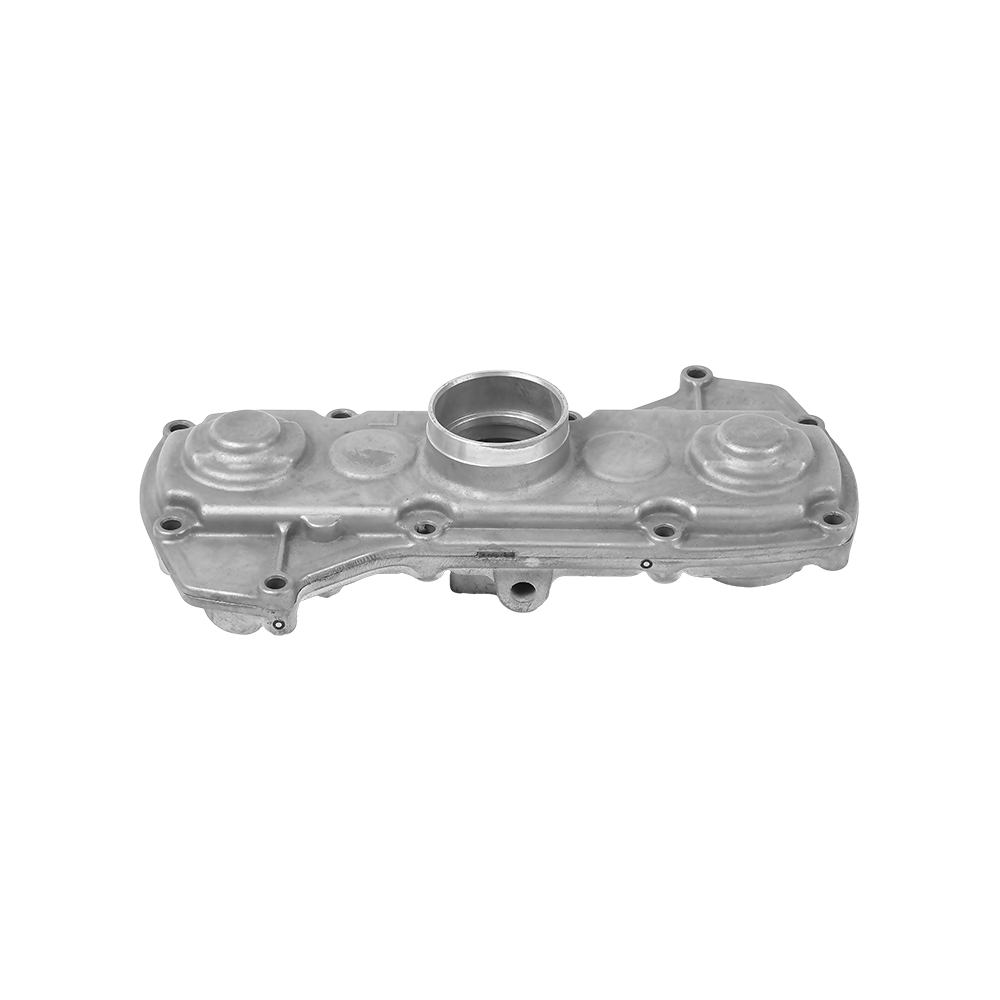
 যথার্থ সমাবেশের জন্য অ্যালুমিনিয়াম ডাই কাস্টিং গিয়ারবক্স হাউজিং এই গিয়ারবক্স হাউজিং দেখায় কিভাবে ডাই কাস্টিং সামগ্রিক জ্যামিতি গঠন করে যখন পরবর্তী CNC মেশিনিং গিয়ার অ্যাসেম্বলি এবং তেল সিলিংয়ের জন্য প্রয়োজনীয় টাইট সহনশীলতা অর্জন করে, এটিকে সমন্বিত কাস্টিং এবং মেশিনিং ওয়ার্কফ্লো এর একটি স্পষ্ট উদাহরণ করে তোলে। পণ্য দেখুন →
একটি গিয়ারবক্স হাউজিং একটি সাধারণ উদাহরণ। ডাই সামগ্রিক জ্যামিতি, ভারবহন পকেট এবং মাউন্টিং বস গঠন করে, তবে সিলিং সারফেস এবং বিয়ারিং বোরগুলিতে সাধারণত ঢালাইয়ের পরে যন্ত্রের প্রয়োজন হয়। মেশিনিং ছাড়া, হাউজিং এখনও একটি কাঁচা ঢালাই হিসাবে কার্যকরী কিন্তু গিয়ার সমাবেশ এবং তেল সিল করার জন্য প্রয়োজনীয় সহনশীলতা পূরণ করতে পারে না।
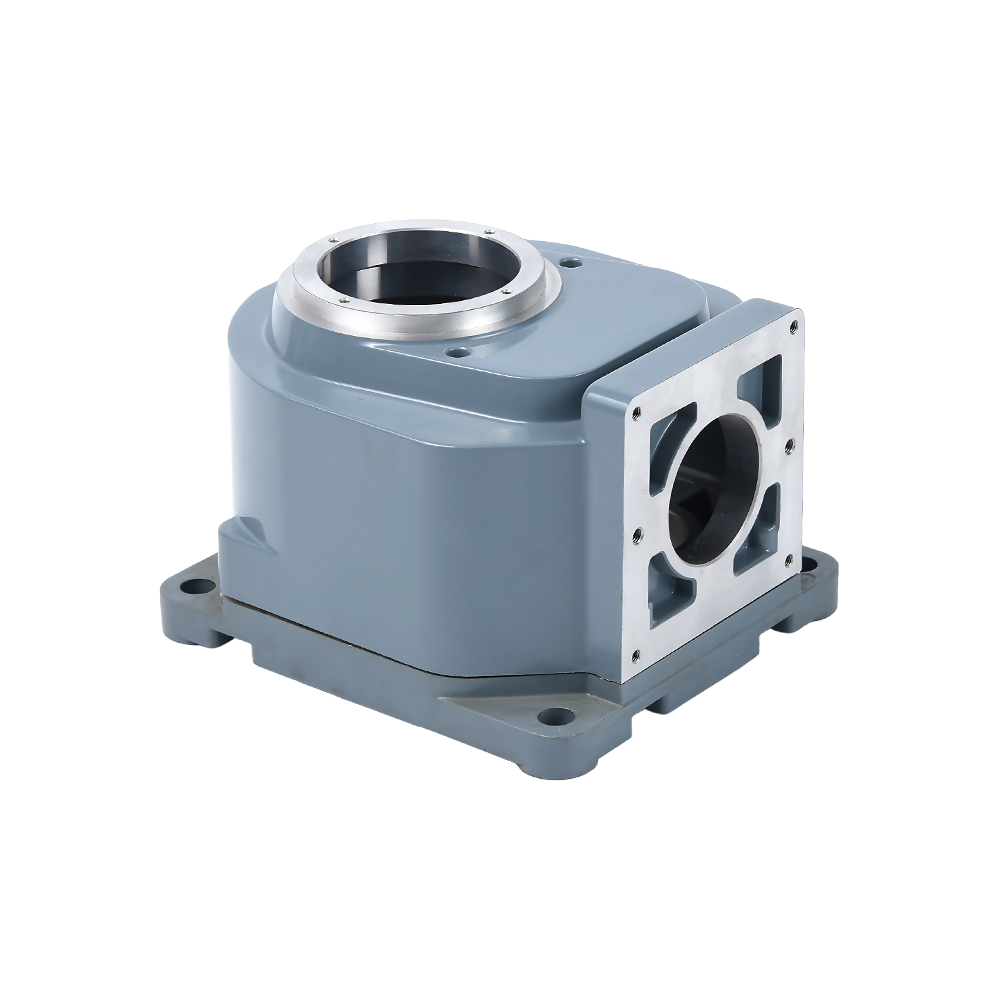
 Brushless মোটর আনুষাঙ্গিক সেকেন্ডারি মেশিনিং প্রয়োজন মোটর হাউজিং এবং শেষ ঢালগুলি পাতলা দেয়াল এবং জটিল পাখনার বিবরণের জন্য ডাই কাস্টিংয়ের উপর নির্ভর করে, কিন্তু গিয়ারবক্স হাউজিংয়ের মতো একই যুক্তি অনুসরণ করে বোর গোলাকার এবং স্টেটর সমাবেশ পৃষ্ঠের জন্য সুনির্দিষ্ট যন্ত্রের প্রয়োজন। পণ্য দেখুন →
বৈদ্যুতিক মোটর উপাদান একই যুক্তি অনুসরণ করে. মোটর হাউজিং, শেষ ঢাল, এবং ব্রাশবিহীন মোটর আনুষাঙ্গিকগুলির সুনির্দিষ্ট বোর গোলাকারতা, ভাল তাপীয় সামঞ্জস্য এবং স্টেটর সমাবেশের জন্য একটি পরিষ্কার পৃষ্ঠের প্রয়োজন। ঢালাই ডাই পাতলা দেয়াল এবং জটিল পাখনার বিবরণ প্রদান করে; সেকেন্ডারি মেশিনিং চূড়ান্ত লোকেটিং বৈশিষ্ট্য তৈরি করে।
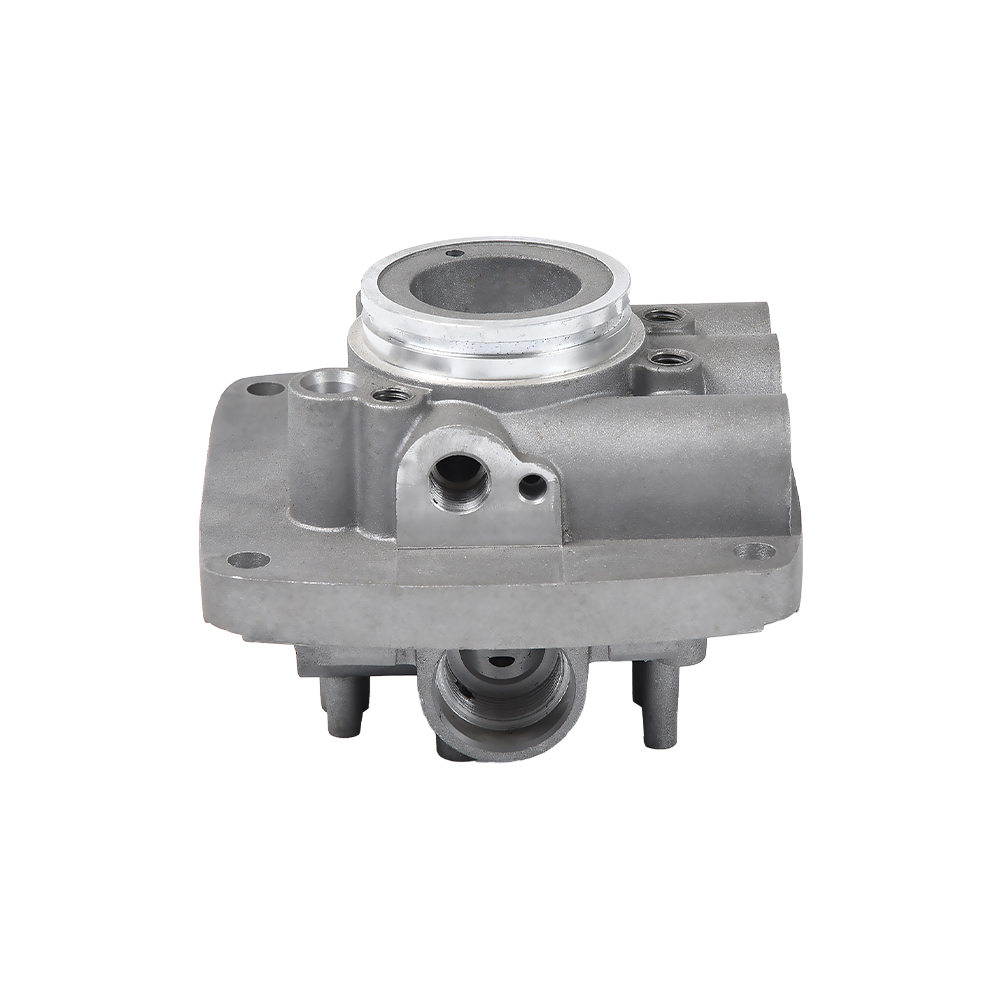
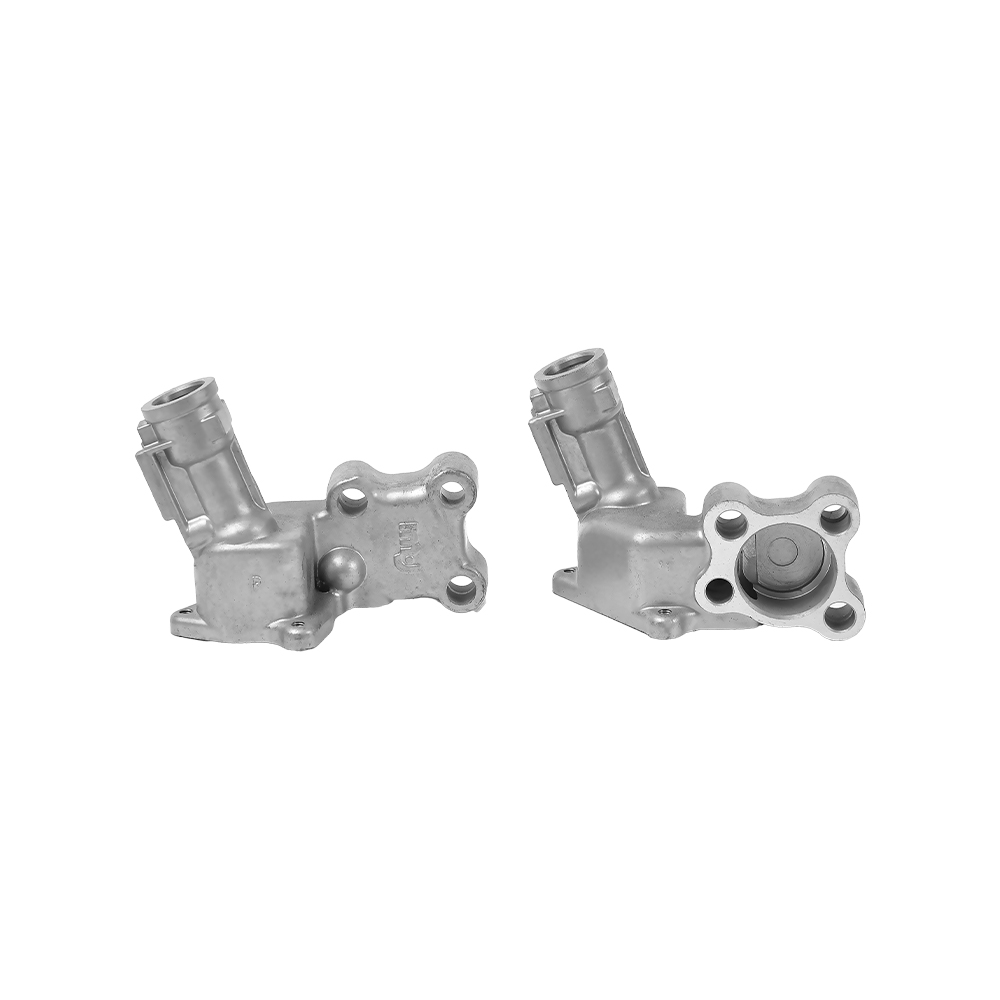
 ইন্টিগ্রেটেড মেশিনিং সহ অ্যালুমিনিয়াম ডাই কাস্টিং হাইড্রোলিক ভালভ হাইড্রোলিক ভালভ বডিগুলি ইন-হাউস ডাই কাস্টিং এবং সিএনসি মেশিনিং থেকে উপকৃত হয় চাপ-আঁটসাঁট দেয়াল এবং সঠিক ভালভ বোর, পোর্ট থ্রেড এবং সিলিং ফেসগুলি নিশ্চিত করার জন্য, ডাই ক্যাভিটিতে দ্রুত মাত্রিক প্রতিক্রিয়া সক্ষম করে। পণ্য দেখুন →
হাইড্রোলিক ভালভ সংস্থাগুলি একটি ভিন্ন কারণে সমন্বিত কাস্টিং এবং মেশিনিং থেকে উপকৃত হয়। ডাই চাপ-আঁটসাঁট দেয়াল এবং অভ্যন্তরীণ উত্তরণ জ্যামিতি নিশ্চিত করে, যখন সিএনসি মেশিনিং ভালভ বোর, পোর্ট থ্রেড এবং সিলিং মুখগুলিকে তাদের চূড়ান্ত মাত্রায় নিয়ে আসে। একটি সরবরাহকারী যা ঘরে উভয়ই করতে পারে তার একটি সংক্ষিপ্ত যোগাযোগ লুপ থাকে যখন মাত্রিক প্রতিক্রিয়া ডাই ক্যাভিটির দিকে ফিরে আসে।
ক্রেতার দৃষ্টিকোণ থেকে, ব্যবহারিক প্রশ্ন সরবরাহকারীর একটি CNC কর্মশালা আছে কিনা তা নয়। প্রায় সবাই করে। আরও গুরুত্বপূর্ণ প্রশ্ন হল একই দল ডাই, কাস্টিং প্যারামিটার এবং মেশিনিং ফিক্সচারের মালিক কিনা। যখন তিনটিই এক সুবিধায় থাকে, তখন উপ-কন্ট্রাক্টরদের মধ্যে বারবার পাস করার পরিবর্তে সমস্যাগুলি তাদের উত্সে সমাধান করা হয়।
আপনি টুলিং অনুমোদন করার আগে একটি ডাই-কাস্টিং সরবরাহকারীকে জিজ্ঞাসা করার জন্য প্রশ্ন
যখন উভয় সরবরাহকারী একই প্রযুক্তিগত প্রশ্নের উত্তর দেয় তখন টুলিং কোটেশন তুলনা করা সহজ। একটি শুরু বিন্দু হিসাবে নীচের তালিকা ব্যবহার করুন. এটি ডাই কোয়ালিটি তুলনা করার জন্য প্রয়োজনীয় তথ্য কভার করে, শুধুমাত্র ডাই প্রাইস নয়।
- কোন ইস্পাত গ্রেড, তাপ চিকিত্সা, এবং পৃষ্ঠ আবরণ ডাই ব্যবহার করবে? উত্তরটি সুনির্দিষ্ট হওয়া উচিত, যেমন H13 ভ্যাকুয়াম-কঠিন প্লাস নাইট্রাইডিং, কেবল "ইস্পাত" নয়।
- আপনি কি ইস্পাত কাটার আগে ছাঁচ-প্রবাহ সিমুলেশন চালাবেন? সিমুলেশন রিপোর্ট প্রত্যাশিত ভরাট প্যাটার্ন, বায়ু ফাঁদ, এবং দৃঢ়ীকরণ আচরণ দেখায়। রিপোর্ট দেখতে বলুন।
- উদ্ধৃত ডাই মূল্যের মধ্যে কয়টি গহ্বর অন্তর্ভুক্ত করা হয়েছে? প্রতি-অংশের আউটপুট সামঞ্জস্য না করে একটি একক-গহ্বর ডাই-এর মূল্য একটি দ্বি-গহ্বর ডাই-এর সঙ্গে তুলনা করা যায় না।
- ঢালাই মেশিনিং আগে কি মাত্রিক সহনশীলতা রাখা হবে? এটি প্রকাশ করে যে সরবরাহকারী ডাই কন্ডিশন এবং ডাইমেনশনাল ড্রিফ্টের মধ্যে যোগসূত্র বোঝেন কিনা।
- কত ট্রায়াল শট অন্তর্ভুক্ত করা হয়? নমুনা খরচ এবং নমুনার সংখ্যা টুলিং চুক্তির অংশ।
- প্রত্যাশিত ডাই লাইফ কী এবং আপনি কোন রক্ষণাবেক্ষণের সময়সূচী সুপারিশ করেন? ডাই লাইফ অংশ প্রতি দীর্ঘমেয়াদী খরচ প্রভাবিত করে, প্রাথমিক টুলিং মূল্য নয়।
- ঢালাইয়ের পর কি একই কারখানা সিএনসি ফিনিশিং করবে? ইন-হাউস কাস্টিং প্লাস মেশিনিং হস্তান্তর ঝুঁকি হ্রাস করে এবং সহনশীলতার মালিকানা এক জায়গায় রাখে।
- কি ডাই মেরামত উদ্ধৃতি ওয়ারেন্টির অধীনে আচ্ছাদিত করা হয়, এবং কতগুলি শটের জন্য? এটি একটি সস্তা ডাইকে প্রথম হাজার অংশের পরে ব্যয়বহুল হতে বাধা দেয়।
এই প্রশ্নগুলোর উত্তর পালিশ বিক্রয় পিচের চেয়ে বেশি গুরুত্বপূর্ণ। একটি সরবরাহকারী যে টুলিং পর্যায়ে স্পষ্ট, সৎ প্রযুক্তিগত উত্তর দেয় ব্যাপক উৎপাদনের সময় একইভাবে আচরণ করার সম্ভাবনা অনেক বেশি।
Aluminium Casting Dies সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
একটি ডাই এবং একটি ছাঁচ মধ্যে পার্থক্য কি?
একটি ছাঁচ একটি ঠালা ফর্ম জন্য একটি সাধারণ শব্দ যা উপাদান আকৃতির জন্য ব্যবহৃত হয়. ডাই হল একটি নির্দিষ্ট টুল যা ডাই কাস্টিংয়ে ব্যবহৃত হয়: এটি খুব বেশি ইনজেকশনের চাপে কাজ করে, এতে স্লাইড এবং ইজেক্টরের মতো চলমান অংশ থাকে এবং একটি সাধারণ বালির ছাঁচের তুলনায় অনেক দ্রুত গতিতে চলে। অ্যালুমিনিয়াম ডাই কাস্টিং-এ, ডাই শব্দটি সঠিক শব্দ।
আপনি একটি অ্যালুমিনিয়াম ঢালাই ডাই থেকে কত শট পেতে পারেন?
H13 ইস্পাত এবং যথাযথ রক্ষণাবেক্ষণের সাথে, অ্যালুমিনিয়াম অংশগুলির জন্য একটি উত্পাদন ডাই সাধারণত 100,000 থেকে 200,000 শটের মধ্যে স্থায়ী হয়। উচ্চ-গ্রেডের ইএসআর স্টিল এবং সুরক্ষিত পৃষ্ঠ চিকিত্সা এটিকে উপরের প্রান্তের দিকে ঠেলে দিতে পারে। ডাই জ্যামিতি জটিলতা এবং ঢালাই করা খাদ দুটি সবচেয়ে বড় পরিবর্তনশীল।
কোন ইস্পাত গ্রেড একটি অ্যালুমিনিয়াম ডাই-কাস্টিং ডাই জন্য সেরা?
H13 উত্পাদন অ্যালুমিনিয়াম ডাইস জন্য শিল্প মান. এটি কঠোরতা, কঠোরতা এবং তাপ ক্লান্তি প্রতিরোধের একটি ভাল ভারসাম্য প্রদান করে। H11 খুব জটিল কোরগুলির জন্য বেছে নেওয়া যেতে পারে যেগুলির জন্য আরও কঠোরতা প্রয়োজন, যখন প্রিমিয়াম H13 ESR গ্রেডগুলি দীর্ঘমেয়াদী প্রকল্পগুলির জন্য ব্যবহার করা হয় যেখানে উচ্চ টুলিং খরচ কম প্রতি-অংশ খরচ দ্বারা ন্যায়সঙ্গত হয়।
একটি ডাই বিভিন্ন অংশ তৈরি করতে ব্যবহার করা যেতে পারে?
একক স্থির গহ্বর দিয়ে নয়। একটি ডাই একটি গহ্বরের জ্যামিতি তৈরি করে, যদিও বিনিময়যোগ্য সন্নিবেশ একই ডাই বেস ব্যবহার করে অনুরূপ অংশগুলির একটি পরিবারকে অনুমতি দিতে পারে। আংশিক আকারের প্রতিটি পরিবর্তনের জন্য গহ্বরের জ্যামিতি, রানার বিন্যাস বা উভয়েরই পরিবর্তন প্রয়োজন। একটি একক ডাই সম্পূর্ণ ভিন্ন অংশ ডিজাইন কভার আশা করবেন না.
একটি মাল্টি-গহ্বর ডাই অংশ প্রতি খরচ কমায়?
হ্যাঁ, কারণ একই মেশিন চক্র থেকে আরও যন্ত্রাংশ বেরিয়ে আসে। কিন্তু ডাই নিজেই বেশি খরচ করে, সেটআপ আরও জটিল হয়ে ওঠে এবং একটি গহ্বরে ত্রুটি পুরো টুলটিকে ব্যাহত করতে পারে। বার্ষিক আয়তন বেশি হলে এবং অংশের নকশা স্থিতিশীল হলে মাল্টি-ক্যাভিটি ডাই সঠিক পছন্দ।
ডাই নতুন হলেও কেন পোরোসিটি দেখা দেয়?
অ্যালুমিনিয়াম ডাই ঢালাইয়ের পোরোসিটি সাধারণত শক্ত হওয়ার সময় আটকে থাকা গ্যাস বা সংকোচন থেকে আসে। ডাই ভেন্টিং, ওভারফ্লো প্লেসমেন্ট, গেট ডিজাইন এবং কুলিং লাইন লেআউটের মাধ্যমে এটি নিয়ন্ত্রণ করে। যদি ডাই ডিজাইন সঠিক হয় কিন্তু পোরোসিটি এখনও দেখা যায়, প্রক্রিয়া প্যারামিটারগুলি প্রস্তাবিত উইন্ডোর বাইরে থাকতে পারে।
অ্যালুমিনিয়াম ডাই-কাস্ট অংশগুলি ঢালাই করার পরে সর্বদা মেশিনের প্রয়োজন হয়?
বেশিরভাগ কার্যকরী অংশগুলি করে। ডাই একটি কাছাকাছি-নেট আকৃতি তৈরি করে, কিন্তু বোর, সিলিং ফেস, থ্রেড এবং টাইট টলারেন্সের জন্য CNC মেশিনিং প্রয়োজন। উভয় ডাই কাস্টিং এবং মেশিনিং ক্ষমতা সহ একজন সরবরাহকারী সহনশীলতাকে এক ছাদের নীচে রাখতে পারে এবং পরিবহন এবং পরিচালনার ক্ষতি কমাতে পারে।
একটি অ্যালুমিনিয়াম কাস্টিং ডাই তৈরি করতে কতক্ষণ সময় লাগে?
একটি মাঝারি জটিলতার জন্য, একটি সাধারণ সীসা সময় ছয় থেকে বারো সপ্তাহ হয়, যা গহ্বরের গভীরতা, স্লাইডের সংখ্যা এবং ছাঁচ-প্রবাহ সিমুলেশন অন্তর্ভুক্ত কিনা তার উপর নির্ভর করে। নমুনা এবং অনুমোদনের পর্যায় আরও কয়েক সপ্তাহ যোগ করে। যদি একজন সরবরাহকারী খুব কম ডেলিভারি সময়ের প্রতিশ্রুতি দেয়, তাহলে জিজ্ঞাসা করুন কত ঘন্টা ডিজাইনের বৈধতা অন্তর্ভুক্ত করা হয়েছে।
তাপ পরীক্ষা কি এবং কেন এটি গুরুত্বপূর্ণ?
তাপ পরীক্ষা হল সূক্ষ্ম ফাটলগুলির নেটওয়ার্ক যা বারবার গরম এবং শীতল চক্রের পরে ডাই পৃষ্ঠে প্রদর্শিত হয়। এটি ঢালাইয়ের উপর চিহ্ন স্থানান্তর করে, সোল্ডারিংয়ের ঝুঁকি বাড়ায় এবং অবশেষে একটি ডাই মেরামত করতে বাধ্য করে। ভাল ডাই কুলিং এবং একটি সঠিক ইস্পাত স্পেসিফিকেশন তাপ পরীক্ষা শুরুতে বিলম্ব করে।
একটি অ্যালুমিনিয়াম ঢালাই ডাই একটি পণ্য আইটেম নয় যে আপনি একবার কিনুন এবং ভুলে যান। এটি একটি নির্ভুল টুল যা আপনার অংশের গুণমান, আপনার উৎপাদন স্থিতিশীলতা এবং আপনার দীর্ঘমেয়াদী ইউনিট খরচ নির্ধারণ করে। মূল্য তুলনা করার আগে ইস্পাত গ্রেড, শীতল নকশা, গহ্বরের সংখ্যা এবং রক্ষণাবেক্ষণ পরিকল্পনা তুলনা করুন। যখন ডাই ডিজাইন করা হয় এবং সঠিকভাবে তৈরি করা হয়, ঢালাই প্রক্রিয়াটি মসৃণভাবে চালানোর সুযোগ থাকে; টাকা বাঁচানোর জন্য যখন ডাই দুর্বল হয়ে যায়, তখন প্রতিটি পরবর্তী ব্যাচ এর জন্য অর্থ প্রদান করে।
আপনি যদি অ্যালুমিনিয়াম ডাই-কাস্টিং প্রকল্পের জন্য একজন সরবরাহকারীর মূল্যায়ন করছেন, তাহলে আপনার উদ্ধৃতি প্রক্রিয়ায় টুলিং স্পেসিফিকেশন অন্তর্ভুক্ত করুন এবং সরাসরি আমাদের দলের সাথে যোগাযোগ করুন একটি ডাই ডিজাইন নিয়ে আলোচনা করতে যা আপনার অংশ জ্যামিতি এবং আপনার উত্পাদনের পরিমাণ উভয়ের সাথেই মেলে।