 ভাষা

বাড়ি / খবর / শিল্প সংবাদ / অ্যালুমিনিয়াম ঢালাই উপাদান গাইড: অ্যালয়, বৈশিষ্ট্য এবং ডাই কাস্টিং নির্বাচন
ম্যাটেরিয়াল ব্লকে লেখা "অ্যালুমিনিয়াম কাস্টিং ম্যাটেরিয়াল" ছাড়া আর কিছুই নেই আপনার ডেস্কে অঙ্কনটি। যে শব্দগুচ্ছ একটি নির্দিষ্টকরণ নয়; এটা খুবই ভিন্ন শাখার একটি বিভাগ। বেশিরভাগ ক্রেতার জন্য কমপ্যাক্ট উত্তর হল: উচ্চ-চাপ ডাই কাস্টিংয়ের জন্য, ADC12 বা A380 বেশিরভাগ হাউজিং, বন্ধনী এবং কভার অ্যাপ্লিকেশনগুলি সমাধান করবে। কাঠামোগত অংশগুলির জন্য যেগুলি অবশ্যই ঢালাইয়ের পরে বাঁকানো, প্রভাব শোষণ করতে বা লোড বহন করতে হবে, A356 হল নিরাপদ সূচনা পয়েন্ট। কারণ ব্র্যান্ড পছন্দ নয়। এটি হল যেভাবে প্রতিটি খাদ দ্রুত দৃঢ়করণের অধীনে আচরণ করে, এটি কতটা নমনীয়তা সরবরাহ করতে পারে এবং পরে মেশিন এবং পৃষ্ঠের চিকিত্সার জন্য এটির কী খরচ হয়। এই নির্দেশিকাটি অ্যালোয়, নির্বাচনের যুক্তি, এবং প্রক্রিয়ার আগে উপাদান নির্বাচন করা হলে যে ভুলগুলি প্রদর্শিত হয় তার মধ্য দিয়ে চলে।
অ্যালুমিনিয়াম কাস্টিং উপাদান কি?
বিশুদ্ধ অ্যালুমিনিয়াম একটি ব্যবহারিক ঢালাই উপাদান নয়। এটির কম তরলতা রয়েছে, এটি দ্রুত জারিত হয় এবং বেশিরভাগ ইঞ্জিনিয়ারিং অংশগুলির জন্য এর-কাস্ট শক্তি খুব কম। কাস্টিং অ্যালয়গুলি তাই অ্যালুমিনিয়াম এবং ইচ্ছাকৃত সংযোজন থেকে তৈরি করা হয় যা গলে যাওয়া আচরণ এবং চূড়ান্ত যান্ত্রিক বৈশিষ্ট্যগুলিকে পরিবর্তন করে।
সিলিকন প্রভাবশালী সংযোজন। 7-12% সিলিকন সহ একটি অ্যালুমিনিয়াম খাদ সহজেই পাতলা বিভাগে প্রবাহিত হয়, শক্ত হওয়ার সময় কম সঙ্কুচিত হয় এবং গরম ছিঁড়ে প্রতিরোধ করে। কপার হিসাবে-কাস্ট শক্তি যোগ করে এবং CNC মেশিনে উপাদানটিকে পরিষ্কারভাবে কাটা করে। ম্যাগনেসিয়াম বয়সের কঠোরতা তৈরি করে এবং সঠিক তাপ চিকিত্সার সাথে মিলিত হলে জারা প্রতিরোধের উন্নতি করে। ডাই কাস্টিং অ্যালয়গুলিতে লোহাকে 0.8-1.2% রেঞ্জের মধ্যে রাখা হয় কারণ এটি ডাই সারফেসে সোল্ডারিংকে দমন করে, যদিও উচ্চ আয়রন ভঙ্গুর সূঁচ তৈরি করে যা দীর্ঘতা হ্রাস করে।
এটাও জেনে রাখা দরকার যে এই শব্দগুচ্ছ প্রাথমিক অ্যালয়গুলিকে কভার করে, যেগুলি স্মেল্টার ইনগট দিয়ে শুরু হয় এবং সেকেন্ডারি অ্যালয়গুলি, যা পুনর্ব্যবহৃত অ্যালুমিনিয়াম থেকে আসে৷ ADC12, এশিয়ান ডাই কাস্টিং প্ল্যান্টের সবচেয়ে ব্যাপকভাবে নির্দিষ্ট ঢালাই উপাদান, সাধারণত একটি গৌণ সংকর ধাতু। এটাই স্বাভাবিক অভ্যাস; রচনাটি একটি প্রকাশিত পরিসরে নিয়ন্ত্রিত, এবং অমেধ্যগুলি JIS H5302, এএসটিএম B85, বা গ্রাহক-নির্দিষ্ট সীমার সাথে মেলে।
অ্যালুমিনিয়াম কাস্টিং অ্যালয়েসের প্রধান পরিবার
প্রতিটি অ্যালুমিনিয়াম ঢালাই উপাদান চারটি ব্যবহারিক পরিবারের একটির অন্তর্গত। একবার আপনি চিনতে পারেন যে কোন পরিবারটি আপনার অংশের প্রয়োজন, খাদ পছন্দটি অনেক সহজ হয়ে যায়।
আল-সি-কিউ অ্যালয়েস: ADC12, A380, A383
এগুলি উচ্চ-চাপ ডাই ঢালাইয়ের ওয়ার্কহরস। সিলিকন 8% এবং 12% এর মধ্যে বসে, যখন তামা 1.5% এবং 3.5% এর মধ্যে থাকে। কপার ঢালাই শক্তি বাড়ায় এবং মেশিনিং উন্নত করে। A383 সিলিকনকে বাম্প করে এবং ডাই সোল্ডারিং কমাতে তামাকে কিছুটা কম করে, যা দীর্ঘ, পাতলা কোর সহ ডাইদের জন্য সহজ। আপনি যদি উচ্চ পরিমাণে হাউজিং, বন্ধনী, কভার বা তেল পাম্প বডি তৈরি করেন, তাহলে এই পরিবারটি ডিফল্ট।
আল-সি-এমজি অ্যালয়েস: A356, A357
যখন সমাপ্ত অংশটি বাঁকতে হয়, প্রভাব শক্তি শোষণ করতে হয়, বা ঢালাই করতে হয়, তখন A356 এবং A357 সাধারণত ADC12 এর চেয়ে ভাল হয়। এগুলিতে প্রায় 7% সিলিকন এবং 0.3-0.7% ম্যাগনেসিয়াম রয়েছে। T6 অবস্থায়, তাদের ফলন শক্তি ADC12 এর সাথে তুলনীয় যখন দীর্ঘতা উল্লেখযোগ্যভাবে বেশি। এই মিশ্রণগুলি নিম্ন চাপে ভালভাবে ঢেলে দেয় এবং চাকা, কাঠামোগত চ্যাসিস অংশ এবং অ্যাক্সেল উপাদানগুলির জন্য নিম্ন-চাপ এবং মাধ্যাকর্ষণ ঢালাইয়ে ব্যবহৃত হয়।
আল-এমজি অ্যালয়: A514, EN এসি-AlMg5Si
যেখানে ক্ষয় প্রতিরোধ ক্ষমতা এবং একটি উজ্জ্বল অ্যানোডাইজড পৃষ্ঠ পদার্থ, আল-এমজি অ্যালয়গুলি আলাদা। ম্যাগনেসিয়ামের মাত্রা প্রায় 5% সমুদ্রের জল এবং হালকা রাসায়নিকের জন্য দুর্দান্ত প্রতিরোধ দেয়। যাইহোক, তাদের তরলতা কম এবং গলে যাওয়া আরও সহজে অক্সিডাইজ হয়, তাই ফাউন্ড্রিতে তাদের চাহিদা বেশি। সামুদ্রিক হার্ডওয়্যার, খাদ্য সরঞ্জাম এবং আলংকারিক আবাসনের জন্য এগুলি ব্যবহার করুন।
Hypereutectic Al-Si খাদs: A390
15% এর বেশি সিলিকনে, প্রাথমিক সিলিকন কণাগুলি অসামান্য পরিধান প্রতিরোধের এবং তাপ সম্প্রসারণের একটি কম সহগ প্রদান করে। A390 ইঞ্জিন ব্লক এবং কম্প্রেসার সিলিন্ডারে সাধারণ। এটি মেশিনের জন্য কঠিন এবং বিশেষ টুলিং প্রয়োজন; পরিধান প্রতিরোধের নির্ধারক ফ্যাক্টর না হলে এটি নির্দিষ্ট করবেন না।
সাধারণ অ্যালুমিনিয়াম ঢালাই উপকরণ তুলনা
নীচের সারণীতে উচ্চ-চাপ, নিম্ন-চাপ, এবং মাধ্যাকর্ষণ ঢালাইয়ের জন্য ব্যবহৃত সাধারণ অ্যালুমিনিয়াম ঢালাই উপকরণগুলি তালিকাভুক্ত করা হয়েছে। মান পৃথকভাবে ঢালাই পরীক্ষা বার প্রতিনিধিত্ব করে; একটি উত্পাদন ঢালাই প্রকৃত বৈশিষ্ট্য প্রাচীর বেধ, শীতল হার, এবং তাপ চিকিত্সার উপর নির্ভর করে। উত্স: JIS H5302, ASTM B85, এবং সাধারণ খাদ সরবরাহকারী ডেটাশিট।
| খাদ | Si % | কিউ % | Mg % | ইউটিএস এমপিএ | প্রসারণ % | সাধারণ প্রক্রিয়া |
|---|---|---|---|---|---|---|
| ADC12 | 9.6-12.0 | 1.5-3.5 | ≤0.3 | 228 | 1.5-3.5 | এইচপিডিসি |
| A380 | 7.5-9.5 | 3.0-4.0 | ≤0.1 | 324 | 3.5 | এইচপিডিসি |
| A383 | 9.5-11.5 | 2.0-3.0 | ≤0.1 | 296 | 3.5 | এইচপিডিসি |
| A413 | 11-13 | ≤0.1 | ≤0.1 | 296 | 3.5 | এইচপিডিসি |
| A356 | ৬.৫–৭.৫ | ≤0.2 | 0.25-0.45 | 262 T6 | 6-12 | এলপিডিসি/গ্র্যাভিটি |
| A357 | ৬.৫–৭.৫ | ≤0.2 | 0.4-0.7 | 290 T6 | 3-10 | এলপিডিসি/গ্র্যাভিটি |
কীভাবে সঠিক অ্যালুমিনিয়াম কাস্টিং উপাদান চয়ন করবেন
পরিষেবা শর্ত দিয়ে শুরু করুন, তারপর পিছনে কাজ করুন। এই ক্রমটি সবচেয়ে সাধারণ ভুলকে প্রতিরোধ করে: প্রথমে একটি সস্তা খাদ বাছাই করা এবং পরে আবিষ্কার করা যে এটি ক্লান্তি বা চাপ পরীক্ষায় উত্তীর্ণ হতে পারে না।
- প্রথমে ঢালাই প্রক্রিয়ার সিদ্ধান্ত নিন। পাতলা দেয়াল, উচ্চ ভলিউম, এবং আঁটসাঁট সহনশীলতা উচ্চ-চাপ ডাই কাস্টিং এবং আল-সি-কিউ অ্যালয়কে নির্দেশ করে। বড় বা কাঠামোগত অংশগুলি নিম্ন-চাপ বা মাধ্যাকর্ষণ ঢালাই এবং আল-সি-এমজি অ্যালয়কে নির্দেশ করে।
- প্রসারণ এবং প্রভাব প্রয়োজনীয়তা সংজ্ঞায়িত করুন। যদি 5% এর উপরে প্রসারণ প্রয়োজন হয়, ADC12 এর মত মানক এইচপিডিসি অ্যালয়গুলি সংগ্রাম করবে। A356-T6 বা নমনীয় এইচপিডিসি গ্রেডগুলি আরও ভাল পছন্দ।
- চাপের নিবিড়তা পরীক্ষা করুন। তেল প্যান, ভালভ বডি এবং হাইড্রোলিক ম্যানিফোল্ডের জন্য নিয়ন্ত্রিত গ্যাসের উপাদান সহ সিলিকন সমৃদ্ধ উপাদান প্রয়োজন। A413 এবং নিম্ন-চাপ A356 এই ক্ষেত্রে জনপ্রিয়।
- অপারেটিং তাপমাত্রা বিবেচনা করুন। ইঞ্জিন ব্লক বা বৈদ্যুতিক সিস্টেমের কাছাকাছি অংশগুলির জন্য, তাপ পরিবাহিতা এবং ক্রীপ শক্তি স্থির ফলন শক্তির চেয়ে বেশি গুরুত্বপূর্ণ হতে পারে।
- পৃষ্ঠ সমাপ্তি রুট তাকান. অ্যানোডাইজিংয়ের জন্য, কম তামা এবং কম জিঙ্ক অনেক বেশি ব্যাপার। ADC12 আল-এমজি অ্যালোয়ের চেয়ে গাঢ় এবং কম সমানভাবে অ্যানোডিজ করে।
- মেশিনিং খরচ অনুমান। কপার-বিয়ারিং অ্যালয়েস মেশিনকে ছোট চিপসে পরিণত করে এবং সহনশীলতাকে ভালোভাবে ধরে রাখে। Hypereutectic alloys স্ট্যান্ডার্ড টুলিং ধ্বংস করে এবং বিশেষ সন্নিবেশ প্রয়োজন।
একটি অঙ্গুষ্ঠের নিয়ম হিসাবে:
- সরল পাতলা-ওয়াল হাউজিং, উচ্চ ভলিউম: ADC12 বা A380।
- কাঠামোগত বন্ধনী যা ঢালাই বা বাঁকানো হবে: A356।
- চাপ-আঁটসাঁট জাহাজ বা তেল-আঁটসাঁট হাউজিং: A413 বা নিম্ন-চাপ A356।
- একটি পিস্টন বা সিলিন্ডার অধীনে পৃষ্ঠ পরিধান: A390.
উচ্চ-চাপ ডাই কাস্টিং বনাম নিম্ন-চাপ কাস্টিং উপকরণ
একই অ্যালুমিনিয়াম ঢালাই উপাদান উচ্চ-চাপ ডাই ঢালাই এবং নিম্ন-চাপ ডাই ঢালাই উভয়ের জন্য খুব কমই অনুকূল। এইচপিডিসি উচ্চ চাপে মিলিসেকেন্ডে ডাই পূরণ করে, যা আপনাকে 1.5-3 মিমি দেয়াল ঢালাই করতে দেয়, তবে এটি বাতাসকে আটকে রাখে। স্ট্যান্ডার্ড এইচপিডিসি অ্যালয় যেমন ADC12 তাই শুধুমাত্র 1-4% প্রসারিত করে কারণ অভ্যন্তরীণ ছিদ্র নমনীয়তা সীমিত করে। লো-প্রেশার ঢালাই আরও ধীরে ধীরে পূর্ণ হয়, একটি রাইজার থেকে দৃঢ়ীকরণ করা হয়, এবং কাস্টিংটি T6 তাপ চিকিত্সা গ্রহণ করার জন্য যথেষ্ট ঘন।
- এইচপিডিসি জটিল আকার, পাতলা দেয়াল এবং উচ্চ উৎপাদন হারের জন্য উপযুক্ত। ADC12, A380, এবং ভ্যাকুয়াম-সহায়তা নমনীয় গ্রেড হল মানক উপাদান পরিসীমা।
- LPDC উচ্চ নমনীয়তা সহ ঘন, ঝালাইযোগ্য, তাপ-চিকিত্সাযোগ্য অংশ উত্পাদন করে। A356 এবং A357 হল সাধারণ শুরুর পয়েন্ট।
- মাধ্যাকর্ষণ স্থায়ী-ছাঁচ ঢালাই দুটির মধ্যে বসে এবং সহজ আকারের জন্য উপযুক্ত যার জন্য T6 বৈশিষ্ট্য প্রয়োজন।
প্রক্রিয়াটি কীভাবে বস্তুগত আচরণকে পরিবর্তন করে তা বোঝা অপরিহার্য। একটি প্রস্তুতকারক যে উভয় রুট চালায়, যেমন এইচপিডিসি এবং এলপিডিসি লাইন সহ একটি প্ল্যান্ট, অংশটিকে একটি প্রক্রিয়াতে বাধ্য করার পরিবর্তে অংশের সাথে খাদকে মেলাতে পারে। মৌলিক প্রক্রিয়ার পটভূমির জন্য, এই প্রযুক্তিগত ওভারভিউ দেখুন অ্যালুমিনিয়াম ডাই ঢালাই .
মেশিনিং এবং সারফেস ট্রিটমেন্টে অ্যালুমিনিয়াম ঢালাই উপাদানের আচরণ
কাস্টিং ফাউন্ড্রিতে শেষ হয় না। বেশিরভাগ ডাই কাস্টিংগুলি সিএনসি মেশিনিং এবং পৃষ্ঠের চিকিত্সায় যায় এবং উপাদানটি নির্ধারণ করে যে এটি কতটা সহজ।
- মেশিনযোগ্যতা: Al-Si-Cu অ্যালয়গুলি স্ট্যান্ডার্ড কার্বাইড টুলিংয়ের অধীনে ছোট ভাঙা চিপ এবং চমৎকার পৃষ্ঠ ফিনিস দেয়। উচ্চ-নমনীয়তার মিশ্রণগুলি দীর্ঘ, স্ট্রিং চিপ তৈরি করে এবং সহনশীলতা ধরে রাখা কঠিন। Hypereutectic অ্যালয়গুলি দ্রুত সরঞ্জাম পরিধান করে এবং পলিক্রিস্টালাইন হীরা সন্নিবেশের প্রয়োজন হতে পারে।
- অ্যানোডাইজিং: একটি পরিষ্কার, উজ্জ্বল অ্যানোডাইজড ফিনিশের জন্য, উচ্চ তামা এবং উচ্চ দস্তা এড়িয়ে চলুন। আল-এমজি খাদ সবচেয়ে পরিষ্কার ছায়াছবি তৈরি করে।
- তাপ পরিবাহিতা: এলইডি হিটসিঙ্ক এবং ইভি কুলিং প্লেটের জন্য, তাপ পরিবাহিতা একটি মূল নির্বাচন ফ্যাক্টর। বিশুদ্ধ অ্যালুমিনিয়াম 230 W/m·K এর কাছাকাছি; ADC12 মোটামুটি 96 W/m·K; A356-T6 প্রায় 151 W/m·K।
| খাদ | অবস্থা | তাপ পরিবাহিতা (W/m·K) |
|---|---|---|
| ADC12 | যেমন-কাস্ট | 96 |
| A380 | যেমন-কাস্ট | 96 |
| A356 | T6 | 151 |
| A357 | T6 | 152 |
শিল্প অ্যাপ্লিকেশন এবং বাস্তব-বিশ্বের উদাহরণ
কারণ খাদ কর্মক্ষমতা চালায়, অ্যাপ্লিকেশন উপাদান নির্ধারণ করে। আমাদের নিজস্ব উৎপাদনে, স্বয়ংচালিত ইঞ্জিনের যন্ত্রাংশ থেকে শুরু করে কৃষি গিয়ারবক্স পর্যন্ত আমরা যে সব সেক্টরে পরিবেশন করি জুড়ে একই নিয়ম দেখা যায়।
- মোটরগাড়ি ইঞ্জিন উপাদান: সিলিন্ডার হেড কভার, তেল পাম্প বডি, ওয়াটার পাম্প হাউজিং, বিয়ারিং ব্র্যাকেট। বেশির ভাগই ADC12 বা A380 থেকে তৈরি করা হয় খরচ, মেশিনিবিলিটি এবং চাপের নিবিড়তার জন্য।
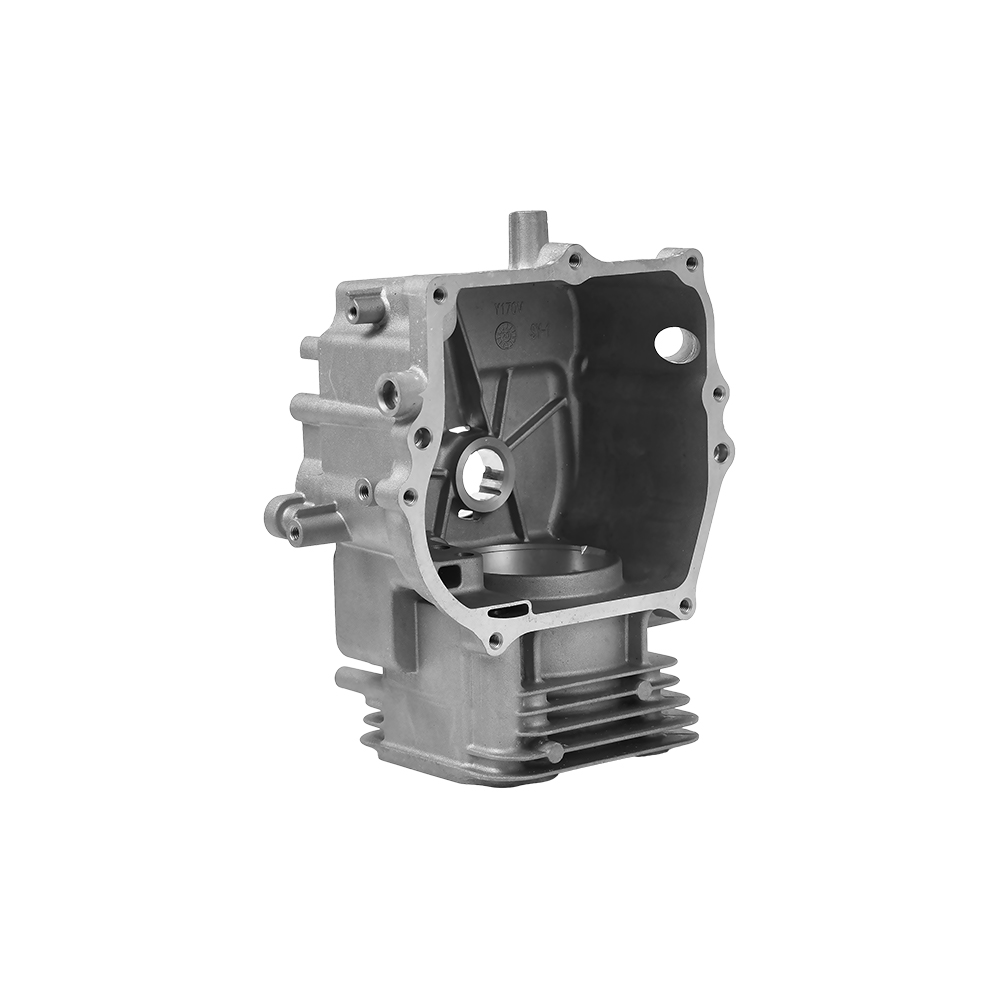
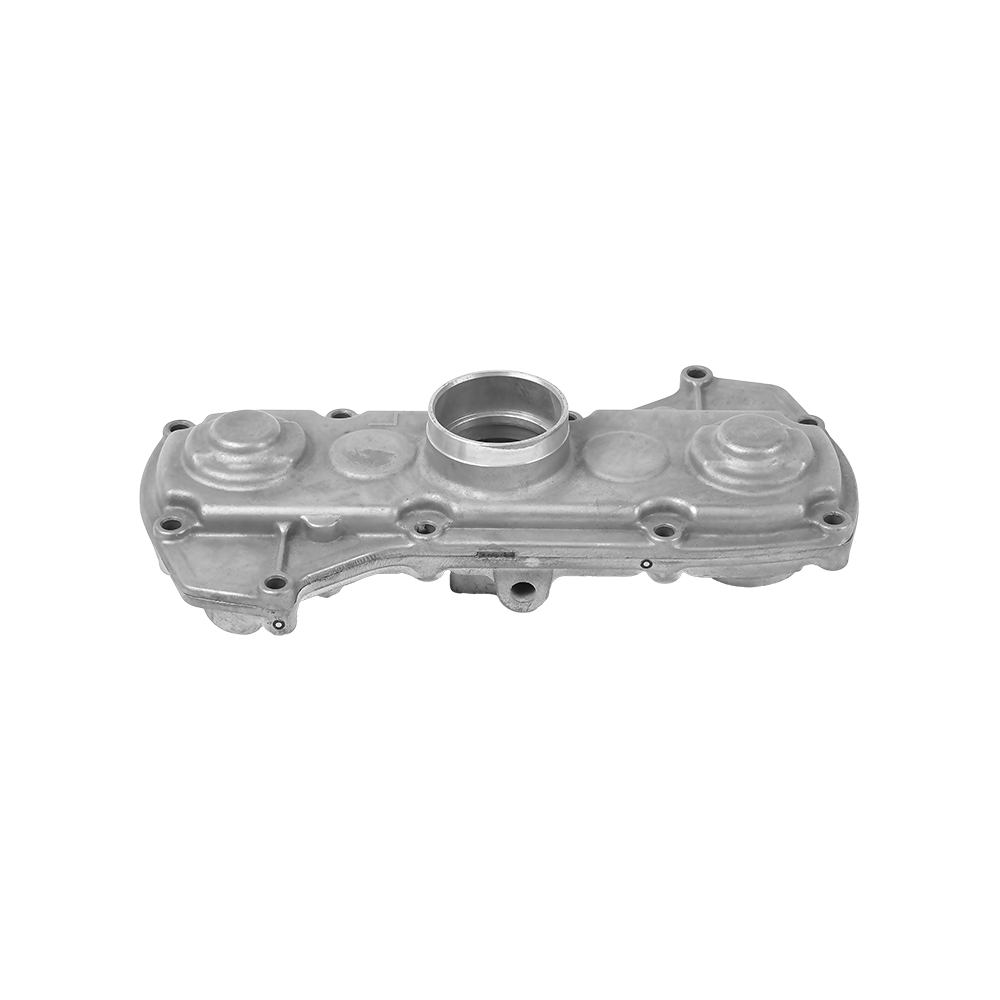
 উচ্চ কর্মক্ষমতা জন্য অ্যালুমিনিয়াম অটো ইঞ্জিন সিলিন্ডার অংশ অ্যালুমিনিয়াম ডাই কাস্টিং থেকে তৈরি, এই ইঞ্জিন সিলিন্ডারের অংশগুলি স্বয়ংচালিত অ্যাপ্লিকেশনগুলির জন্য শক্তি এবং তাপ অপচয় প্রদান করে। আপনার নিজের ব্যবহারের ক্ষেত্রে মূল্যায়ন করতে উপরে আলোচিত উপাদান নির্বাচন নীতির সাথে তাদের যুক্ত করুন। পণ্য দেখুন →
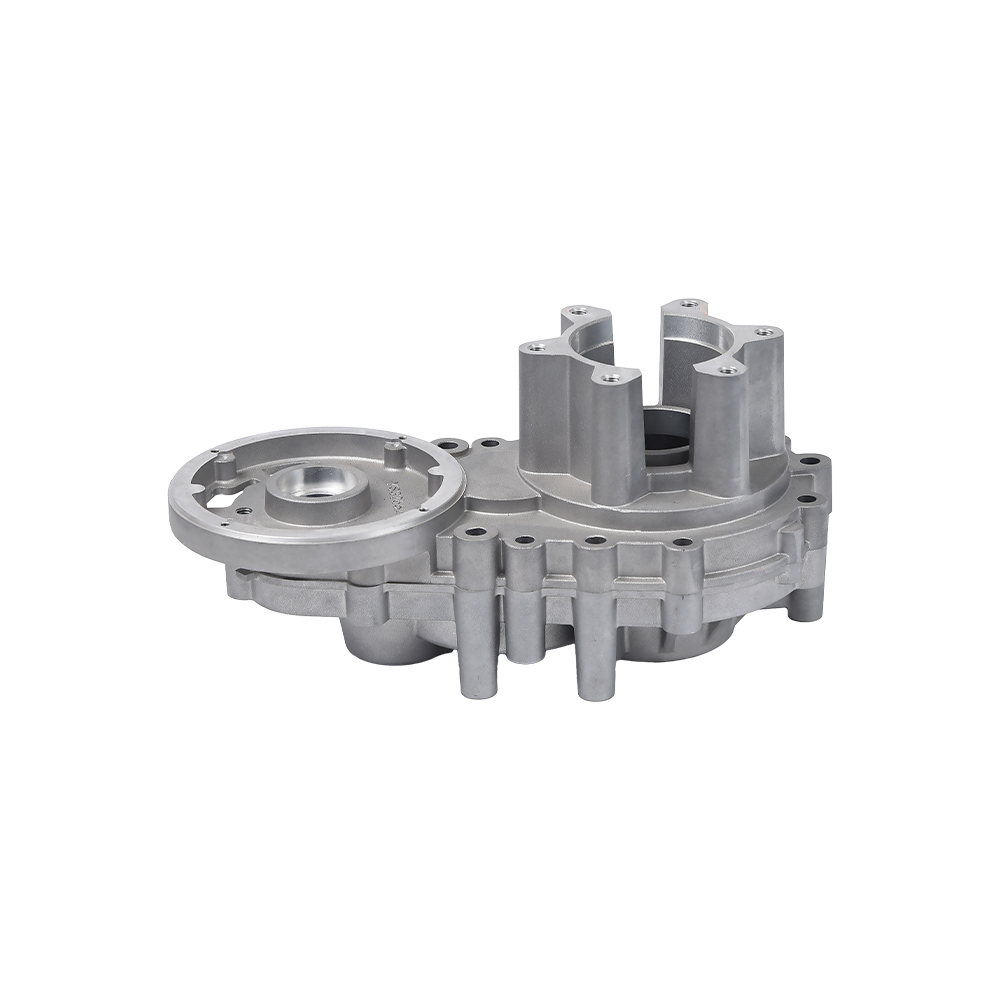
- ট্রান্সমিশন এবং গিয়ারবক্স হাউজিং: এই দৃঢ়তা প্রয়োজন, মাত্রিক স্থায়িত্ব, এবং তেল নিবিড়তা. নিয়ন্ত্রিত ছিদ্রযুক্ত ADC12 বা নিম্ন-চাপ ঢালাইয়ে A356 উভয়ই লোড কেসের উপর নির্ভর করে ব্যবহার করা হয়।
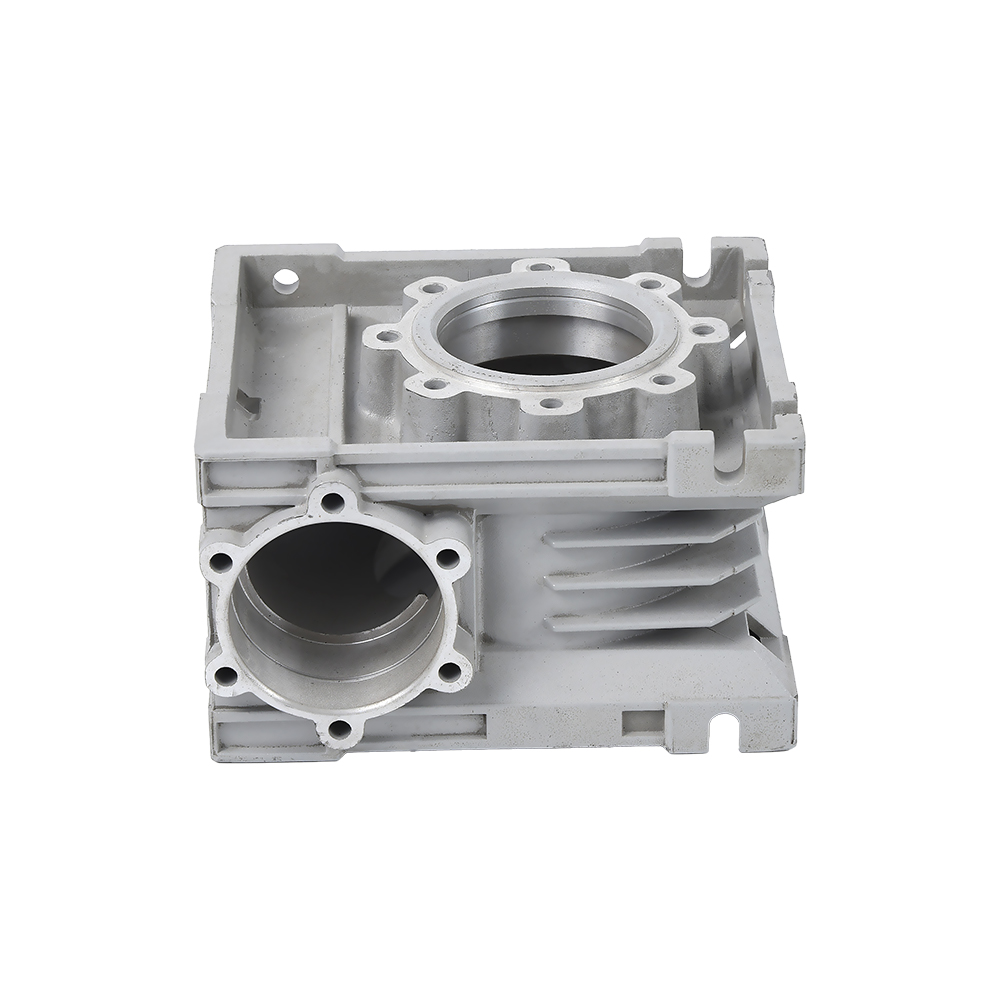
 স্থায়িত্বের জন্য অ্যালুমিনিয়াম ডাই কাস্টিং গিয়ারবক্স হাউজিং এই গিয়ারবক্স হাউজিং কাঠামোগত অখণ্ডতা বজায় রেখে ওজন কমাতে অ্যালুমিনিয়াম ডাই কাস্টিং ব্যবহার করে। যারা কাস্টিং রুটের তুলনা করছেন তাদের জন্য আদর্শ, যা নিম্নলিখিত প্রযুক্তিগত নোটে হাইলাইট করা হয়েছে। পণ্য দেখুন →
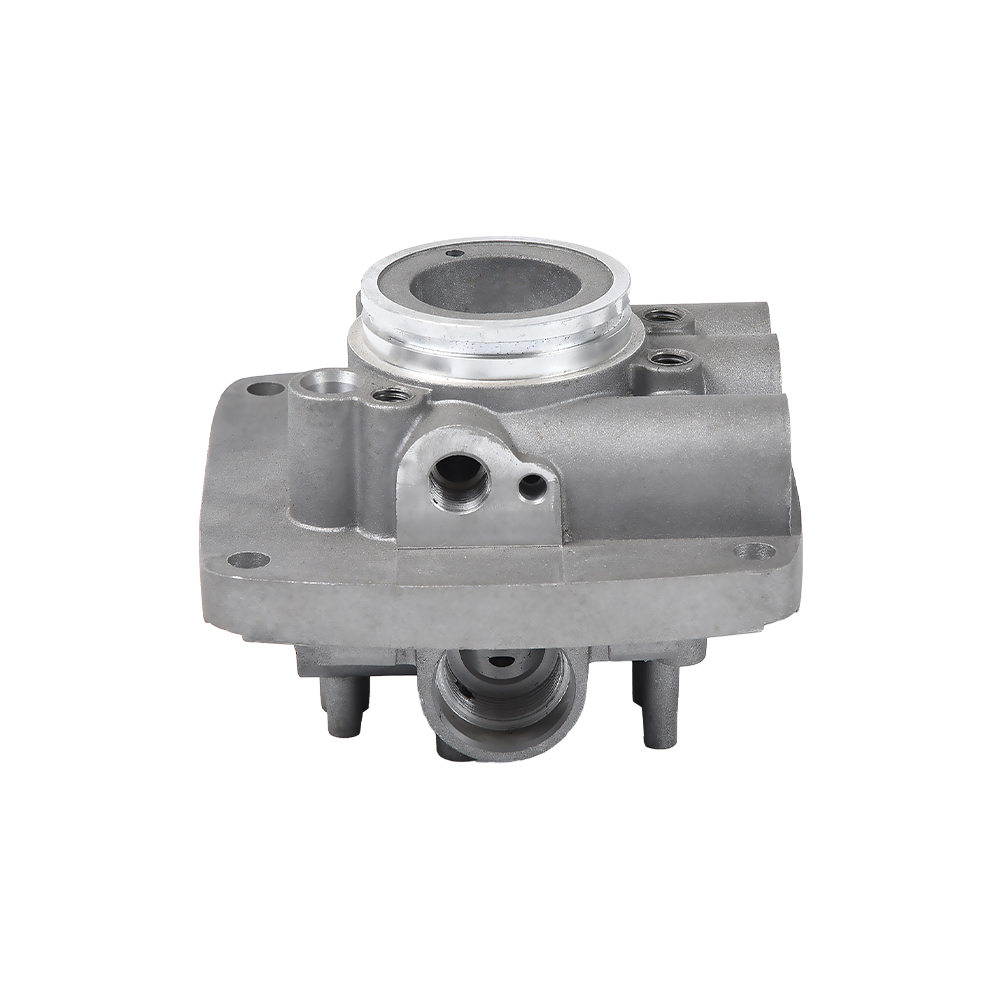
- হাইড্রোলিক ভালভ এবং বায়ুসংক্রান্ত উপাদান: চাপ নিবিড়তা এবং ভাল মেশিনিং অগ্রাধিকার হয়. উচ্চ-সিলিকন আল-সি-কিউ অ্যালয়গুলি সাধারণ, যখন নিম্ন-চাপ A356 ঘন ভালভ সংস্থাগুলির জন্য ব্যবহৃত হয়।
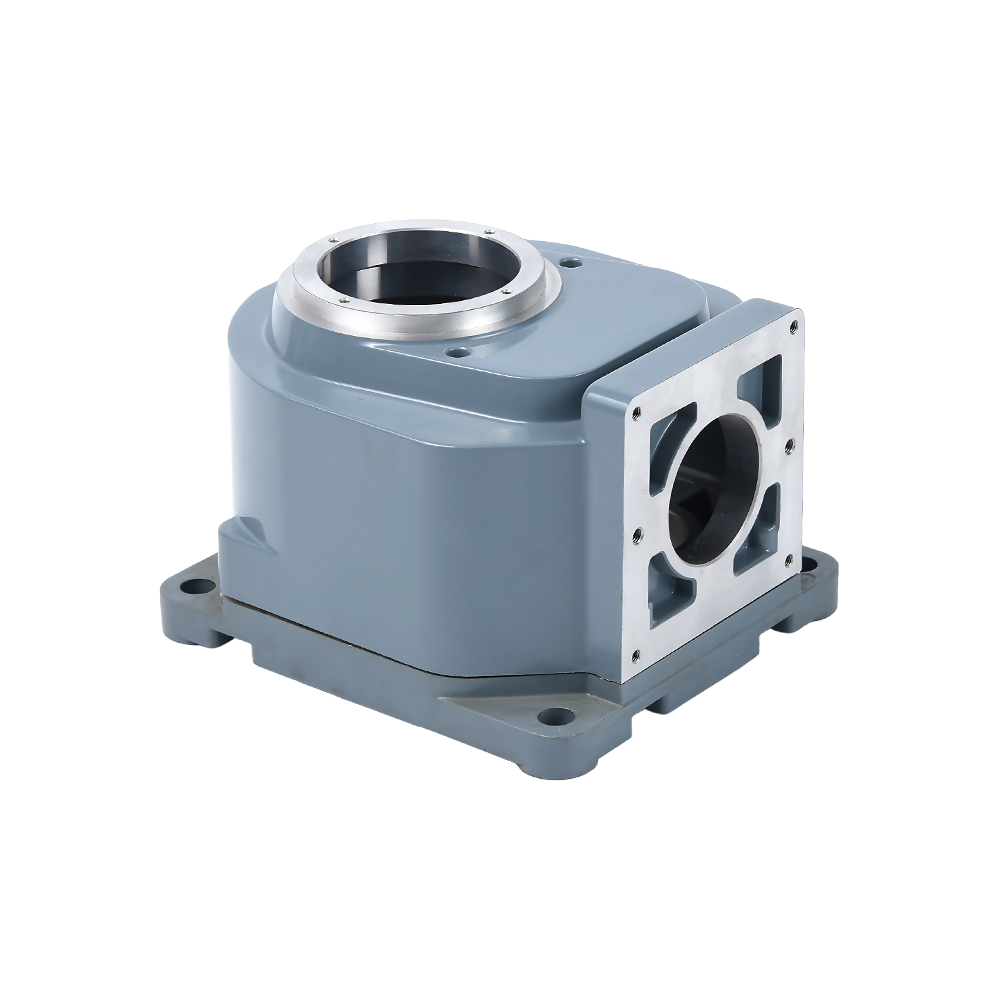
 যথার্থতার জন্য অ্যালুমিনিয়াম ডাই কাস্টিং হাইড্রোলিক ভালভ অ্যালুমিনিয়াম ডাই কাস্টিংয়ের মাধ্যমে উত্পাদিত একটি নির্ভুল হাইড্রোলিক ভালভ, নির্ভরযোগ্য তরল নিয়ন্ত্রণ সরবরাহ করে। পার্শ্ববর্তী অনুচ্ছেদগুলি খাদ-চালিত কর্মক্ষমতার উপর জোর দেয়, এটি আপনার মূল্যায়নের জন্য একটি প্রাসঙ্গিক উদাহরণ তৈরি করে। পণ্য দেখুন →
- মোটরসাইকেল ক্র্যাঙ্ককেস এবং ট্রান্সমিশন কেস: কম্পন লোড সঙ্গে মিলিত পাতলা দেয়াল; ADC12 বা A383 সাধারণ।
- কৃষি গিয়ারবক্স: মাইক্রো টিলার গিয়ারবক্স এবং রাইস ট্রান্সপ্লান্টারের অংশগুলি প্রভাব এবং ময়লার সংস্পর্শে আসে; নমনীয়তা এবং জারা প্রতিরোধের ব্যাপার।
- নতুন শক্তির গাড়ির তাপ অপচয় সাবস্ট্রেট: নিয়ন্ত্রিত তামা এবং লোহার মাত্রা পরিবাহিতা এবং সমতলতা সাহায্য করে।
- স্মার্ট হোম এবং চিকিৎসা আনুষাঙ্গিক: পৃষ্ঠের গুণমান এবং মাত্রিক পুনরাবৃত্তিযোগ্যতা খাদ পছন্দ ড্রাইভ.
এই রুট উপযুক্ত কিনা ক্রেতাদের জন্য, অ্যালুমিনিয়াম ডাই ঢালাই এর সুবিধা একটি পৃথক প্রযুক্তিগত নোটে সংক্ষিপ্ত করা হয়.
স্ট্যান্ডার্ড এবং স্পেসিফিকেশন সমতুল্য
একটি ঢালাই অঙ্কন প্রায়শই একটি খাদকে JIS নম্বর দ্বারা এবং অন্যটি ASTM বা EN AC উপাধি দ্বারা নির্দিষ্ট করে। ক্রস-রেফারেন্স করতে সক্ষম হওয়া ক্রয়ের ক্ষেত্রে ব্যয়বহুল ভুলগুলি এড়ায়। নীচের সারণীটি সাধারণ গ্রেডগুলির জন্য ঘনিষ্ঠ কার্যকরী সমতুল্য দেয়।
| সাধারণ নাম | JIS | ASTM | EN AC | সাধারণ প্রক্রিয়া |
|---|---|---|---|---|
| ADC12 | ADC12 (JIS H5302) | A383 অনুরূপ | AC-44300 (AlSi9Cu3Fe) | এইচপিডিসি |
| A380 | — | 380.0 (ASTM B85) | AC-46500 (AlSi9Cu3Fe) | এইচপিডিসি |
| A356 | — | 356.0 (ASTM B26) | AC-42100 (AlSi7Mg0.3) | এলপিডিসি/গ্র্যাভিটি |
| A357 | — | 357.0 (ASTM B26) | AC-42200 | এলপিডিসি/গ্র্যাভিটি |
| A413 | ADC12 অনুরূপ প্রবাহ | 413.0 (ASTM B85) | AC-44200 (AlSi12) | এইচপিডিসি |
সাধারণ কাস্টিং ত্রুটিগুলি উপাদান পছন্দের সাথে যুক্ত
উপাদান পছন্দ নির্ধারণ করে যে এই ত্রুটিগুলির মধ্যে কতগুলি একটি ঢালাইয়ে দেখাবে৷ এই কারণেই একটি উপাদান পর্যালোচনা টুল কাটার আগে হওয়া উচিত, প্রথম নমুনা ফিরে আসার পরে নয়।
- গ্যাসের ছিদ্র: দ্রবীভূত হাইড্রোজেন এবং আটকে থাকা বায়ু দ্বারা সৃষ্ট। উচ্চতর সিলিকন সংকর ধাতু সংকোচন ছিদ্র হ্রাস করে, কিন্তু গ্যাসের ছিদ্র রয়ে যায়; ভ্যাকুয়াম অ্যাসিস্ট বা ধীর ফিল স্পিড হল প্রক্রিয়া ফিক্স।
- সংকোচন ছিদ্র: দৃঢ় হতে শেষ বিভাগে প্রদর্শিত হয়. তামা-বহনকারী সংকর ধাতুগুলির একটি দীর্ঘ হিমায়িত পরিসীমা থাকে, যা সঙ্কুচিত হওয়াকে খাওয়ানো কঠিন করে তোলে। একটি সঠিক খাওয়ানোর নকশা সহ A356 আরও ক্ষমাশীল।
- ডাই সোল্ডারিং: ঢালাই ডাই পৃষ্ঠ লাঠি. 0.8% এর উপরে আয়রন ইচ্ছাকৃতভাবে এই সমস্যা কমাতে ডাই কাস্টিং অ্যালয়েসে রাখা হয়, যদিও অতিরিক্ত লোহা ভঙ্গুর পর্যায়গুলি তৈরি করে।
- ঠান্ডা বন্ধ: দরিদ্র উপাদান প্রবাহ এবং অক্সাইড ছায়াছবি. উচ্চ-সিলিকন সংকর ধাতুগুলি ঝুঁকি কমায় কারণ তারা বেশিক্ষণ তরল থাকে; উচ্চ মরণের তাপমাত্রাও সাহায্য করে।
- অক্সাইড অন্তর্ভুক্তি: আল-এমজি অ্যালয়গুলিতে বেশি সাধারণ যেখানে ম্যাগনেসিয়াম গলে যাওয়া তাপমাত্রায় সহজেই অক্সিডাইজ হয়। সাবধানে গলিত হ্যান্ডলিং এবং পরিস্রাবণ অপরিহার্য।
অ্যালুমিনিয়াম কাস্টিং উপাদানের জন্য খরচ এবং সংগ্রহের বিবেচনা
খাদ মূল্য প্রকৃত খরচের অংশ মাত্র। মেশিনিং, স্ক্র্যাপ, প্রক্রিয়া ফলন, এবং পুনঃওয়ার্ক সাধারণত একটি উত্পাদন প্রোগ্রামে বেশি গুরুত্বপূর্ণ।
- খাদ মূল্য: ADC12 হল সবচেয়ে সস্তা সাধারণ পছন্দ। A356 এর দাম বেশি, এবং A390 বা বিশেষ নমনীয় HPDC গ্রেডের দাম উল্লেখযোগ্যভাবে বেশি।
- সেকেন্ডারি মেশিনিং: ছোট চিপ মধ্যে তামা-ভারবহন খাদ মেশিন, চক্র সময় এবং টুল পরিধান হ্রাস. Hypereutectic alloys প্রিমিয়াম টুলিং প্রয়োজন.
- স্ক্র্যাপ নিয়ন্ত্রণ: ডাই কাস্টিং থেকে ইন-হাউস রিটার্ন নিয়ন্ত্রিত অনুপাতে রিমেল্ট করা উচিত; অত্যধিক পুনর্ব্যবহৃত স্ক্র্যাপ লোহার সামগ্রী বাড়ায়।
- সরবরাহকারী একীকরণ: ইন-হাউস মোল্ড, ডাই কাস্টিং এবং সিএনসি মেশিনিং সহ একটি প্রস্তুতকারক উপাদান-সম্পর্কিত সমস্যাগুলি দ্রুত সমাধান করতে পারে। যদি একই উদ্ভিদ উচ্চ-চাপ এবং নিম্ন-চাপের ঢালাই উভয়ই চালায়, তবে উপাদানটিকে একটি প্রক্রিয়াতে বাধ্য করার পরিবর্তে অংশের সাথে মিলিত করা যেতে পারে।
- ধারাবাহিকতা: বড় আয়তনের অংশগুলির জন্য, নিশ্চিত করুন যে সরবরাহকারী রচনা পরিসীমা বজায় রাখে এবং নিয়মিত যান্ত্রিক বৈশিষ্ট্যগুলি পর্যবেক্ষণ করে।
অ্যালুমিনিয়াম কাস্টিং উপাদান সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
সবচেয়ে সাধারণ অ্যালুমিনিয়াম ঢালাই উপাদান কি?
JIS সিস্টেমে ADC12 এবং ASTM সিস্টেমে A380 হল সবচেয়ে সাধারণ উচ্চ-চাপ ডাই কাস্টিং উপকরণ। উভয়ই আল-সি-কু পরিবারের অন্তর্গত এবং বিস্তৃত আবাসন, বন্ধনী এবং কাঠামোগত কভার কভার করে।
ADC12 এবং A356 এর মধ্যে পার্থক্য কি?
ADC12 উচ্চ-চাপ ডাই কাস্টিংয়ের জন্য অপ্টিমাইজ করা হয়েছে: এটি পাতলা দেয়াল পূরণ করে, ডাই সোল্ডারিং এবং মেশিনগুলিকে ভালভাবে প্রতিরোধ করে, তবে এটির সীমিত নমনীয়তা রয়েছে। A356 হল একটি Al-Si-Mg সংকর ধাতু যা T6-তে তাপ চিকিত্সা করা যেতে পারে, যা অনেক বেশি প্রসারিত এবং ভাল ওয়েল্ডেবিলিটি দেয়।
অ্যালুমিনিয়াম ডাই ঢালাই তাপ চিকিত্সা করা যেতে পারে?
স্ট্যান্ডার্ড উচ্চ-চাপ ডাই কাস্টিংগুলিতে আটকে থাকা গ্যাস থাকে, তাই একটি T6 তাপ চিকিত্সা ফোস্কা এবং বিকৃত পৃষ্ঠের কারণ হতে পারে। যদি তাপ চিকিত্সার প্রয়োজন হয়, তাহলে A356 এর সাথে কম চাপের ঢালাই বেছে নিন, অথবা একটি ডেডিকেটেড নমনীয় খাদ সহ ভ্যাকুয়াম-সহায়ক HPDC ব্যবহার করুন।
পাতলা দেয়ালের জন্য কোন অ্যালুমিনিয়াম ঢালাই উপাদান সেরা?
12% এর কাছাকাছি সিলিকন সহ অ্যালোয়, যেমন A413 বা ADC12, সেরা তরলতা রয়েছে। 1.5 মিলিমিটারের নিচে দেয়ালের পুরুত্বের জন্য এখনও সতর্কতামূলক প্রক্রিয়া নিয়ন্ত্রণের প্রয়োজন, যার মধ্যে রয়েছে ডাই টেম্পারেচার, ইনজেকশনের গতি এবং ভেন্টিং।
অ্যালুমিনিয়াম ঢালাই সংকর ধাতুতে তামা যুক্ত করা হয় কেন?
কপার ঢালাই শক্তি বাড়ায় এবং যন্ত্রের উন্নতি ঘটায়, কিন্তু এটি জারা প্রতিরোধ ক্ষমতা কমায়। কপার-বহনকারী খাদগুলিকে সামুদ্রিক বা ভারী রাসায়নিক পরিবেশের জন্য বেছে নেওয়া উচিত নয় যদি না তারা একটি আবরণ দ্বারা সুরক্ষিত থাকে।
কোন খাদ সেরা anodized পৃষ্ঠ দেয়?
আল-এমজি অ্যালোয় যেমন A514 একটি উজ্জ্বল, পরিষ্কার ফিনিস সহ অ্যানোডাইজ। উচ্চ তামার সাথে ADC12 গাঢ় এবং কম সামঞ্জস্য সহ anodizes. আলংকারিক অ্যানোডাইজিং স্পেসিফিকেশনের অংশ হলে, টুলিং শুরু করার আগে খাদটি পর্যালোচনা করুন।
সঠিক অ্যালুমিনিয়াম ঢালাই উপাদান একটি ডেটাশিটে সর্বোচ্চ নম্বর সহ নয়৷ এটি প্রক্রিয়া এবং পরিষেবা শর্তের সাথে মেলে। প্রাচীর বেধ এবং উত্পাদন ভলিউম দিয়ে শুরু করুন, তারপর যান্ত্রিক প্রয়োজনীয়তা সেট করুন, এবং শেষ পর্যন্ত মোট খরচের সাথে খাদ তুলনা করুন। আপনার যদি একটি অঙ্কন থাকে এবং সরাসরি সুপারিশের প্রয়োজন হয়, দ্রুততম রুট হল একটি কাস্টিং প্রস্তুতকারকের সাথে এটি নিয়ে আলোচনা করা যা উচ্চ-চাপ এবং নিম্ন-চাপ উভয় লাইনই চালায়।