 ভাষা

বাড়ি / খবর / শিল্প সংবাদ / কাস্টম অ্যালুমিনিয়াম কাস্টিং: প্রক্রিয়া, সহনশীলতা এবং সরবরাহকারী নির্বাচন গাইড
প্রথম সরাসরি উত্তর: একটি কাস্টম অ্যালুমিনিয়াম ঢালাই হল একটি ধাতব অংশ যা একটি অ্যালুমিনিয়াম খাদ গলিয়ে এটিকে পুনরায় ব্যবহারযোগ্য ছাঁচে তৈরি করে এবং তারপরে জ্যামিতি, মাত্রিক সহনশীলতা এবং পৃষ্ঠের ফিনিশের জন্য আপনার অঙ্কনের সাথে মিলে যায়। প্রতি বছর কয়েকশ থেকে কয়েক মিলিয়ন পিস উৎপাদনের জন্য, শক্ত বিলেট থেকে মেশিনিং বা শীট মেটাল থেকে তৈরি করার তুলনায় ঢালাই সাধারণত হালকা, শক্তিশালী এবং তাপীয় পরিবাহী অংশের জন্য সবচেয়ে লাভজনক পথ।
আপনার সাফল্য চারটি সিদ্ধান্তের উপর নির্ভর করে: কোন খাদ, কোন ঢালাই প্রক্রিয়া, যা সহনশীলতা আপনি আসলে প্রয়োজন, এবং আপনি কোন সরবরাহকারী নির্বাচন করুন . এই পছন্দগুলি আন্তঃসংযুক্ত, এবং একটি পরিবর্তন করা অন্যদের প্রভাবিত করবে৷ নীচের তথ্যগুলি আপনাকে টেবিলে টাকা না রেখে চারটি পছন্দ করার জন্য ব্যবহারিক ভিত্তি দেয়।
এটি এমন একজন অংশীদারের সাথে কাজ করার জন্যও অর্থ প্রদান করে যা পুরো চেইন, টুলিং, কাস্টিং এবং সিএনসি মেশিনিংকে এক ছাদের নিচে নিয়ন্ত্রণ করে। যখন একটি একক দল সমস্ত পদক্ষেপের জন্য দায়ী, তখন প্রকৌশল পরিবর্তনগুলি দ্রুত পরিচালনা করা হয়, কম সামনে-পিছনে সহনশীলতা অর্জন করা হয় এবং অংশটি শুরু থেকে শেষ পর্যন্ত একটি ধারাবাহিক গল্পের সাথে আসে।
কেন অ্যালুমিনিয়াম অ্যালয়গুলি কাস্টম কাস্ট পার্টসের জন্য ডিফল্ট উপাদান
কাস্টম ঢালাই অংশগুলির জন্য অন্য যেকোনো অ লৌহঘটিত ধাতুর তুলনায় অ্যালুমিনিয়াম বেশিবার নির্বাচন করা হয় এবং সংখ্যাগুলি ব্যাখ্যা করে কেন। এর ঘনত্ব হল 2.7 g/cm³, প্রায় এক তৃতীয়াংশ স্টিলের 7.85 g/cm³ . সংকর ধাতুর উপর নির্ভর করে, তাপ পরিবাহিতা মোটামুটি 90 এবং 160 W/m·K এর মধ্যে পড়ে এবং উচ্চ-চাপ ডাই ঢালাই 2 মিমি পর্যন্ত পাতলা শব্দ দেয়াল তৈরি করে। এই তিনটি বৈশিষ্ট্য স্বয়ংচালিত, ইলেকট্রনিক্স, এবং যন্ত্রপাতি নির্মাতারা নির্ভর করে এমন লাইটওয়েট, তাপ-বিচ্ছুরণকারী ডিজাইনগুলিকে সক্ষম করে।
সঠিক কাস্টিং অ্যালয় নির্বাচন করা হচ্ছে
খাদ পছন্দ ঢালাই প্রক্রিয়ার সাথে মিলিত হতে হবে. A380 এবং ADC12 উচ্চ-চাপ ডাই ঢালাইয়ে প্রাধান্য পায়। A356 হল নিম্ন-চাপ, স্থায়ী ছাঁচ এবং বালি ঢালাইয়ের জন্য আদর্শ। পার্থক্যগুলি প্রসার্য শক্তি, প্রসারণ এবং তাপ পরিবাহিতা দেখায়।
| খাদ | কাস্টিং প্রক্রিয়া | প্রসার্য শক্তি (MPa) | ফলন শক্তি (MPa) | প্রসারণ (%) | তাপ পরিবাহিতা (W/m·K) |
|---|---|---|---|---|---|
| A380 | উচ্চ চাপ ডাই ঢালাই | 320 | 160 | 3.5 | 96 |
| ADC12 | উচ্চ চাপ ডাই ঢালাই | 310 | 150 | 2.5 | 92 |
| A356 (T6) | নিম্ন-চাপ / স্থায়ী ছাঁচ / বালি | 262 | 186 | 6 থেকে 12 | 150 |
| A413 | উচ্চ চাপ ডাই ঢালাই | 295 | 130 | 3.5 | 121 |
যদি আপনার অংশটি পাতলা অংশে চাপ-আঁটসাঁট হওয়া আবশ্যক, A413 একটি সাধারণ পছন্দ কারণ এটি দ্রুত-ভরা ডাইতে কম মাইক্রো-ছিদ্র তৈরি করে। আপনার যদি নমনীয়তার প্রয়োজন হয়, T6 মেজাজে A356 হল ভাল নির্বাচন। আপনার নিজস্ব কাঠামোগত সিমুলেশন বিরুদ্ধে আপনার লক্ষ্য মান নিশ্চিত করুন; দুর্বল বিন্দু প্রায় প্রকাশিত উপাদান তথ্য কিন্তু পুরু বিভাগের অভ্যন্তরীণ porosity হয় না.
কাস্টম অ্যালুমিনিয়াম অংশগুলির জন্য চারটি কাস্টিং প্রক্রিয়া
প্রায় প্রতিটি কাস্টম অ্যালুমিনিয়াম ঢালাই প্রকল্প এই প্রক্রিয়াগুলির মধ্যে একটি ব্যবহার করে: উচ্চ-চাপ ডাই ঢালাই, নিম্ন-চাপ ডাই ঢালাই, স্থায়ী ছাঁচ ঢালাই, বা বালি ঢালাই৷ সাইকেল টাইম, টুলিং খরচ, পোরোসিটি এবং প্রাচীরের প্রাচীর বেধের মধ্যে প্রতিটির আলাদা ট্রেড-অফ রয়েছে। প্রতিটি প্রক্রিয়ার মূল বিষয়গুলি বোঝা আপনাকে এমন একটি প্রক্রিয়া নির্দিষ্ট করা এড়াতে সহায়তা করে যা হয় খুব ব্যয়বহুল বা প্রয়োজনীয় গুণমানে পৌঁছাতে অক্ষম। পদ্ধতির গভীর ব্যাখ্যার জন্য, পড়ুন অ্যালুমিনিয়াম ডাই ঢালাই এর মৌলিক নীতি আমাদের প্রযুক্তিগত গাইডে।
| প্রক্রিয়া | প্রাচীর বেধ | সাধারণ সাইকেল সময় | টুলিং খরচ | পোরোসিটি ঝুঁকি | সাধারণ বার্ষিক ভলিউম |
|---|---|---|---|---|---|
| উচ্চ চাপ ডাই ঢালাই | 2 থেকে 4 মিমি | 30 থেকে 90 সেকেন্ড | উচ্চ | মাঝারি (গ্যাসের ছিদ্র) | 10,000 এর বেশি |
| কম চাপ ডাই ঢালাই | 3 থেকে 8 মিমি | 3 থেকে 10 মিনিট | মাঝারি | কম | 1,000 থেকে 50,000 |
| স্থায়ী ছাঁচ / মাধ্যাকর্ষণ | 3 থেকে 8 মিমি | 5 থেকে 20 মিনিট | মাঝারি | কম to medium | 500 থেকে 10,000 |
| বালি ঢালাই | 4 থেকে 10 মিমি | 30 মিনিট থেকে কয়েক ঘন্টা | কম | কম | 1 থেকে 1,000 |
উচ্চ-চাপ ডাই কাস্টিং দ্রুততম চক্র এবং তীক্ষ্ণ পৃষ্ঠ প্রদান করে, তবে দ্রুত ধাতব ভরাট গ্যাসের ছিদ্রের উচ্চ ঝুঁকির পরিচয় দেয়। নিম্ন-চাপের ডাই কাস্টিং নিয়ন্ত্রিত চাপ দিয়ে ছাঁচকে পূর্ণ করে, তাই অংশটি ঘন এবং চাপ-আঁট করা সহজ; এই কারণেই নিম্নচাপ জলবাহী এবং কাঠামোগত অংশগুলির জন্য অনুকূল। স্থায়ী ছাঁচ ঢালাই মাঝারি ভলিউম এবং তাপ চিকিত্সা প্রয়োজন যে অংশ জন্য একটি মধ্যম স্থল. বালি ঢালাই এখনও প্রোটোটাইপ, খুব বড় অংশ, এবং ছোট সিরিজের জন্য সঠিক উত্তর।
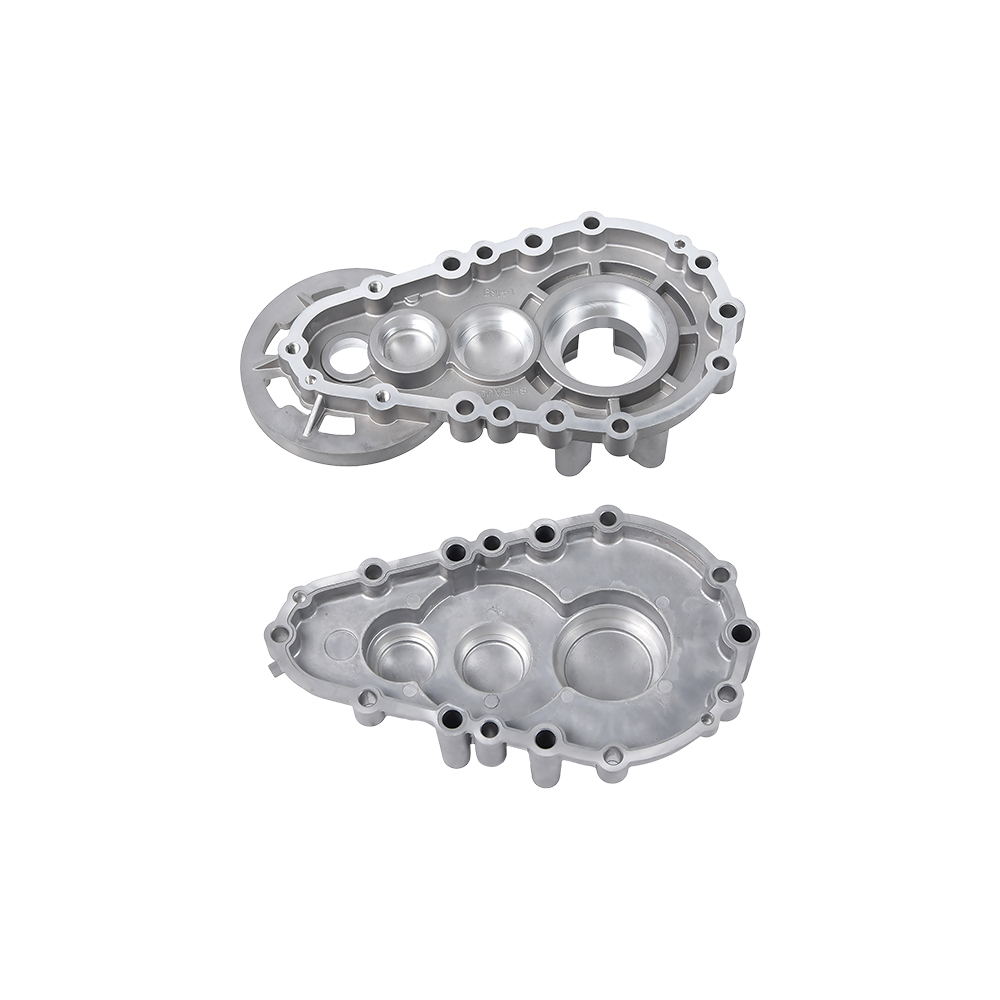
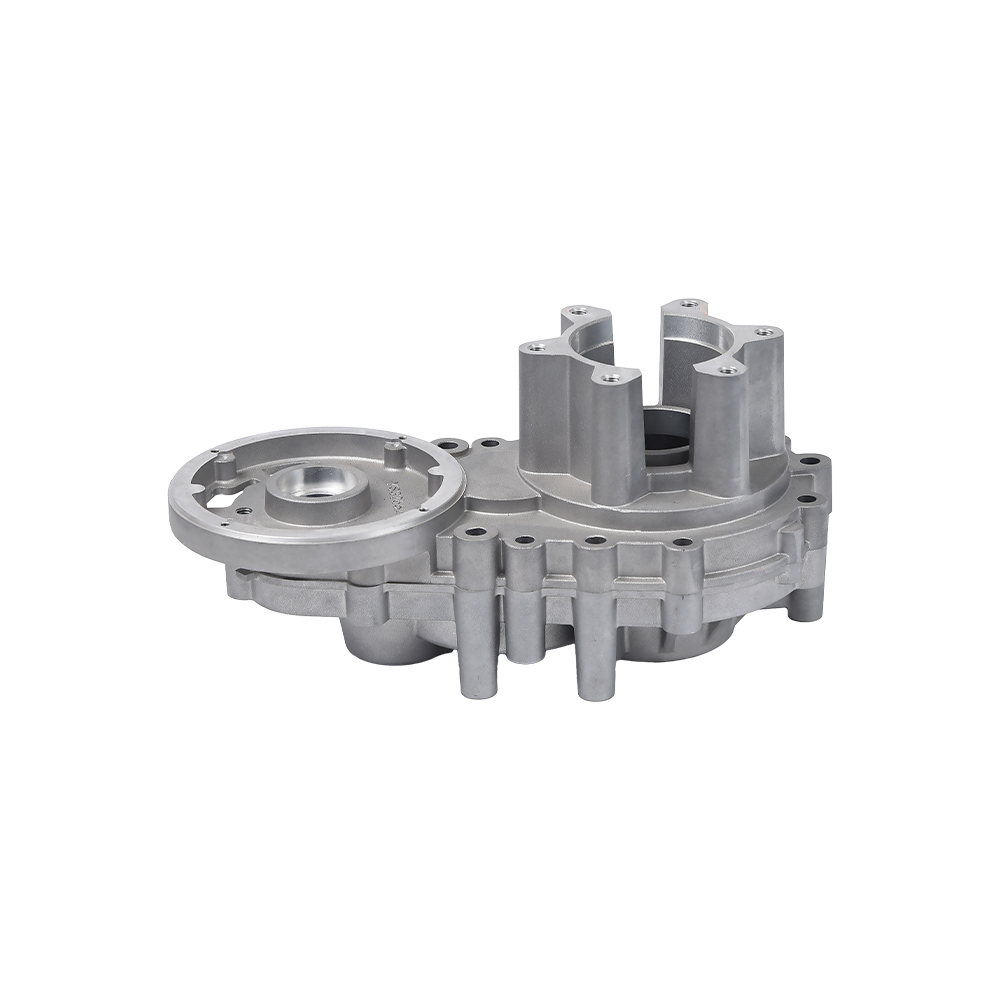
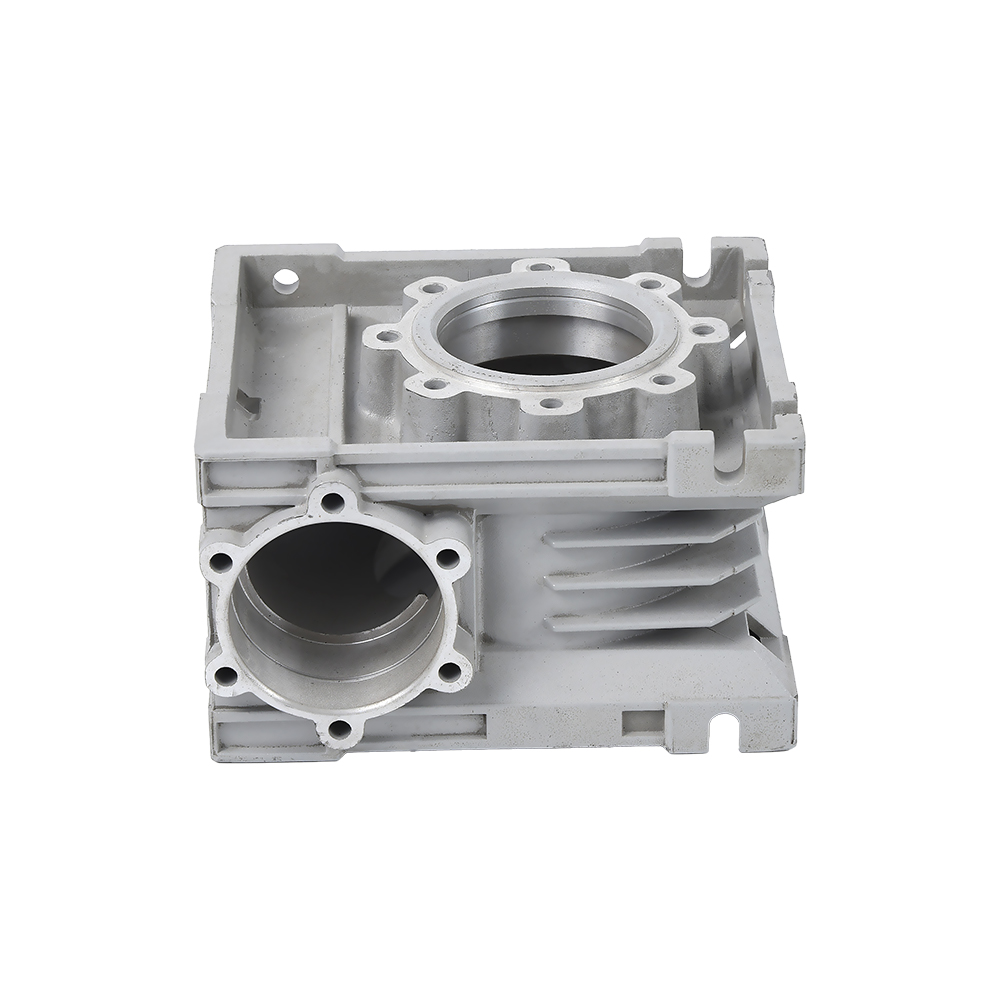
 চাপ-আঁট অ্যাপ্লিকেশনের জন্য অ্যালুমিনিয়াম ডাই কাস্টিং গিয়ারবক্স হাউজিং এই গিয়ারবক্স হাউজিং ভারবহন এবং সিলিং পৃষ্ঠতলের মেশিনিং প্রয়োজন অংশের জন্য আদর্শ। কম চাপের ঢালাই কম অভ্যন্তরীণ ছিদ্র সহ ঘন ধাতু তৈরি করে, যা মেশিন করার পরে ত্রুটিগুলি হ্রাস করে। পণ্য দেখুন →
অনেক সরবরাহকারী মূল্যায়ন ব্যর্থ হয় কারণ তারা শুধুমাত্র ডাই কাস্টিং মূল্যের তুলনা করে। বাস্তবে প্রক্রিয়া যান্ত্রিক ফলাফল নির্ধারণ করে। একটি গিয়ারবক্স হাউজিং যা বিয়ারিং এবং সিল করা মুখের জন্য মেশিন করা হবে, উদাহরণস্বরূপ, নিম্ন-চাপ বা সাবধানে নিয়ন্ত্রিত উচ্চ-চাপ ঢালাইয়ের সুবিধা, কারণ মেশিনিং অভ্যন্তরীণ ছিদ্রগুলি খুলে দেবে এবং লুকানো গ্যাসের গর্তগুলিকে পৃষ্ঠের ত্রুটিতে পরিণত করবে।
জ্যামিতি নিয়ম যা কাস্টম অ্যালুমিনিয়াম কাস্টিং উত্পাদনকে সহজ করে
কম উদ্ধৃতি এবং কম উৎপাদন প্রত্যাখ্যানের দ্রুততম রুট হল কাস্টিংয়ের জন্য মৌলিক নকশা অনুসরণ করা। একক সবচেয়ে গুরুত্বপূর্ণ নিয়ম হল অভিন্ন প্রাচীর বেধ বজায় রাখা। একটি ডাই ঢালাই সাধারণত মধ্যে দেয়াল ব্যবহার করা উচিত 2 মিমি এবং 4 মিমি . যখন আপনার দৃঢ়তা প্রয়োজন, পুরো প্রাচীর বাড়ানোর পরিবর্তে পাঁজর যোগ করুন।
পাঁচটি ডিজাইন প্যারামিটার যা সবচেয়ে বড় প্রভাব ফেলে
- ভিতরের এবং বাইরের উভয় দেয়ালে 1 থেকে 3 ডিগ্রির ড্রাফ্ট কোণ। পর্যাপ্ত খসড়া ছাড়া, অংশটি ছাঁচে আটকে থাকে এবং জোরপূর্বক ইজেকশন জ্যামিতিকে বিকৃত করতে পারে।
- অভ্যন্তরীণ কোণার ব্যাসার্ধ কমপক্ষে 0.5 মিমি, আদর্শভাবে 1.0 মিমি। তীক্ষ্ণ কোণগুলি চাপকে কেন্দ্রীভূত করে এবং অ্যালুমিনিয়ামে গরম ছিঁড়ে যাওয়ার ঝুঁকি বাড়ায়।
- পার্শ্ববর্তী প্রাচীরের 70% থেকে 80% এ পাঁজরের বেধ। প্রাচীরের মতো পুরু পাঁজরগুলি বিপরীত পৃষ্ঠে সিঙ্কের চিহ্ন তৈরি করে।
- বসের উচ্চতা থেকে ব্যাসের অনুপাত 2:1 এর নিচে। লম্বা কর্তারা অসমভাবে সঙ্কুচিত হয় এবং শীর্ষে মাত্রিক প্রবাহ ঘটায়।
- অন্ধ গর্তগুলি তাদের ব্যাসের তিন গুণের চেয়ে গভীর এড়িয়ে চলুন, অন্যথায় আপনার ব্যয়বহুল কোর টান লাগবে এবং ইজেকশনের সময় অংশটি ছিঁড়ে যাওয়ার ঝুঁকি থাকবে।
কোথায় কঠোর হতে হবে এবং কোথায় আলগা হতে হবে
অতিরিক্ত-নির্দিষ্ট সহনশীলতা কাস্টম অ্যালুমিনিয়াম কাস্টিংয়ের সবচেয়ে সাধারণ বাজেট হত্যাকারী। শুধুমাত্র সিলিং মুখ, ভারবহন বোর, এবং মাউন্ট পৃষ্ঠের জন্য আঁটসাঁট ক্লাস প্রয়োজন। অন্যান্য সমস্ত পৃষ্ঠগুলি প্রক্রিয়াটির প্রাকৃতিক ক্ষমতার উপর ছেড়ে দেওয়া উচিত। আপনি যত বেশি মাত্রা আঁটবেন, তত বেশি মেশিনিং ধাপ এবং পরিদর্শন সময় যোগ করবেন এবং দাম দ্রুত বেড়ে যাবে।
সহনশীলতা এবং সারফেস ফিনিশ: আপনার অঙ্কন বাস্তবসম্মতভাবে যা চাইতে পারে
একটি ঢালাই মাত্রা এবং একটি মেশিনযুক্ত মাত্রা একই জিনিস নয়। একটি উচ্চ-চাপ ডাই কাস্টিং-এ একটি রৈখিক মাত্রা সাধারণত ধারণ করে /- প্রথম 25 মিমিতে 0.10 মিমি , যখন একটি মেশিনযুক্ত বোর নিয়মিতভাবে রাখা হয় /- 0.02 মিমি . প্রথম ধাপ হল আপনার অঙ্কনে এই দুটি গ্রুপকে আলাদা করা।
| প্রক্রিয়া | রৈখিক সহনশীলতা (প্রথম 25 মিমি) | অতিরিক্ত প্রতি 25 মিমি | সারফেস ফিনিশ রা (মাইক্রোন) |
|---|---|---|---|
| উচ্চ চাপ ডাই ঢালাই | /- 0.10 মিমি | /- 0.02 মিমি | 1.6 থেকে 3.2 |
| কম চাপ ডাই ঢালাই | /- 0.20 মিমি | /- 0.05 মিমি | 3.2 থেকে 6.3 |
| স্থায়ী ছাঁচ | /- 0.25 মিমি | /- 0.05 মিমি | 3.2 থেকে 6.3 |
| বালি ঢালাই | /- 0.8 মিমি | /- 0.1 মিমি | 6.3 থেকে 12.5 |
একটি মেশিনযুক্ত ফ্ল্যাট ফেস সহজেই Ra 0.8 মাইক্রনে পৌঁছায়, যখন একটি ভাল কাস্ট ফেস Ra 3.2 মাইক্রনের রেঞ্জে বসে। ভালভ বডির মতো অংশগুলির জন্য যেখানে সিল করা গুরুত্বপূর্ণ, স্পেসিফিকেশনের জন্য সবসময় সিলের মুখের মেশিনিং প্রয়োজন। অ-কার্যকর এলাকার জন্য, ঢালাই পৃষ্ঠটি ছেড়ে দিন এবং অতিরিক্ত পদক্ষেপের খরচ বাঁচান।
যেখানে কাস্টম অ্যালুমিনিয়াম কাস্টিং ব্যবহার করা হয় এবং প্রতিটি শিল্পের চাহিদা কী
কাস্টম অ্যালুমিনিয়াম ঢালাই খাওয়া প্রতিটি শিল্প বিভিন্ন প্রয়োজনীয়তা চালায়। সেই চাহিদা প্রোফাইল বোঝা আপনাকে আপনার নিজস্ব ক্রয়ের স্পেসিফিকেশন সংজ্ঞায়িত করতে সহায়তা করে।
- স্বয়ংচালিত এবং নতুন শক্তির যানবাহন: ইঞ্জিন ব্লক, গিয়ারবক্স হাউজিং, ওয়াটার পাম্প এবং বৈদ্যুতিক মোটর হাউজিং। হালকা ওজন এবং তাপ পরিবাহিতা নির্ধারক। পার্ট ভলিউম সাধারণত বেশি হয়, তাই ডাই কাস্টিং প্রাধান্য পায়।
- মোটরসাইকেল এবং ছোট পাওয়ার সরঞ্জাম: ক্র্যাঙ্ককেস এবং ট্রান্সমিশন কেস। কম্পন ক্লান্তি প্রতিরোধের সমালোচনামূলক.
- কৃষি যন্ত্রপাতি: রাইস ট্রান্সপ্লান্টার গিয়ারবক্স এবং মাইক্রো-টিলার গিয়ারবক্স। ধুলো, আর্দ্রতা, এবং শক লোডিং এর জন্য মজবুত প্রাচীর বিভাগ এবং আঁটসাঁট সিলিংয়ের চাহিদা রয়েছে।
- হাইড্রলিক্স এবং নিউমেটিক্স: ভালভ বডি, ব্রেক পাম্প এবং চাপ নিয়ন্ত্রণকারী সংস্থা। নিম্ন porosity এবং চাপ নিবিড়তা মূল মানদণ্ড.
- ইলেকট্রনিক্স এবং বৈদ্যুতিক মেশিন: মোটর হাউজিং, নতুন শক্তির যানবাহনের জন্য তাপ অপচয় সাবস্ট্রেট এবং সেন্সর ক্যাসিং। মাত্রিক স্থিতিশীলতা এবং তাপ কর্মক্ষমতা সবচেয়ে গুরুত্বপূর্ণ।
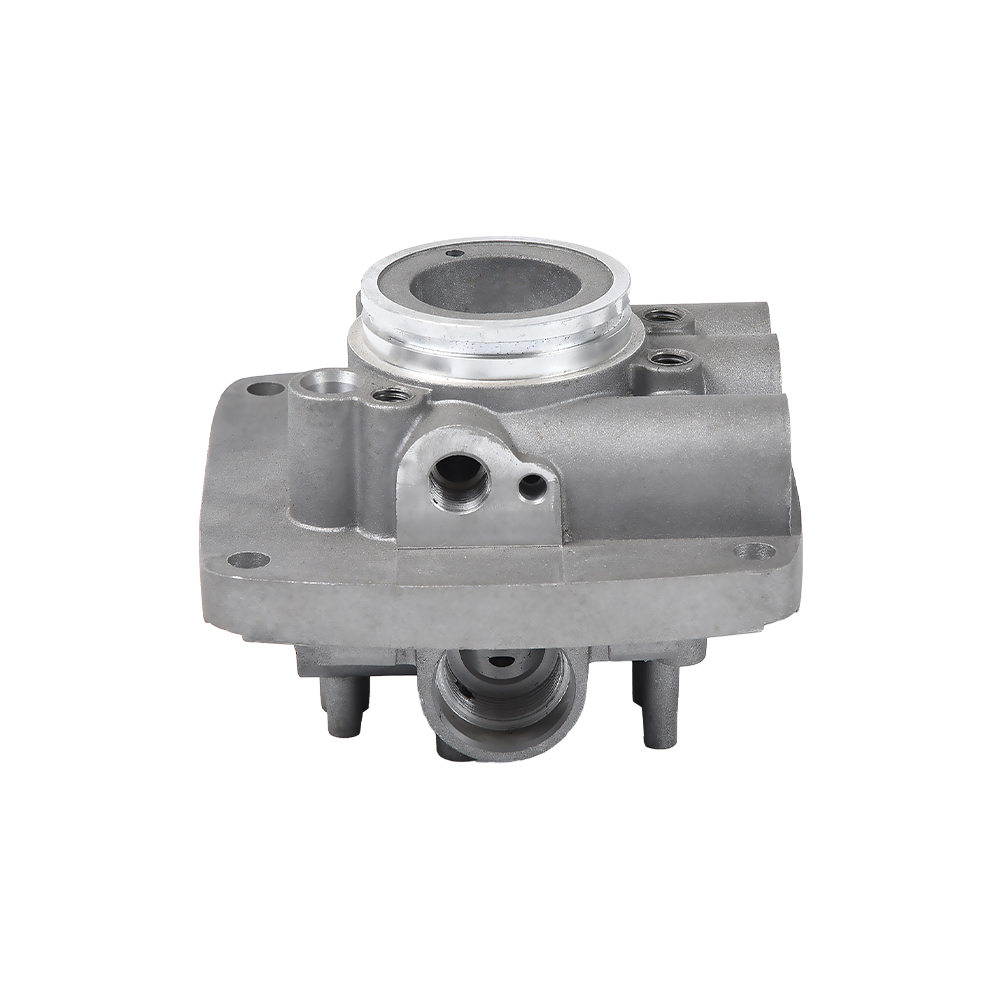
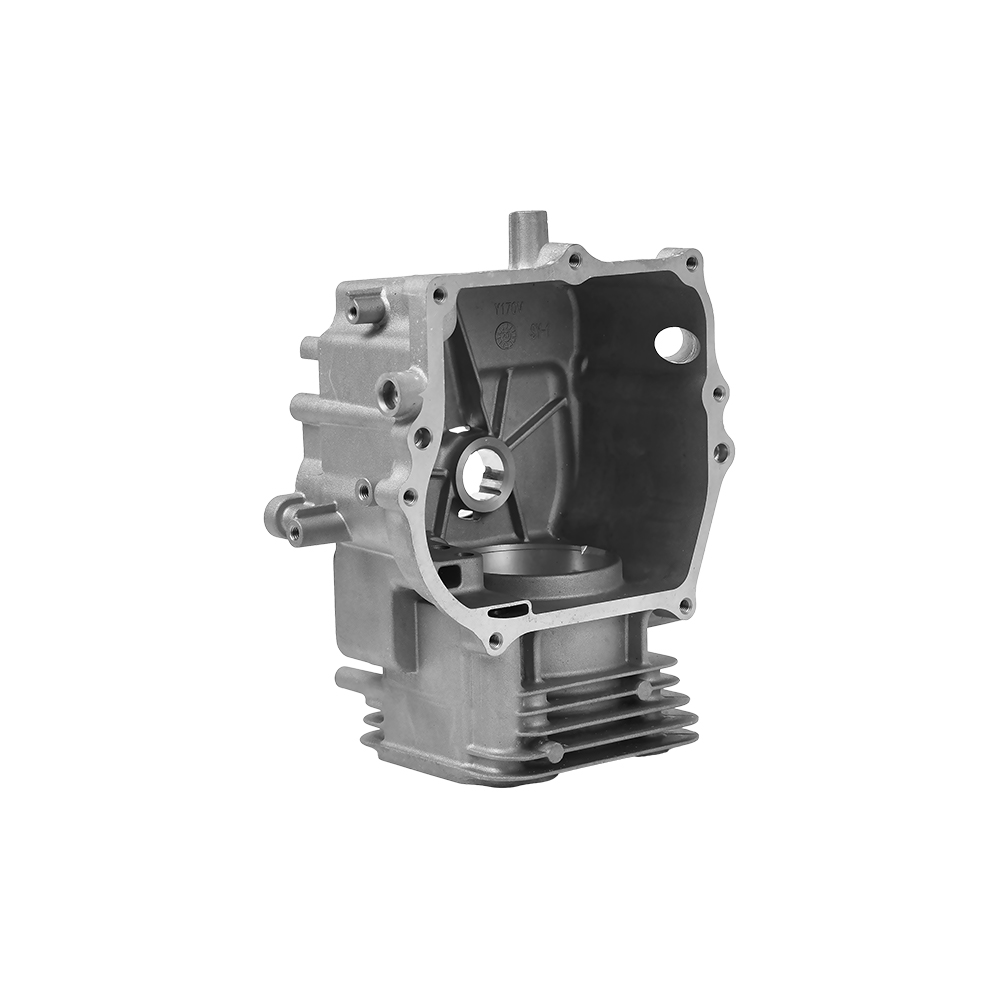
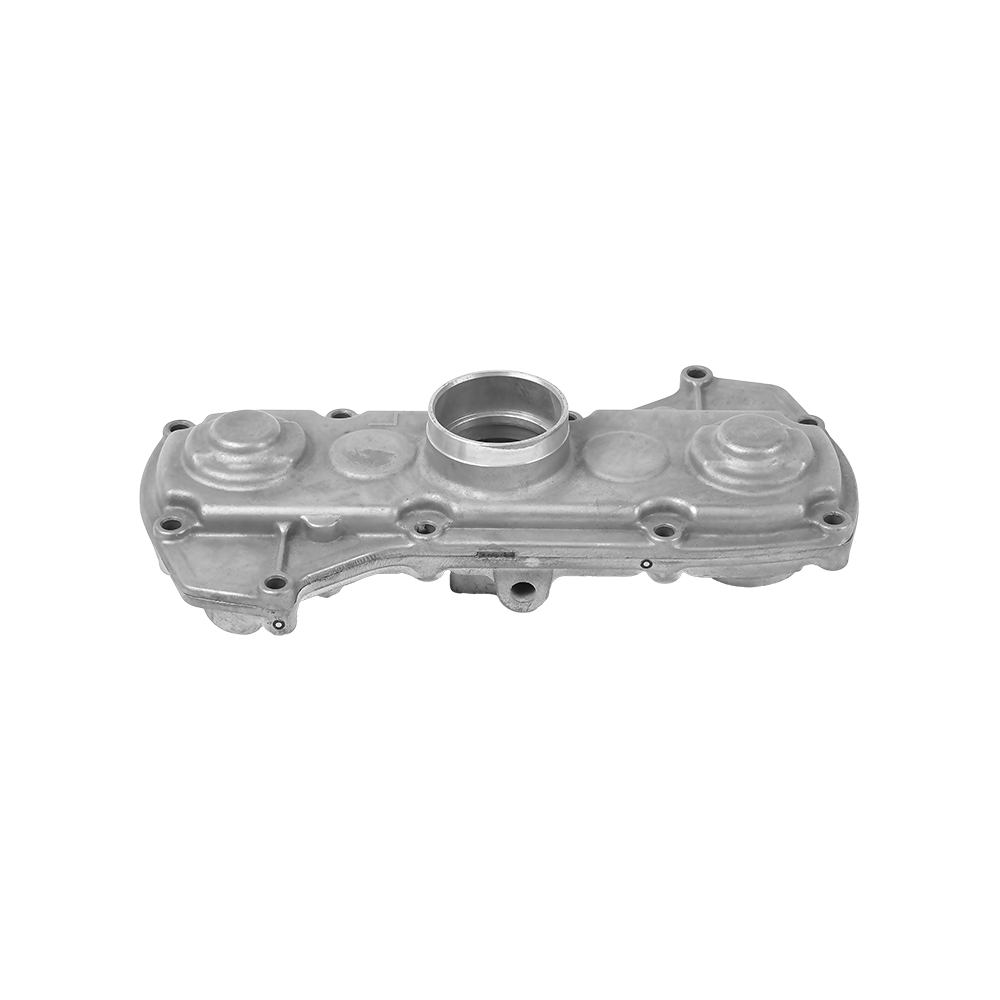
 সরবরাহকারীর যোগ্যতার জন্য অ্যালুমিনিয়াম অটো ইঞ্জিন সিলিন্ডার যন্ত্রাংশ তারা অনুরূপ ইঞ্জিন সিলিন্ডার যন্ত্রাংশ তৈরি করেছে কিনা তা পরীক্ষা করে একটি সরবরাহকারীর সক্ষমতা মূল্যায়ন করুন। তাদের পূর্ব অভিজ্ঞতা অঙ্কনে দেখানো না হওয়া ছিদ্রতা এবং বিকৃতির সমস্যাগুলি অনুমান করতে সাহায্য করে। পণ্য দেখুন →
এই সমস্ত সেক্টরে একটি ফাউন্ড্রি সমানভাবে শক্তিশালী হওয়া অস্বাভাবিক। একজন সরবরাহকারীকে জিজ্ঞাসা করার সঠিক প্রশ্নটি "আপনি কি অ্যালুমিনিয়াম কাস্ট করতে পারেন" নয় বরং "আপনি কি ইতিমধ্যে আমার মতো অংশ তৈরি করেছেন"। একটি সরবরাহকারী যে গাড়ির জলের পাম্প এবং গিয়ারবক্স হাউজিং তৈরি করেছে, উদাহরণস্বরূপ, ছিদ্রতা এবং বিকৃতি সমস্যাগুলি অনুমান করবে যা অঙ্কনে প্রদর্শিত হয় না।
কাস্টম অ্যালুমিনিয়াম কাস্টিংয়ের জন্য খরচ ড্রাইভার এবং বাস্তবসম্মত লিড টাইম
একটি কাস্টম অ্যালুমিনিয়াম ঢালাইয়ের মোট খরচ টুলিং, টুকরা মূল্য এবং ফিনিশিং অপারেশন দ্বারা গঠিত। টুলিং হল এককালীন বিনিয়োগ এবং অংশের আকার, গহ্বরের সংখ্যা এবং ছাঁচের জটিলতার উপর নির্ভর করে। টুকরা মূল্য চক্র সময় এবং উপাদান খরচ উপর নির্ভর করে. ফিনিশিং আপনার অঙ্কন প্রয়োজন কত অপারেশন উপর নির্ভর করে.
- টুলিং: মাঝারি আকারের আবাসনের জন্য একটি একক-গহ্বর উচ্চ-চাপ ডাই কাস্টিং ছাঁচ সাধারণত থেকে হয় $10,000 থেকে $50,000 , জ্যামিতি এবং ইস্পাত গ্রেড উপর নির্ভর করে. একটি বালি ঢালাই প্যাটার্নের দাম $3,000-এর কম হতে পারে, তাই কম ভলিউমের জন্য এটি বেশি খরচ হওয়া সত্ত্বেও বেশি লাভজনক।
- খাদ মূল্য: অ্যালুমিনিয়ামের দাম লন্ডন মেটাল এক্সচেঞ্জ (LME) হার অনুসরণ করে। দায়ী সরবরাহকারীরা একটি ধাতু সমন্বয় ধারা অন্তর্ভুক্ত করে যাতে দীর্ঘ উত্পাদন প্রোগ্রাম অলাভজনক হয়ে না যায়।
- চক্রের সময়: ডাই কাস্টিং চক্র সেকেন্ডে পরিমাপ করা হয়, যখন নিম্ন-চাপ এবং স্থায়ী ছাঁচ চক্র মিনিটে চলে। এই পার্থক্য টুকরা মূল্য প্রাধান্য.
- সেকেন্ডারি অপারেশন: মেশিনিং, ট্যাপিং, অ্যানোডাইজিং এবং লিক টেস্টিং প্রতিটি খরচ যোগ করে। একটি একক সরবরাহকারীর সাথে তাদের একত্রিত করা রসদ এবং প্রশাসনিক ব্যয় হ্রাস করে।
একটি সাধারণ প্রকল্পের টাইমলাইন এইরকম দেখায়: অঙ্কন অনুমোদন থেকে টুলিং করতে 4 থেকে 8 সপ্তাহ সময় লাগে, নমুনা এবং মাত্রিক রিপোর্ট টুলিং সম্পূর্ণ হওয়ার পর 2 থেকে 3 সপ্তাহের মধ্যে অনুসরণ করা হয় এবং নমুনাগুলি অনুমোদিত হওয়ার পরে সিরিজ উত্পাদন শুরু হয়। যে একটি বাস্তবসম্মত মোট দেয় কিকঅফ থেকে ব্যাপক উৎপাদন পর্যন্ত 7 থেকে 12 সপ্তাহ একটি সোজা অংশের জন্য।
একটি কাস্টম অ্যালুমিনিয়াম কাস্টিং সরবরাহকারীকে কীভাবে স্ক্রিন করবেন
মূল্য প্রয়োজনীয় কিন্তু পর্যাপ্ত নয়। সরবরাহকারী কতটা প্রক্রিয়া ইন-হাউস নিয়ন্ত্রণ করে তা আরও গুরুত্বপূর্ণ। ঢালাই এবং মেশিনিং বিভিন্ন শৃঙ্খলা, এবং যখন তারা পৃথক হয়, তখন সহনশীলতার সমস্যাগুলি আঙুল নির্দেশ করার অনুশীলনে পরিণত হয়।
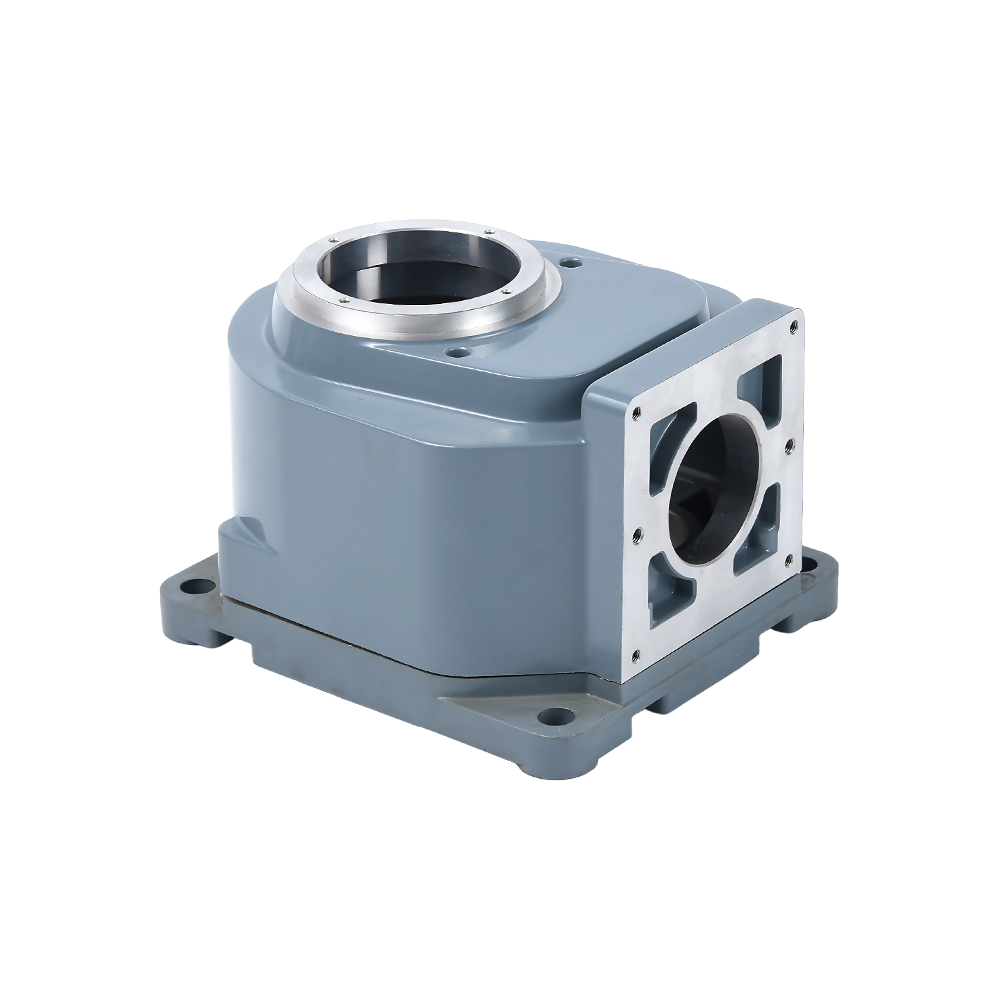
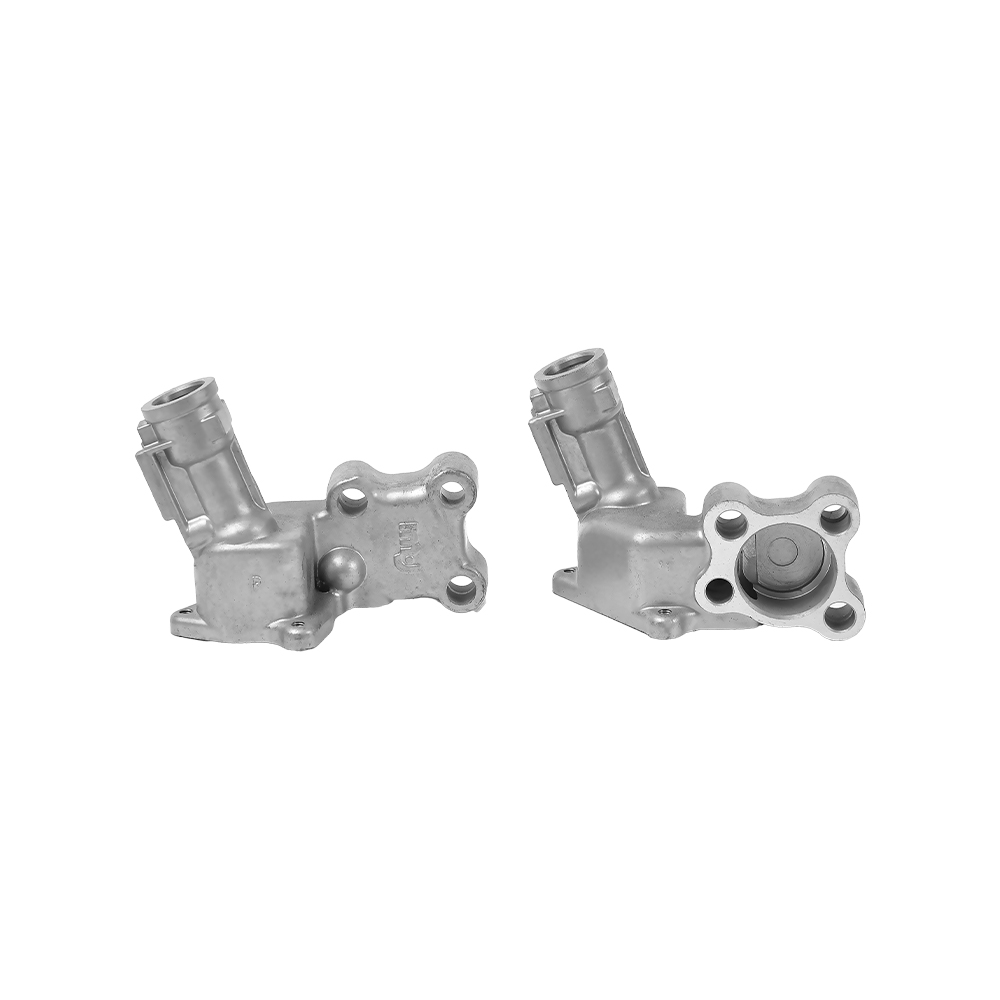
 অ্যালুমিনিয়াম ডাই কাস্টিং হাইড্রোলিক ভালভ ইন-হাউস কন্ট্রোল সহ সহনশীলতা বিবাদ এড়াতে ঢালাই এবং মেশিনিং উভয়ই নিয়ন্ত্রণ করে এমন একটি সরবরাহকারী বেছে নিন। একটি সাধারণ পরীক্ষার অংশ সমগ্র প্রক্রিয়ার প্রকৃত মাত্রিক ক্ষমতা প্রকাশ করে। পণ্য দেখুন →
আপনি একটি অঙ্কন পাঠানোর আগে জিজ্ঞাসা করতে ছয় প্রশ্ন
- সরবরাহকারী কি উচ্চ-চাপ এবং নিম্ন-চাপ ঢালাই উভয় অফার করে? প্রকল্পটি যখন বিকশিত হয় তখন পরিসরটি গুরুত্বপূর্ণ।
- সিএনসি মেশিনিং কি বাড়িতে সঞ্চালিত হয়? নমুনা অনুমোদনের সময় আবিষ্কৃত সহনশীলতা সমস্যাগুলি সমাধান করার এটি দ্রুততম উপায়।
- তাদের কি একটি নথিভুক্ত অ-সম্মতি প্রক্রিয়া আছে? আপনি জানতে চান কিভাবে পুনরায় কাজ এবং পুনরায় পরিদর্শন পরিচালনা করা হবে।
- তারা অনুরূপ অংশ প্রমাণ করতে পারেন? ডেলিভারি রেকর্ড বা কেস স্টোরিগুলির জন্য জিজ্ঞাসা করুন, শুধু সরঞ্জামগুলির স্টক ফটো নয়।
- আদর্শ নমুনা অনুমোদন পদ্ধতি কি? সরবরাহকারী আপনার অঙ্কন প্রতি পরিমাপ মান সঙ্গে একটি প্রথম নিবন্ধ রিপোর্ট সংজ্ঞায়িত করা উচিত.
- তারা কত দ্রুত প্রযুক্তিগত প্রশ্নের উত্তর দেয়? একটি সরবরাহকারী যে 24 ঘন্টার মধ্যে অঙ্কন প্রশ্নের উত্তর দেয় উত্পাদনের সময় দ্রুত প্রতিক্রিয়া জানাতে পারে।
একটি ব্যবহারিক পরীক্ষা হল এক মাত্রায় প্রয়োজনীয় সহনশীলতার চেয়ে ব্যাপক সহ একটি একক সাধারণ অংশ পাঠানো, তারপর সরবরাহকারী কী নিয়ে ফিরে আসে তা দেখুন। একজন পরিপক্ক সরবরাহকারী আপনাকে বলবে যে সহনশীলতার শ্রেণী তারা আসলে ধরে রাখতে পারে।
গুণ নিয়ন্ত্রণ যা প্রতিটি ব্যাচকে সামঞ্জস্যপূর্ণ রাখে
প্রথম নমুনা অনুমোদিত হলে একটি ঢালাই প্রকল্প শেষ হয় না। আসল চ্যালেঞ্জ হল পরবর্তী দশ হাজার অংশ নমুনার সাথে অভিন্ন রাখা। গরম প্রক্রিয়াগুলি প্রবাহিত হয়: গলিত তাপমাত্রা, ইনজেকশনের গতি, ডাই টেম্পারেচার, এবং ঠান্ডা হওয়ার সময় সবই ছিদ্রের গঠন এবং চূড়ান্ত মাত্রা পরিবর্তন করে।
চেকপয়েন্ট যা প্রতিটি অর্ডারে গুরুত্বপূর্ণ
- প্রথম নিবন্ধ পরিদর্শন, যেখানে সমস্ত মাত্রা অঙ্কনের বিপরীতে পরিমাপ করা হয় এবং নমুনা সহ একটি প্রতিবেদন জারি করা হয়।
- একটি নির্দিষ্ট ব্যবধানে ইন-প্রসেস পরিদর্শন, যাতে ডাই পরিধান বা প্রক্রিয়া ড্রিফ্ট তাড়াতাড়ি ধরা পড়ে।
- ভালভ বডি, পাম্প হাউজিং, এবং যে কোনও চাপ বহনকারী অংশের জন্য ডেডিকেটেড সরঞ্জামগুলিতে লিক পরীক্ষা।
- ক্রিটিক্যাল সেকশনের ধ্বংসাত্মক নমুনা বা এক্স-রে পরিদর্শনের মাধ্যমে পোরোসিটি পর্যবেক্ষণ।
- মেশিনিং হিসাবে নির্দিষ্ট করা সহনশীলতার জন্য মেশিনিংয়ের পরে চূড়ান্ত মাত্রিক পরিদর্শন।
যে গুণটি ভাল সরবরাহকারীদের আলাদা করে তা হল প্রতি ব্যাচের প্রসেস প্যারামিটারের ট্রেসেবিলিটি। সরবরাহকারী প্রতিটি ব্যাচের জন্য কাস্টিং কার্ভ, ডাই টেম্পারেচার এবং কুশনের দৈর্ঘ্য রেকর্ড করে কিনা জিজ্ঞাসা করুন। যখন কোনও সমস্যা দেখা দেয়, সেই রেকর্ডগুলি দলকে সপ্তাহের পরিবর্তে দিনে কারণ নির্ণয় করতে দেয়।
কাস্টম অ্যালুমিনিয়াম কাস্টিং সম্পর্কে প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
কাস্টম অংশগুলির জন্য উচ্চ-চাপ ডাই কাস্টিং এবং নিম্ন-চাপ ঢালাইয়ের মধ্যে পার্থক্য কী?
উচ্চ-চাপ ডাই ঢালাই উচ্চ গতিতে ছাঁচে গলে যায়, যা দ্রুত চক্র এবং পাতলা দেয়াল দেয় কিন্তু গ্যাসের ছিদ্রের উচ্চ সম্ভাবনা থাকে। নিম্ন-চাপের ঢালাই নিয়ন্ত্রিত চাপের অধীনে ছাঁচকে পূর্ণ করে, একটি ঘন, আরও চাপ-আঁটসাঁট কাঠামো তৈরি করে, কিন্তু একটি ধীর চক্রের সাথে। আয়তনের জন্য উচ্চ-চাপ ডাই ঢালাই নির্বাচন করুন এবং লিক-টাইট বা কাঠামোগত প্রয়োজনীয়তার জন্য নিম্ন-চাপ।
একটি কাস্টম অ্যালুমিনিয়াম ঢালাই জন্য টুলিং খরচ কত?
একটি মাঝারি আকারের আবাসনের জন্য, একটি উচ্চ-চাপ ডাই কাস্টিং ছাঁচ প্রায়শই এর পরিসরে থাকে $10,000 থেকে $50,000 , যখন একটি বালি ঢালাই প্যাটার্ন $3,000 এর নিচে হতে পারে। পছন্দটি অর্থনৈতিক: আপনার বার্ষিক পরিমাণের উপর টুলিং খরচ ছড়িয়ে দিন। কম ভলিউমে, বালি ঢালাইয়ের নিম্ন টুলিং খরচ জয়ী হয়; উচ্চ ভলিউমে, ডাই কাস্টিং এর নিম্ন অংশের মূল্য জয়ী হয়।
অ্যালুমিনিয়াম ডাই কাস্টিংয়ের জন্য ন্যূনতম প্রাচীর বেধ কত?
উচ্চ-চাপ ডাই কাস্টিং এ, 2 মিমি সাধারণ এবং 1.5 মিমি ছোট পৃষ্ঠে অর্জন করা যেতে পারে . নিম্ন-চাপ এবং স্থায়ী ছাঁচ ঢালাই সাধারণত 3 মিমি এবং তার উপরে প্রয়োজন। পাতলা দেয়ালগুলি আরও তরল খাদ চায়, যা যান্ত্রিক শক্তিকে কিছুটা কমিয়ে দিতে পারে।
সেকেন্ডারি মেশিনিং অপারেশন সবসময় প্রয়োজনীয়?
না। যদি আপনার অঙ্কন সহনশীলতা কাস্ট-কাস্ট ক্ষমতার মধ্যে থাকে এবং কোন সিলিং ফেস বা থ্রেডেড গর্তের প্রয়োজন না হয়, আপনি সরাসরি অংশটি ব্যবহার করতে পারেন। কিন্তু বেশিরভাগ গুরুত্বপূর্ণ স্বয়ংচালিত এবং হাইড্রোলিক যন্ত্রাংশ মেশিন করা হয় কারণ নির্ভুলতা বোর, সীল এবং থ্রেডগুলি যে কোনও ঢালাই প্রক্রিয়া সরবরাহ করতে পারে তার চেয়ে অনেক বেশি শক্ত হতে হবে।
একটি নতুন কাস্টম ঢালাই প্রকল্প অঙ্কন থেকে ব্যাপক উত্পাদন পর্যন্ত কতক্ষণ নেয়?
সাধারণত 7 থেকে 12 সপ্তাহ . টুলিং করতে 4 থেকে 8 সপ্তাহ সময় লাগে, নমুনা প্রস্তুতি এবং প্রথম নিবন্ধ পরিদর্শন 2 থেকে 3 সপ্তাহ সময় নেয় এবং সিরিজ উত্পাদন নমুনা অনুমোদন অনুসরণ করে। একটি পরিপক্ক অঙ্কন এবং ইন-হাউস টুলিং সহ একটি ফাউন্ড্রি সেই সময়রেখাকে ছোট করে।
একই অংশ একটি প্রোটোটাইপ বালি ঢালাই থেকে ডাই ঢালাই স্থানান্তর করা যেতে পারে?
হ্যাঁ, তবে জ্যামিতিটি অবশ্যই শুরু থেকেই ডাই কাস্টিংয়ের জন্য ডিজাইন করা উচিত। বালি ঢালাই মোটা দেয়াল এবং কোন খসড়া অনুমতি দেয়; ডাই কাস্টিংয়ের জন্য ড্রাফ্ট, অভিন্ন প্রাচীর বেধ এবং ভাল ইজেকশন প্রয়োজন। যদি আপনি একটি ফাউন্ড্রি দিয়ে তাড়াতাড়ি স্থানান্তরের পরিকল্পনা করেন যা উভয় প্রক্রিয়াই অফার করে, তাহলে রূপান্তরটি একটি সহজ টুলিং পরিবর্তন হয়ে যায়।
শেষ করার জন্য একটি ব্যবহারিক শব্দ
কাস্টম অ্যালুমিনিয়াম কাস্টিংগুলি স্কেলে হালকা, শক্তিশালী এবং তাপগতভাবে দক্ষ অংশগুলি তৈরি করার একটি প্রমাণিত উপায়, কিন্তু প্রতিটি প্রকল্প বিস্তারিতভাবে সফল বা ব্যর্থ হয়: খাদ নির্বাচন, প্রক্রিয়া ম্যাচ, সহনশীলতা বাজেট এবং সরবরাহকারী শৃঙ্খলা। অন্যদের উপেক্ষা করার সময় এইগুলির যেকোনো একটিকে অতিরিক্ত চিন্তা করা হল বাজেট প্রসারিত করার দ্রুততম উপায়।
একটি সম্পূর্ণ অঙ্কন দিয়ে শুরু করুন, শুধুমাত্র একটি মূল্যের পরিবর্তে প্রক্রিয়া ইনপুট জিজ্ঞাসা করুন এবং এমন একটি সরবরাহকারী বেছে নিন যা টুলিং, কাস্টিং এবং মেশিনিং একসাথে নিয়ন্ত্রণ করে। যদি আপনার অংশটি এমন পর্যায়ে থাকে যেখানে ঢালাই প্রক্রিয়ার উপর একটি দ্বিতীয় মতামত সাহায্য করবে, আমাদের ইঞ্জিনিয়ারিং দলের সাথে যোগাযোগ করুন আপনার অঙ্কন সঙ্গে; আপনি টুলিং করতে প্রতিশ্রুতিবদ্ধ হওয়ার আগে আমরা আপনাকে দেখাব কি বাস্তবসম্মত।