 ভাষা

বাড়ি / খবর / শিল্প সংবাদ / অ্যালুমিনিয়াম সিএনসি মিলিং: প্রক্রিয়া, সহনশীলতা এবং সরবরাহকারী নির্বাচনের সম্পূর্ণ নির্দেশিকা
অ্যালুমিনিয়াম সিএনসি মিলিং একটি বিয়োগমূলক উত্পাদন প্রক্রিয়া যা অ্যালুমিনিয়াম ওয়ার্কপিস থেকে উপাদান অপসারণ করতে কম্পিউটার-নিয়ন্ত্রিত ঘূর্ণন কাটার ব্যবহার করে। এটি উচ্চ মাত্রিক নির্ভুলতা এবং চমৎকার পৃষ্ঠের গুণমান প্রদান করে, এবং এটি অ্যালুমিনিয়াম কাস্টিংয়ের জন্য আদর্শ সমাপ্তি ধাপ যার জন্য মেশিনযুক্ত মুখ, বোর এবং মাউন্টিং থ্রেড প্রয়োজন।
আপনি যদি কাস্টম অ্যালুমিনিয়াম যন্ত্রাংশ সোর্সিং করেন তবে সিদ্ধান্তটি কেবল মিলিং সম্পর্কে নয়। সবচেয়ে দক্ষ রুটটি একটি ঢালাই প্রক্রিয়া দিয়ে শুরু হয় যা কাছাকাছি-নেট আকৃতি তৈরি করে, তারপরে সুনির্দিষ্ট বৈশিষ্ট্যগুলির জন্য CNC মিলিং। Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd. এ, আমরা আউটসোর্সিং কমাতে এবং দ্রুত সমাপ্ত যন্ত্রাংশ সরবরাহ করতে একটি উৎপাদন চেইনে CNC মেশিনের সাথে অ্যালুমিনিয়াম ডাই কাস্টিংকে একত্রিত করি।
এই নির্দেশিকাটি আপনাকে অ্যালুমিনিয়াম সিএনসি মিলিং কীভাবে কাজ করে, আপনি কী সহনশীলতা আশা করতে পারেন, কোন অ্যালুমিনিয়াম অ্যালয়গুলি মেশিনে সবচেয়ে সহজ এবং কীভাবে আপনার প্রকল্পটিকে অর্থনৈতিকভাবে রাখা যায় সে সম্পর্কে একটি সরাসরি নজর দেয়৷
অ্যালুমিনিয়াম CNC মিলিং কি?
সিএনসি মিলিং একটি নমনীয় মেশিনিং অপারেশন। বাঁক থেকে ভিন্ন, যা একটি নির্দিষ্ট টুলের বিপরীতে ওয়ার্কপিসকে ঘোরায়, মিলিং কাটিং টুলটিকে ঘোরায় এবং এটিকে একাধিক অক্ষ বরাবর নিয়ে যায়। অ্যালুমিনিয়াম অংশগুলির জন্য, এটি একটি সেটআপে সমতল পৃষ্ঠ, স্লট, পকেট এবং জটিল ত্রিমাত্রিক জ্যামিতি তৈরি করা সম্ভব করে।
আধুনিক CNC মেশিনিং কেন্দ্রগুলি সাধারণত 3-অক্ষ, 4-অক্ষ, বা 5-অক্ষ মেশিন হিসাবে শ্রেণীবদ্ধ করা হয়। একটি 3-অক্ষ মেশিন টুলটিকে X, Y, এবং Z দিকনির্দেশে নিয়ে যায়, যা বেশিরভাগ সমতল প্লেট এবং একচেটিয়া হাউজিং কভার করে। একটি 4-অক্ষ মেশিন নলাকার বৈশিষ্ট্যগুলির জন্য একটি ঘূর্ণমান টেবিল যোগ করে। একটি 5-অক্ষ মেশিন আন্ডারকাট এবং জটিল কনট্যুরগুলির জন্য সম্পূর্ণ স্বাধীনতা দেয়, যা প্রায়শই মহাকাশ এবং স্বয়ংচালিত অ্যালুমিনিয়াম উপাদানগুলির জন্য প্রয়োজন হয়।
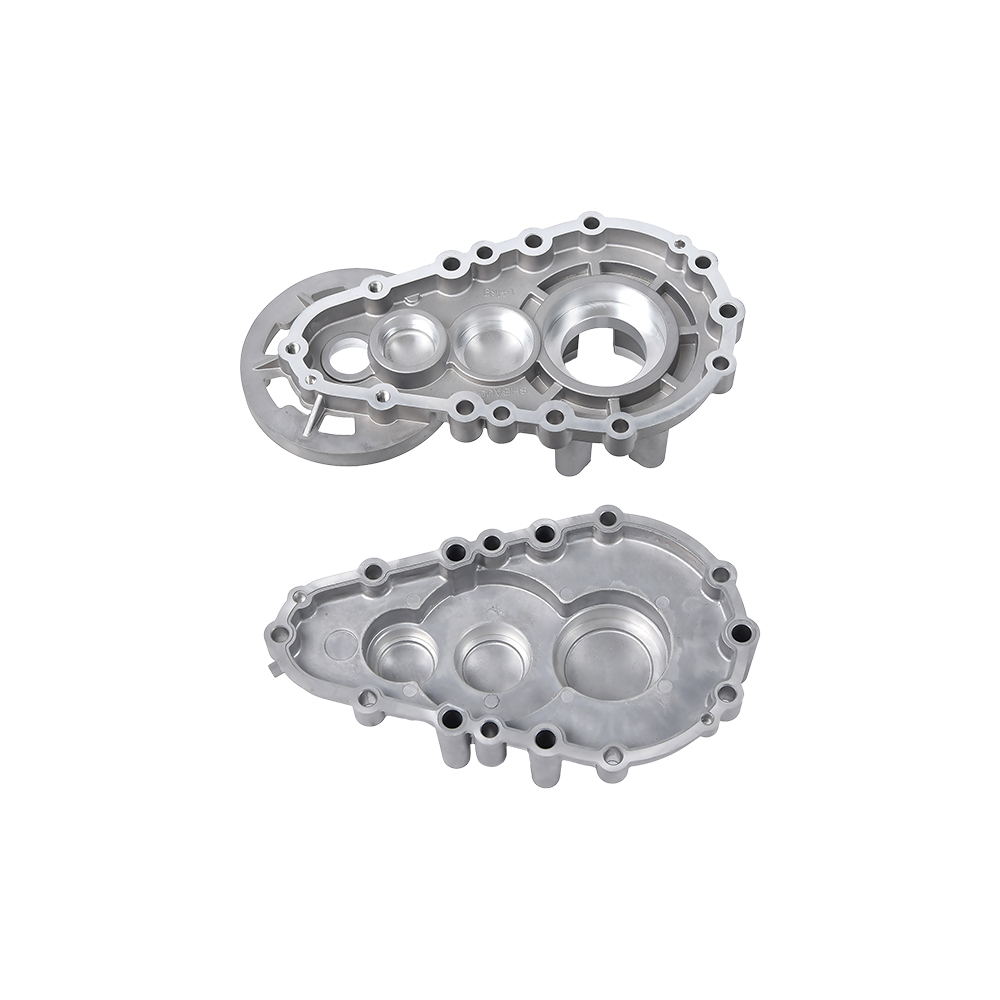
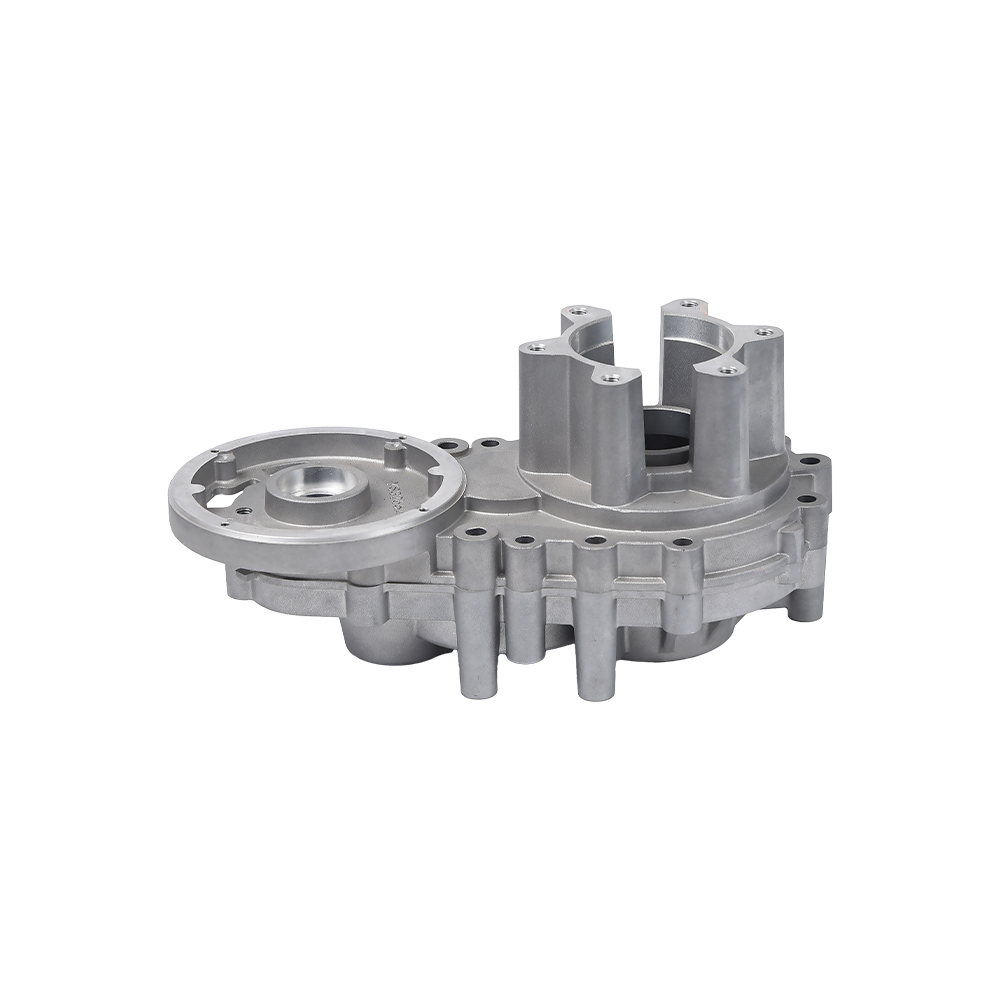
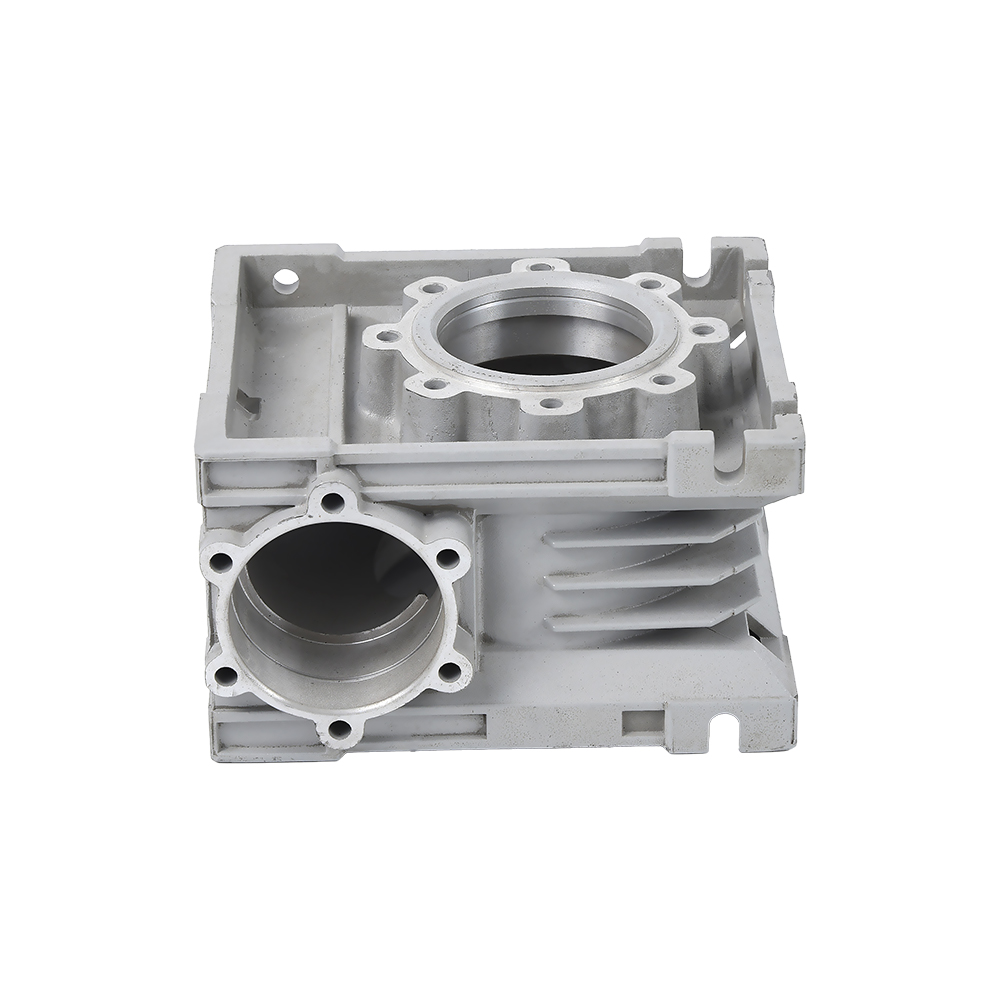
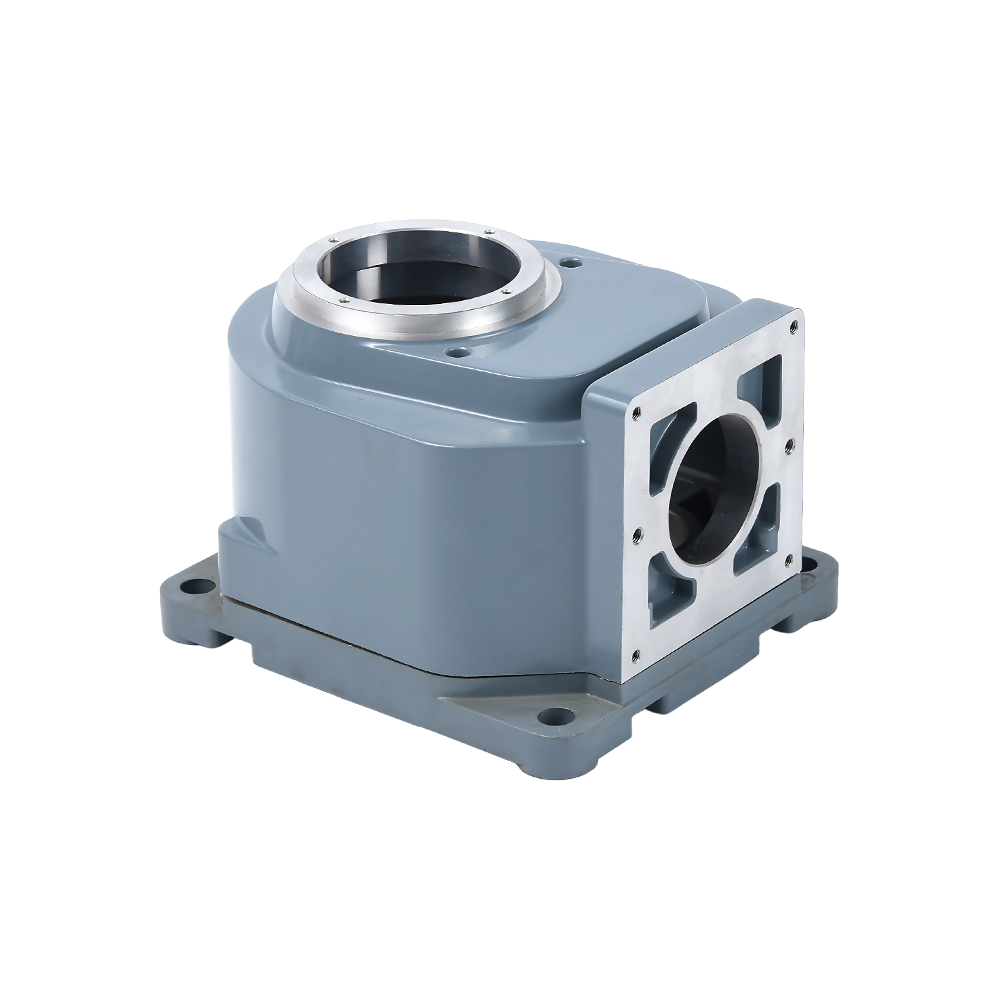
মত একটি অংশ জন্য একটি ডাই-কাস্ট গিয়ারবক্স হাউজিং , CNC মিলিং ঢালাইয়ের পরে মাউন্টিং মুখ, ভারবহন বোর এবং বোল্ট প্যাটার্ন মেশিনে ব্যবহৃত হয়। মিলিং ধাপটি অবশিষ্ট ঢালাই খসড়া সরিয়ে দেয় এবং সমস্ত গুরুত্বপূর্ণ পৃষ্ঠকে চূড়ান্ত আকারে নিয়ে আসে।
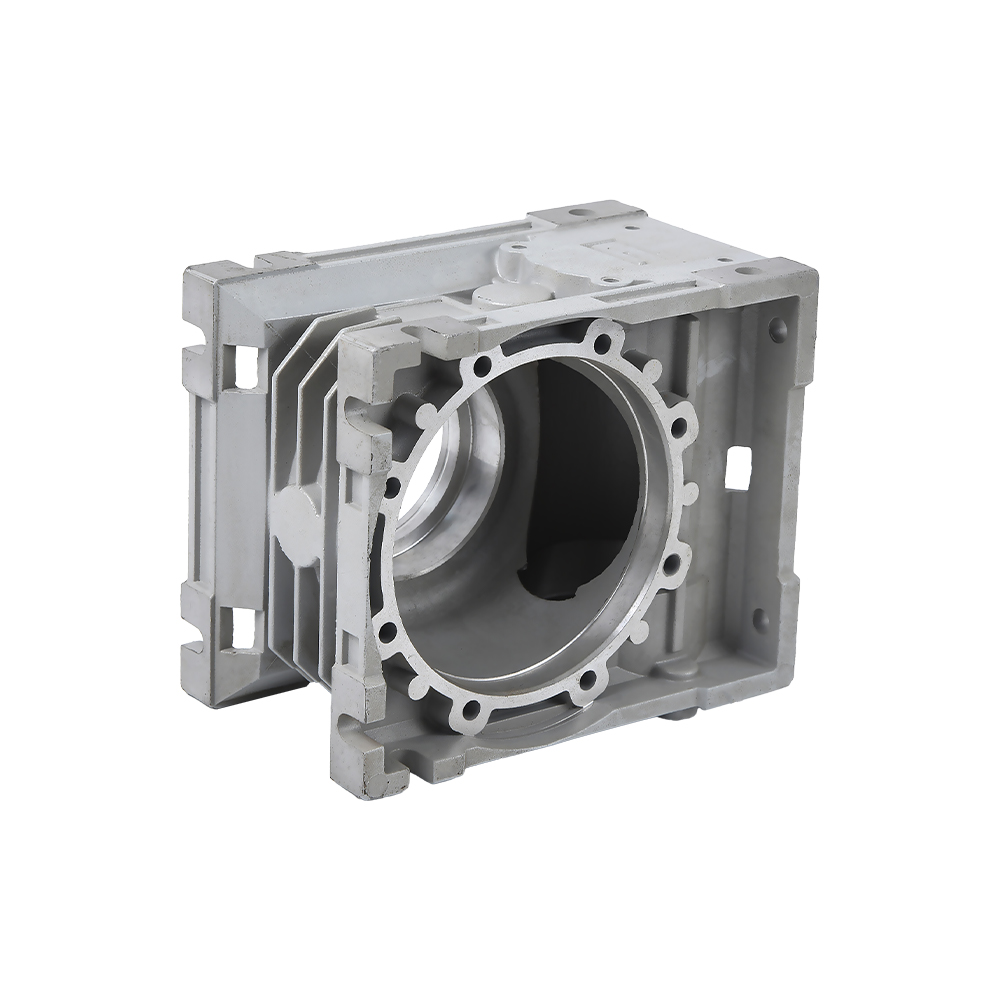 অ্যালুমিনিয়াম ডাই কাস্টিং গিয়ারবক্স হাউজিং মোটরসাইকেল ক্র্যাঙ্ককেস পণ্য দেখুন →
গুরুত্বপূর্ণ অ্যালুমিনিয়াম গ্রেড এবং Machinability
সমস্ত অ্যালুমিনিয়াম খাদ একটি মিলিং কাটারের অধীনে একইভাবে আচরণ করে না। 6061 এর মতো পেটা অ্যালয়গুলি তাদের সামঞ্জস্য এবং ভাল পৃষ্ঠের ফিনিশের জন্য ব্যাপকভাবে পরিচিত। A380 এবং AD12 এর মতো কাস্ট অ্যালয়গুলি অ্যালুমিনিয়াম ডাই কাস্টিংয়ের জন্য ব্যাপকভাবে ব্যবহৃত হয়, তবে তাদের সিলিকন সামগ্রী টুল পরিধানকে ত্বরান্বিত করতে পারে। 7075-এর মতো উচ্চ-শক্তির অ্যালয়গুলি চমৎকার যান্ত্রিক বৈশিষ্ট্য অফার করে, তবুও সেগুলি মেশিনের জন্য আরও কঠিন এবং সাবধানে কাটার পরামিতি প্রয়োজন।
নির্বাচন গুরুত্বপূর্ণ কারণ এটি চক্রের সময়, টুলিং খরচ এবং অংশের গুণমানকে প্রভাবিত করে। নীচের টেবিলটি সাধারণ মেশিনিং ডেটার উপর ভিত্তি করে একটি ব্যবহারিক তুলনা দেয়।
| খাদ | মূল বৈশিষ্ট্য | CNC মিলিং আচরণ | সাধারণ আবেদন |
|---|---|---|---|
| 6061-T6 | চমৎকার machinability, ভাল পৃষ্ঠ গুণমান, মাঝারি শক্তি | দ্রুত কাটিয়া, কম টুল পরিধান | ফ্রেমের অংশ, কভার, বন্ধনী |
| A380/ADC12 | ডাই-কাস্ট খাদ, উচ্চ সিলিকন, ভাল তরলতা | সরঞ্জামগুলিতে উচ্চতর ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান, প্রলিপ্ত কার্বাইড ব্যবহার করুন | ইঞ্জিন হাউজিং, গিয়ারবক্স, মোটর যন্ত্রাংশ |
| 7075-T6 | খুব উচ্চ শক্তি, কম জারা প্রতিরোধের | কাটা আরও কঠিন, ধারালো সরঞ্জাম এবং কঠোর সেটআপ ব্যবহার করুন | মহাকাশ, উচ্চ চাপ উপাদান |
| 5052 | ভাল জারা প্রতিরোধের, weldable | ভাল machinability, 6061 এর চেয়ে সামান্য নরম | প্যানেল, জ্বালানী ট্যাংক, সাধারণ শীট অংশ |
অ্যালুমিনিয়াম কাস্টিংয়ের একটি সাধারণ সমস্যা হল হার্ড ইনক্লুশন বা উচ্চ সিলিকন পর্যায়গুলির উপস্থিতি। যখন আপনি এই জাতীয় অংশগুলিকে মিলন করেন, তখন আপনাকে সঠিক জ্যামিতি সহ একটি কাটার এবং একটি আবরণ বেছে নিতে হবে যা ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান প্রতিরোধ করে। আমাদের নিজস্ব কর্মশালায়, আমরা প্রতিটি খাদের জন্য ফিড রেট এবং স্পিন্ডেল গতি সামঞ্জস্য করি যাতে টুলের জীবন অনুমানযোগ্য থাকে।
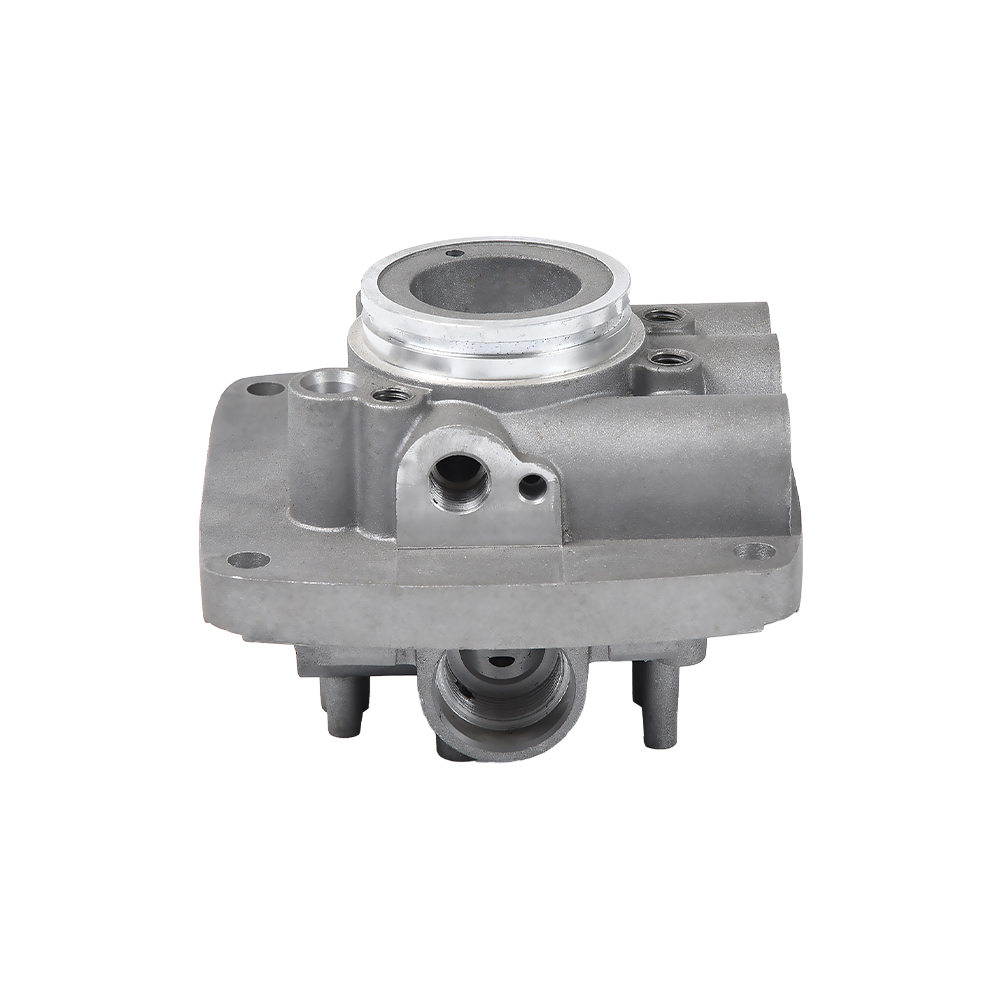
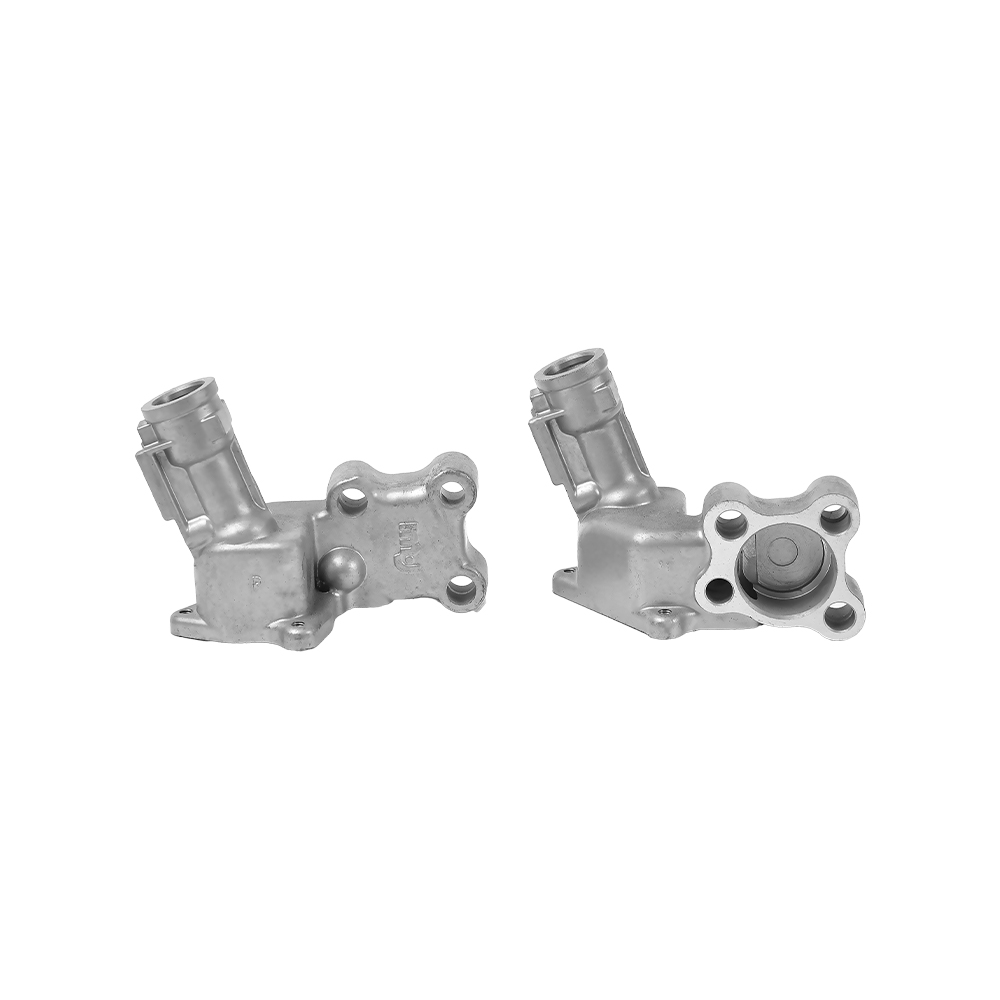
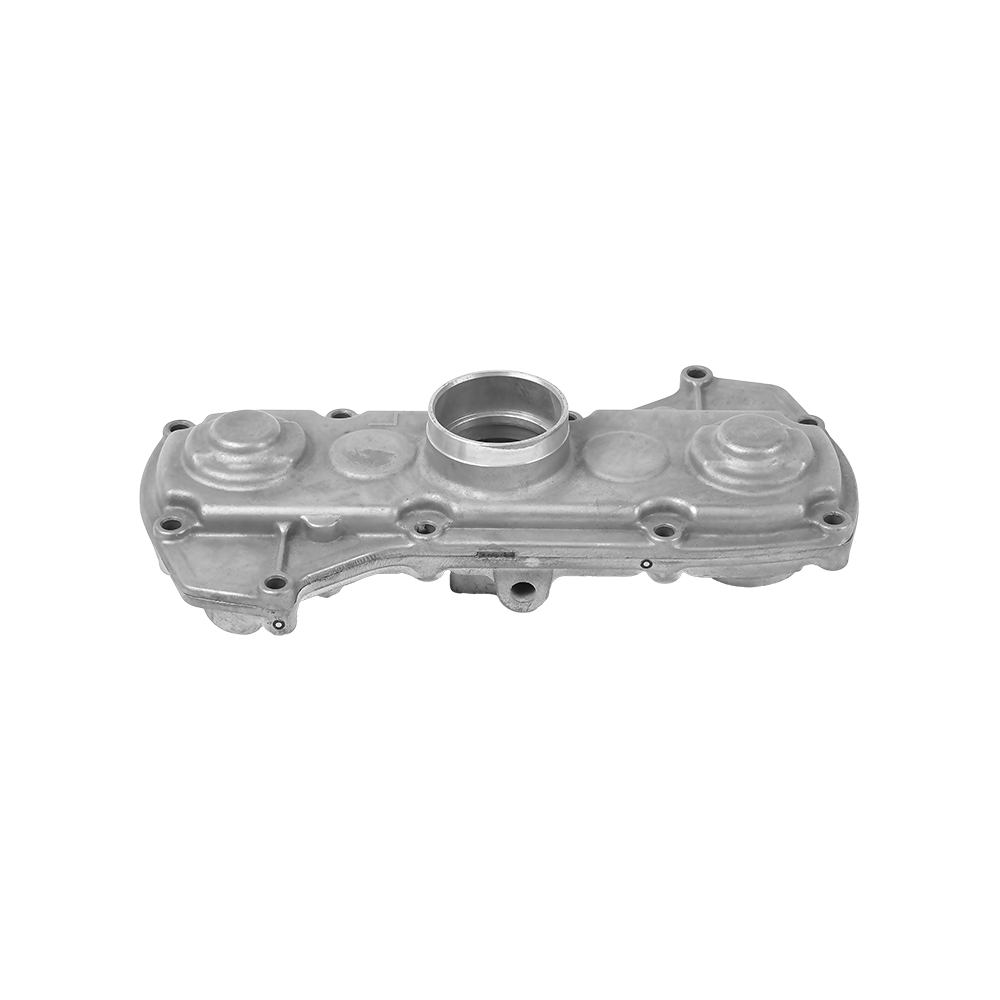
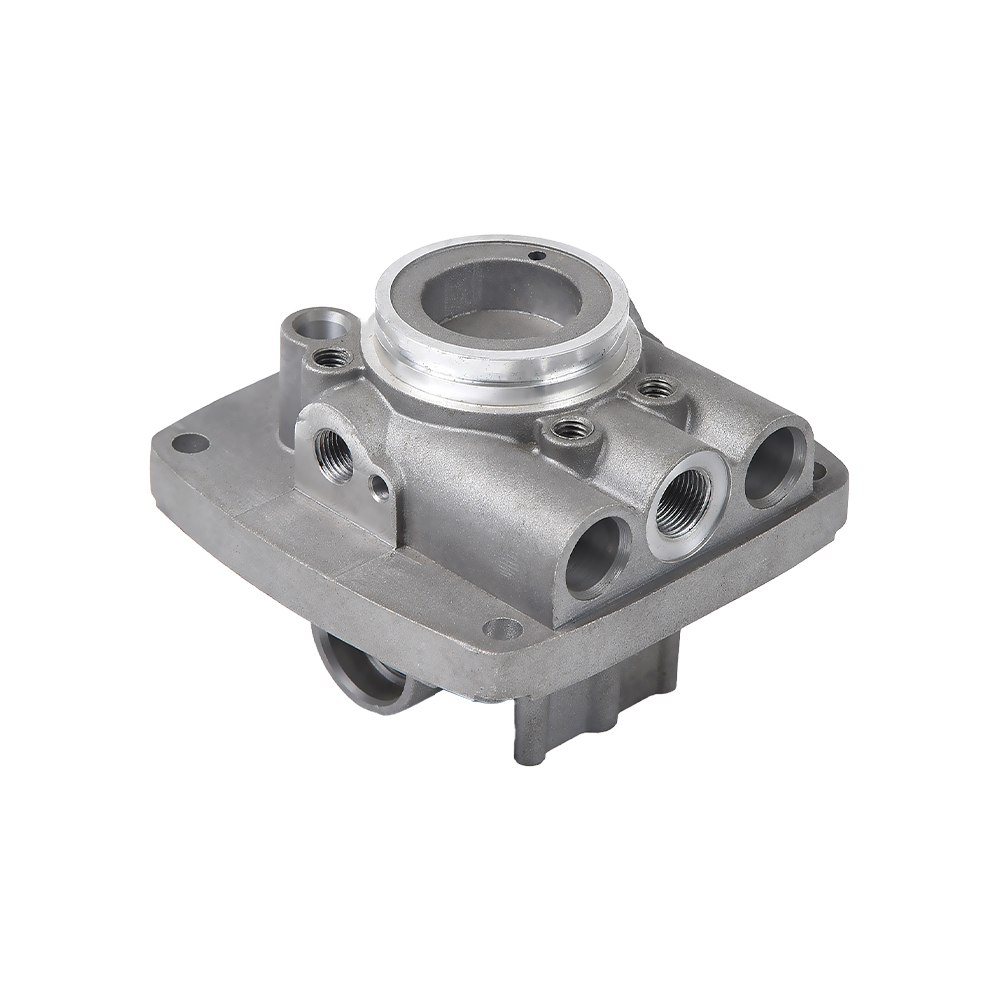 অ্যালুমিনিয়াম ডাই কাস্টিং হাইড্রোলিক ভালভ অ্যালুমিনিয়াম ডাই কাস্টিং মোটরসাইকেল ট্রান্সমিশন কেস পণ্য দেখুন →
কিভাবে CNC মিলিং অ্যালুমিনিয়াম ডাই-কাস্ট উপাদানগুলি সম্পূর্ণ করে
অ্যালুমিনিয়াম ডাই ঢালাই জটিল অভ্যন্তরীণ গহ্বর সহ কাছাকাছি-নেট আকার তৈরি করে। প্রক্রিয়াটি ভলিউম উৎপাদনের জন্য খুবই দক্ষ, কিন্তু একা ঢালাই কঠোর সহনশীলতা বা সূক্ষ্ম পৃষ্ঠের টেক্সচার প্রদান করতে পারে না। সিএনসি মিলিং সেই ফাঁকটি বন্ধ করে দেয়।
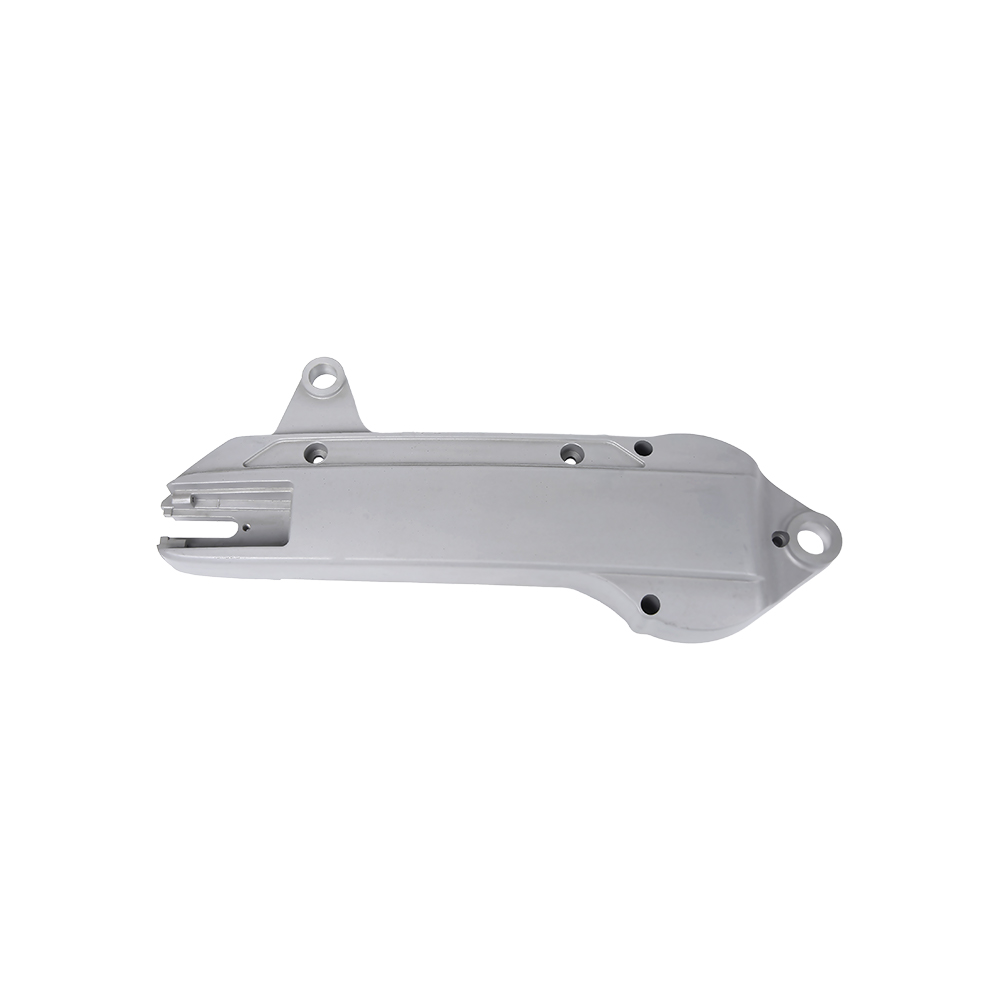
যখন একটি গিয়ারবক্স হাউজিং, ভালভ বডি, বা মোটর গার্ড প্লেট ডাই-কাস্ট মেশিন থেকে বেরিয়ে যায়, তখন প্রতিটি মেশিনযুক্ত পৃষ্ঠে এটির প্রায় 0.3 মিমি থেকে 1.0 মিমি ভাতা থাকে। CNC মিলিং তারপর প্রয়োজনীয় কার্যকরী মাত্রা অর্জন করতে এই ভাতা সরিয়ে দেয়। একটি অ্যালুমিনিয়াম ঢালাই উপর একটি সাধারণ মিলিং অপারেশন একটি অবস্থানগত সহনশীলতা রাখা যাবে প্লাস বা মাইনাস 0.02 মিমি এবং একটি পৃষ্ঠের রুক্ষতা Ra 0.8 মাইক্রোমিটার ভাল অবস্থার অধীনে।
সাধারণ মেশিনিং বৈশিষ্ট্যের উদাহরণ
- কাঠামোগত সমাবেশের জন্য মেশিনযুক্ত বল্টু গর্ত
- সীল এবং gaskets জন্য ফ্ল্যাট মাউন্ট মুখ
- ভারবহন জার্নাল যাতে একাগ্রতা প্রয়োজন
- হাইড্রোলিক ভালভের জন্য থ্রেডেড পোর্ট
এই সম্মিলিত পদ্ধতি লিড টাইমকে কমিয়ে দেয় কারণ যন্ত্রাংশগুলিকে বাইরের মেশিনিং দোকানে পাঠানোর প্রয়োজন হয় না। এটি মান নিয়ন্ত্রণকেও উন্নত করে, কারণ একই উৎপাদন দল প্রতিটি ট্রানজিশনে কাস্টিং এবং সমাপ্ত অংশ পরিদর্শন করতে পারে।
ঢালাই দিকটি গভীরভাবে বোঝার জন্য, আপনি আমাদের নিবন্ধটি পড়তে পারেন অ্যালুমিনিয়াম ডাই ঢালাই .
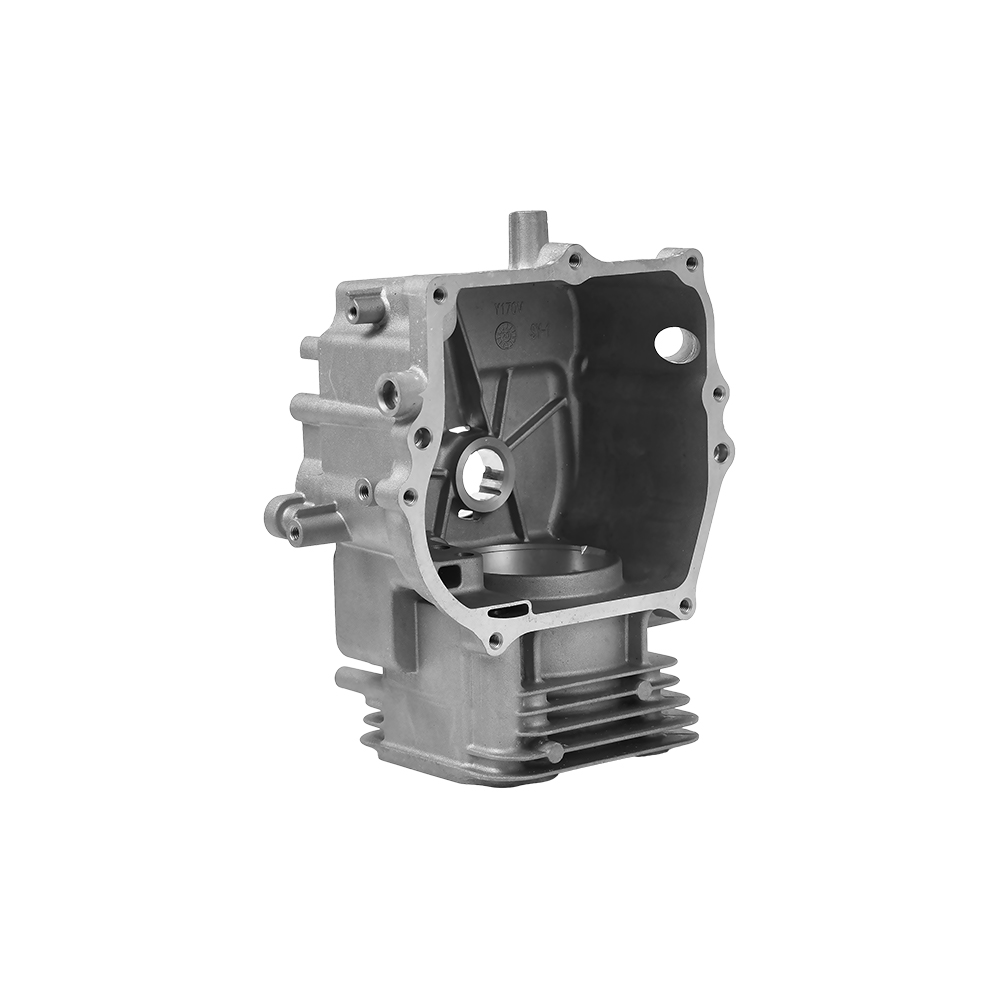
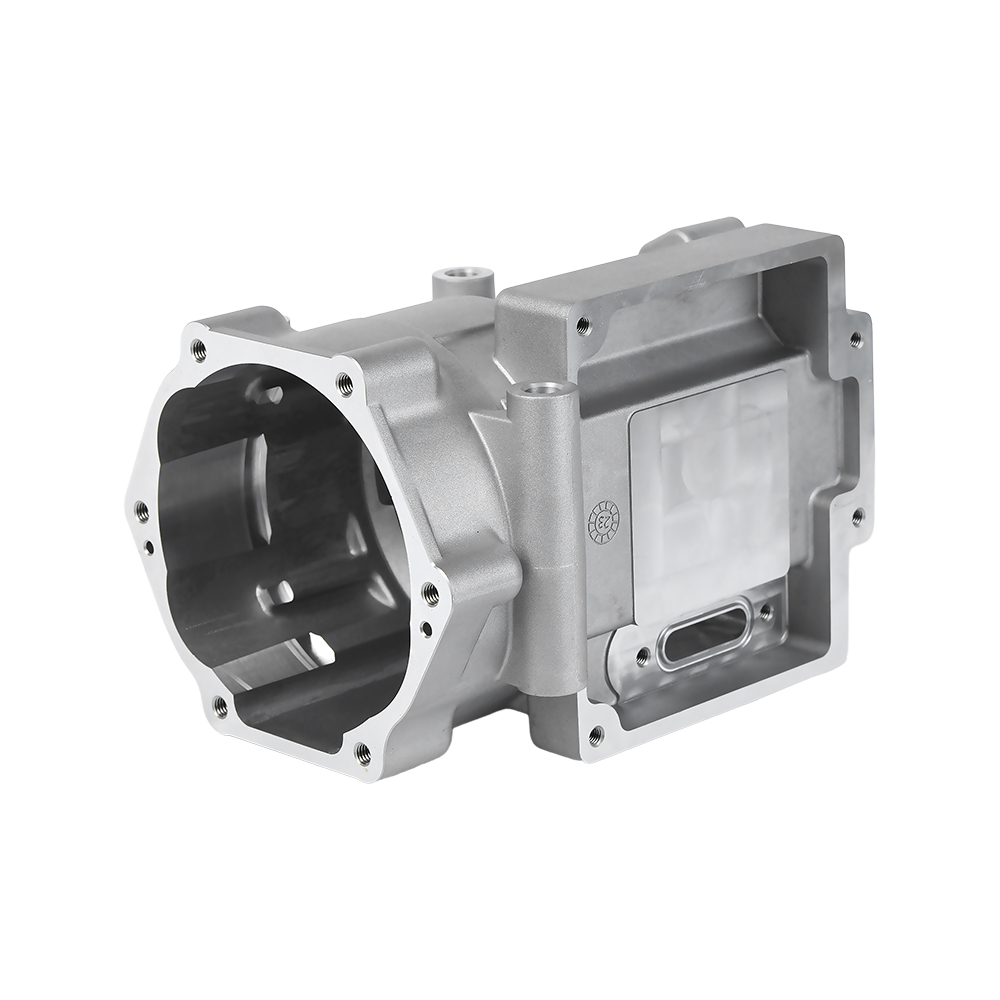 উচ্চ নির্ভুলতা উচ্চ চাপ অ্যালুমিনিয়াম ডাই কাস্টিং অটো যন্ত্রাংশ মোটরসাইকেল ক্র্যাঙ্ককেস পণ্য দেখুন →
সহনশীলতা, সারফেস ফিনিশ এবং গুণমান পরিদর্শন
একটি নির্দিষ্ট সহনশীলতার জন্য অনুরোধ হল প্রথম প্রশ্নগুলির মধ্যে একটি যা একজন ক্রেতা একটি মেশিন সরবরাহকারীকে পাঠায়। অ্যালুমিনিয়াম সিএনসি মিলিংয়ের জন্য, উত্তরটি অংশের আকার, জ্যামিতি এবং খাদের উপর নির্ভর করে। আদর্শ অনুশীলনে, উত্পাদন মেশিনযুক্ত অ্যালুমিনিয়াম অংশগুলি নীচে দেখানো রেঞ্জগুলিতে রাখা যেতে পারে।
| বৈশিষ্ট্য | সাধারণ সহনশীলতা | নোট |
|---|---|---|
| রৈখিক মাত্রা | প্লাস বা মাইনাস 0.05 মিমি | স্ট্যান্ডার্ড মিলিং নির্ভুলতা |
| গর্ত অবস্থান | প্লাস বা মাইনাস 0.02 মিমি | CMM পরিদর্শন প্রয়োজন |
| বোর ব্যাস | প্লাস বা মাইনাস 0.01 মিমি | রিমিং বা বিরক্তিকর প্রস্তাবিত |
| সারফেস ফিনিস | Ra 0.8 থেকে 1.6 মাইক্রোমিটার | ফিড এবং কাটার জ্যামিতির উপর নির্ভর করে |
গুণমান পরিদর্শন চূড়ান্ত পরিমাপের মধ্যে সীমাবদ্ধ নয়। একটি নির্ভরযোগ্য কারখানায়, যন্ত্রবিদ প্রথম নিবন্ধ, প্রক্রিয়াধীন মাত্রা এবং ক্রমাঙ্কিত যন্ত্র ব্যবহার করে চূড়ান্ত ব্যাচ পরীক্ষা করে। গুরুত্বপূর্ণ গর্ত এবং মুখের অবস্থান যাচাই করার জন্য একটি স্থানাঙ্ক পরিমাপ মেশিন বা CMM ব্যবহার করা একটি সাধারণ অভ্যাস। আমাদের সুবিধায়, প্রতিটি উত্পাদন চালানোর একটি নমুনা পরিদর্শন প্রতিবেদনের সাথে নথিভুক্ত করা হয়।
সারফেস ফিনিস এছাড়াও একটি কার্যকরী প্রয়োজন. স্লাইডিং পৃষ্ঠের জন্য, একটি Ra 0.8 থেকে 1.6 মাইক্রোমিটার ফিনিশ সাধারণ। প্রসাধনী অংশগুলির জন্য, আপনার একটি পালিশ বা অ্যানোডাইজড পৃষ্ঠের প্রয়োজন হতে পারে এবং এটি মিলিং কৌশল পরিবর্তন করে কারণ আপনি ফিনিশিং ট্রিটমেন্টের আগে একটি সূক্ষ্ম কাটা চান।
খরচ ফ্যাক্টর এবং কিভাবে অ্যালুমিনিয়াম CNC মিলিং অর্থনৈতিক রাখা
CNC মিলিং খরচ মেশিনিং সময়, টুলিং, উপাদান হ্যান্ডলিং এবং সেটআপ দ্বারা চালিত হয়। অ্যালুমিনিয়াম সাধারণত কাটা সহজ, তাই প্রধান খরচ প্রায়ই সেটআপ সংখ্যা এবং অংশ জটিলতা হয়.
- ছোট ব্যাচ: CNC মিলিং নমনীয় এবং কোন ব্যয়বহুল ফিক্সচারের প্রয়োজন নেই যা পরিবর্তন করা কঠিন। এটি প্রোটোটাইপ এবং মাঝারি আয়তনের কাজের জন্য লাভজনক।
- বড় ব্যাচ: একই অংশ উচ্চ ভলিউমে উত্পাদিত হলে, আপনি ডেডিকেটেড ফিক্সচার এবং অপ্টিমাইজ করা টুল পাথ ব্যবহার করে মেশিনিং সময় কমাতে পারেন। এখানেই একটি ডাই-কাস্টিং প্লাস মিলিং পদ্ধতি সত্যিই উজ্জ্বল হয়।
- সহনশীলতার প্রয়োজনীয়তা: কঠোর সহনশীলতা পরিদর্শনের সময় বাড়ায় এবং ঝুঁকি প্রত্যাখ্যান করে। ঢিলেঢালা সহনশীলতা নির্দিষ্ট করা যা এখনও কাজ করে অর্থ সাশ্রয় করে।
আরেকটি গুরুত্বপূর্ণ কারণ উপাদান খরচ। অ্যালুমিনিয়াম স্ক্র্যাপ পুনর্ব্যবহৃত করা যেতে পারে, তবে ঢালাই অংশগুলির জন্য, ঢালাই প্রক্রিয়াটি ইতিমধ্যেই একটি কাছাকাছি-নেট আকৃতি তৈরি করার সবচেয়ে লাভজনক উপায়। মিলিং ধাপে শুধুমাত্র মেশিনিং ভাতা অপসারণ করতে হবে, তাই একটি ভাল ডিজাইন করা ঢালাই বর্জ্য কম রাখে।
আপনি যদি ডিজাইনের পর্যায়ে থাকেন, তাহলে এই ব্যবহারিক বিষয়গুলো মাথায় রাখুন: ন্যূনতম 0.5 মিমি স্টক এমন সারফেসগুলিতে রাখুন যাতে চূড়ান্ত যন্ত্রের প্রয়োজন হয়, তীক্ষ্ণ অভ্যন্তরীণ কোণগুলি এড়িয়ে চলুন এবং মানক গর্তের আকার ব্যবহার করুন। এই সিদ্ধান্তগুলি টুলিং খরচ এবং মেশিনিং সময় হ্রাস করে।
একটি নির্দিষ্ট উদ্ধৃতি জন্য, আপনি করতে পারেন আমাদের ইঞ্জিনিয়ারিং দলের সাথে যোগাযোগ করুন আপনার আঁকা বা 3D মডেলের সাথে।
কিভাবে একটি অ্যালুমিনিয়াম সিএনসি মিলিং পার্টনার নির্বাচন করবেন
একটি মেশিনিং পার্টনার বেছে নেওয়া সর্বনিম্ন দামের চেয়ে বেশি। সঠিক সরবরাহকারী আপনাকে ডিজাইনের সময় সমস্যাগুলি সমাধান করতে, মেশিনের ত্রুটিগুলি এড়াতে এবং বিতরণের সময়সূচী রাখতে সহায়তা করতে পারে।
Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd. এ আমরা 2010 সাল থেকে যান্ত্রিক উত্পাদন অংশীদার হিসাবে কাজ করেছি। আমাদের কারখানায় প্রায় স্থায়ী সম্পদে RMB 10 মিলিয়ন এবং একটি বার্ষিক আউটপুট মান RMB 30 মিলিয়ন , ডাই কাস্টিং, সিএনসি, এবং স্মার্ট মেশিনিং সেল কভার করার সরঞ্জাম সহ। এই স্কেলটি আমাদেরকে মাঝারি আকারের উত্পাদন রান নিতে দেয় এবং এখনও প্রতিটি অর্ডারকে সরাসরি মনোযোগ দেয়।
আপনি একটি অর্ডার স্থাপন করার আগে কি জিজ্ঞাসা করুন
- আপনার কি সিএনসি মেশিন আছে? আপনার কি 4-অক্ষ বা 5-অক্ষ ক্ষমতা আছে?
- আপনি একটি কারখানায় ঢালাই এবং মেশিন করতে পারেন?
- আপনি কিভাবে সহনশীলতা এবং পৃষ্ঠের গুণমান নিয়ন্ত্রণ করবেন?
- পাইলট অর্ডারের জন্য আপনার সাধারণ লিড টাইম কত?
- আপনি একটি নমুনা বা প্রথম নিবন্ধ পরিদর্শন রিপোর্ট প্রদান করতে পারেন?
একজন সরবরাহকারী যে এই প্রশ্নগুলির স্পষ্ট উত্তর দেয় তার একটি সামঞ্জস্যপূর্ণ ফলাফল প্রদানের সম্ভাবনা বেশি। ভাল যোগাযোগও গুরুত্বপূর্ণ: একজন সরবরাহকারীকে ব্যাখ্যা করতে সক্ষম হওয়া উচিত কেন একটি নির্দিষ্ট সহনশীলতা ব্যয়বহুল এবং কীভাবে কম খরচে ডিজাইন উন্নত করা যায়।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
অ্যালুমিনিয়াম সিএনসি মিলিং কী সহনশীলতা অর্জন করতে পারে?
স্বাভাবিক উৎপাদন পরিস্থিতিতে, অ্যালুমিনিয়াম অংশে প্লাস বা বিয়োগ 0.01 মিমি থেকে 0.05 মিমি পর্যন্ত মেশিনিং সহনশীলতা অর্জনযোগ্য। খুব সুনির্দিষ্ট বোরগুলির জন্য, আপনি প্লাস বা মাইনাস 0.01 মিমি বা আরও ভাল পৌঁছানোর জন্য রিমিং এবং বোরিং অপারেশন ব্যবহার করতে পারেন।
সিএনসি মিলিং কি ছোট ব্যাচ উৎপাদনের জন্য উপযুক্ত?
হ্যাঁ। সিএনসি মিলিং হল অল্প পরিমাণে অ্যালুমিনিয়াম যন্ত্রাংশ উৎপাদনের জন্য সবচেয়ে লাভজনক পদ্ধতিগুলির মধ্যে একটি কারণ এতে স্থায়ী টুলিংয়ের প্রয়োজন হয় না। মূল সময়টি প্রোগ্রামিং এবং সেটআপে ব্যয় করা হয়।
অ্যালুমিনিয়াম ডাই কাস্টিংয়ের পরে আমার কি সিএনসি মিলিং দরকার?
সাধারণত হ্যাঁ যদি আপনার অংশের সুনির্দিষ্ট মাউন্টিং ফেস, থ্রেডেড হোল বা টাইট টলারেন্সের প্রয়োজন হয়। ডাই কাস্টিং কাছাকাছি-নেট আকৃতি তৈরি করে, কিন্তু মিলিং সমাবেশের জন্য গুরুত্বপূর্ণ মাত্রাগুলিকে পরিমার্জিত করে।
আমি কিভাবে অ্যালুমিনিয়াম সিএনসি মিলিংয়ের খরচ কমাতে পারি?
স্ট্যান্ডার্ড হোল মাপ ব্যবহার করুন, নরম প্রান্ত দিয়ে ডিজাইন করুন, অপ্রয়োজনীয় আঁটসাঁট সহনশীলতা এড়িয়ে চলুন এবং একক অপারেশন হিসাবে ঢালাই এবং মিলিংকে একত্রিত করুন। এটি উপাদান বর্জ্য এবং টুলিং খরচ কমায়৷৷