 ভাষা

বাড়ি / খবর / শিল্প সংবাদ / কাস্টিংয়ের জন্য অ্যালুমিনিয়াম অ্যালো: গ্রেড, বৈশিষ্ট্য এবং নির্বাচনের জন্য একটি ব্যবহারিক গাইড
একটি ড্রয়িং আপনার ডেস্কে একটি উপাদান ব্লকের সাথে অবতরণ করে যেখানে কেবল "অ্যালুমিনিয়াম খাদ" লেখা রয়েছে। এই একক লাইনের অর্থ হতে পারে একটি কাঠামোগত বন্ধনীর জন্য A356, একটি উচ্চ-ভলিউম ডাই-কাস্ট হাউজিংয়ের জন্য A380, অথবা একটি কম্প্রেসার সিলিন্ডারের জন্য B390 যা অবশ্যই স্লাইডিং যোগাযোগের বছর ধরে বেঁচে থাকবে। ভুল গ্রেড চয়ন করুন এবং প্রথম প্রোটোটাইপগুলি ত্রুটিহীন দেখাতে পারে—তারপর 2,000 অংশের একটি ব্যাচে চাপ-পরীক্ষা ফাঁস পৃষ্ঠ, বা অ্যানোডাইজড ফিনিশগুলি প্যাঁচানো এবং অন্ধকার হয়ে আসে।
এখানে বিস্তারিত আগে সরাসরি উত্তর. উচ্চ চাপ ডাই ঢালাই জন্য, ব্যবহারিক ডিফল্ট হয় A380 এবং A383 , একটি অনুরূপ খাদ জন্য এশিয়ান পদবী হিসাবে ADC12 সঙ্গে. কম চাপ, মাধ্যাকর্ষণ, এবং বালি ঢালাই জন্য, মান পছন্দ হয় A356 এবং 356 . যদি স্লাইডিং পরিধান নকশায় প্রাধান্য পায়—সিলিন্ডার লাইনার, কম্প্রেসার সিলিন্ডার, বিয়ারিং সারফেস— B390 মূল্যায়ন প্রাপ্য। যদি জারা প্রতিরোধের এবং প্রসাধনী ফিনিস কাঁচা শক্তির চেয়ে বেশি হয়, 518 পরীক্ষার খাদ হয়. এই নিবন্ধের বাকি অংশটি সেই উপসংহারগুলিকে ব্যাখ্যা করে যে সংখ্যাগুলি আপনি সরবরাহকারী কথোপকথনে আনতে পারেন।
কিভাবে কাস্ট অ্যালুমিনিয়াম খাদ উপাধি কাজ করে
উত্তর আমেরিকার ঢালাই অ্যালুমিনিয়াম অ্যালয়গুলি দশমিক বিন্দু সহ অ্যালুমিনিয়াম অ্যাসোসিয়েশন চার-সংখ্যার সিস্টেম অনুসরণ করে। প্রথম অঙ্কটি প্রধান খাদ উপাদানকে চিহ্নিত করে, এবং শুধুমাত্র সেই অঙ্কটি আপনাকে ছাঁচে এবং পরিষেবায় খাদের আচরণ সম্পর্কে আপনার যা জানা দরকার তার বেশিরভাগই বলে।
- 1xx.x — 99.0% বা উচ্চতর অ্যালুমিনিয়াম, প্রধানত বৈদ্যুতিক পরিবাহী এবং রাসায়নিক সরঞ্জামের জন্য ব্যবহৃত হয়।
- 2xx.x - প্রধান উপাদান হিসাবে তামা। এই পরিবারটি তাপ চিকিত্সার পরে সমস্ত ঢালাই অ্যালুমিনিয়ামের সর্বোচ্চ শক্তি উত্পাদন করে, তবে জারা প্রতিরোধের ক্ষতি হয়।
- 3xx.x — যোগ করা তামা এবং/অথবা ম্যাগনেসিয়াম সহ সিলিকন। এটি ডাই কাস্টিং এবং গ্র্যাভিটি ঢালাই উভয়ের জন্য ওয়ার্কহরস পরিবার।
- 4xx.x - প্রধান উপাদান হিসাবে সিলিকন, ফুটো-গুরুত্বপূর্ণ অংশগুলির জন্য চমৎকার তরলতা এবং চাপের নিবিড়তা প্রদান করে।
- 5xx.x — ম্যাগনেসিয়াম, সেরা জারা প্রতিরোধের এবং সবচেয়ে সামঞ্জস্যপূর্ণ অ্যানোডাইজড ফিনিস প্রদান করে।
- 7xx.x — দস্তা, উচ্চ-কাস্ট শক্তি সহ বয়স-কঠিন কিন্তু বাণিজ্যিক ঢালাই কাজে কম সাধারণ।
সংখ্যা, অক্ষর এবং দশমিক আসলে কি বোঝায়
দ্বিতীয় সংখ্যা মৌলিক খাদ একটি পরিবর্তন নির্দেশ করে; শেষ দুটি সংখ্যা পরিবারের মধ্যে নির্দিষ্ট খাদ চিহ্নিত করে। দশমিকের বিষয়গুলিও গুরুত্বপূর্ণ: x.x হল ঢালাই ফর্ম, x.xx হল ingot ফর্ম৷ অক্ষর উপসর্গ, যেমন A356-এ A, মানে অক্ষরবিহীন বেসলাইন খাদের তুলনায় শক্ত অপরিষ্কার সীমা। অনুশীলনে, A356-T6 এর মতো একটি স্পেসিফিকেশন একটি সম্পূর্ণ নির্দেশনা: অ্যালয় ফ্যামিলি 3xx.x, পরিবর্তিত 356 কম্পোজিশন, শক্ত অমেধ্য এবং T6 তাপ চিকিত্সা।
টেম্পার পদবী সংক্ষেপে ব্যাখ্যা করা হয়েছে
টেম্পার একটি হাইফেন দ্বারা পৃথক করা সংকর ধাতুর পরে লেখা হয়। T6 মানে হল কৃত্রিম বার্ধক্য দ্বারা অনুসৃত সমাধান তাপ চিকিত্সা - মেজাজটি প্রায়শই নির্দিষ্ট করা হয় যখন একটি কাঠামোগত ঢালাই লোড বহন করতে হবে। T5 মানে অংশটিকে ঢালাই থেকে ঠান্ডা করা হয় এবং তারপরে কৃত্রিমভাবে বৃদ্ধ হয়, সমাধানের ধাপটি এড়িয়ে যায়, যা সাধারণত বিকৃতি এবং ফোস্কা এড়াতে ডাই কাস্টিংয়ের জন্য ব্যবহৃত হয়। এফ এর অর্থ হল বানোয়াট, যেভাবে বেশিরভাগ ডাই কাস্টিং সরবরাহ করা হয়। এই পার্থক্যগুলি সরাসরি ফলনের শক্তিকে প্রভাবিত করে: A356-T6 মোটামুটিভাবে পৌঁছায় 186 MPa ফলন শক্তি , যেমন-কাস্ট A356 চারপাশে বসে 125 এমপিএ .
ঢালাই জন্য সবচেয়ে সাধারণ অ্যালুমিনিয়াম খাদs
মেটাল কাস্টিং ইনস্টিটিউটের মতে, বালি ঢালাই, মাধ্যাকর্ষণ ঢালাই এবং নিম্ন-চাপ ঢালাইয়ের জন্য সবচেয়ে সাধারণ সংকর ধাতুগুলি হল 356 এবং 357 , যথাক্রমে প্রায় 6% এবং 7% সিলিকন ধারণকারী। ScienceDirect-এ প্রকাশিত একটি উপকরণ-বিজ্ঞান ওভারভিউ প্যাটার্নটিকে নিশ্চিত করে, উল্লেখ করে যে A319 (Al-6Si-3Cu-1Fe-1Zn) এবং A356 (Al-7Si-0.25Cu-0.2Fe-0.4Mg) মাধ্যাকর্ষণ ঢালাইয়ের বেশিরভাগ শিল্প অ্যাপ্লিকেশনের জন্য অ্যাকাউন্ট। উচ্চ-চাপ ডাই ঢালাইয়ের জন্য, খাদ নির্বাচন নির্দেশিকা 3xx.x সিরিজের আধিপত্য দেখায়, তারপরে 4xx.x, 5xx.x, এবং 2xx.x।
| Alloy | Si % | কিউ % | Mg % | ফে সর্বোচ্চ % | UTS (MPa) | ফলন (MPa) | প্রসারণ % | সাধারণ প্রক্রিয়া |
|---|---|---|---|---|---|---|---|---|
| A356 | ৬.৫–৭.৫ | 0.20 | 0.30-0.45 | 0.20 | 262 (T6) | 186 (T6) | 5-10 | নিম্নচাপ / মাধ্যাকর্ষণ / বালি |
| 356 | ৬.৫–৭.৫ | 0.20 | 0.30-0.45 | 0.60 | 228 (T6) | 164 (T6) | 3.5-6 | নিম্নচাপ / মাধ্যাকর্ষণ / বালি |
| 319 | 5.5-6.5 | 3.0-4.0 | 0.10 | 1.0 | 235 (T6) | 165 (T6) | 2-4 | মাধ্যাকর্ষণ / বালি |
| A380 | 7.5-9.5 | 3.0-4.0 | 0.10 | 1.3 | 324 (কাস্ট হিসাবে) | 160 (কাস্ট হিসাবে) | 3.5 | ঢালাই মারা |
| A383/ADC12 | 9.5-11.5 | 2.0-3.0 | 0.10 | 1.3 | 310 (কাস্ট হিসাবে) | 150 (কাস্ট হিসাবে) | 3.5 | ঢালাই মারা |
| B390 | 16-18 | 4.0-5.0 | ০.৪৫–০.৬৫ | 1.3 | 285 (কাস্ট হিসাবে) | 240 (কাস্ট হিসাবে) | 1 | ঢালাই মারা |
| 518 | 0.35 | 0.25 | 7.5-8.5 | 1.8 | 310 (কাস্ট হিসাবে) | 190 (কাস্ট হিসাবে) | 4-7 | ঢালাই মারা |
উপরের সম্পত্তির মানগুলি পৃথকভাবে কাস্ট টেস্ট বারের জন্য প্রকাশিত ASM আন্তর্জাতিক ডেটা অনুসরণ করে। একটি নির্দিষ্ট অংশ জ্যামিতির জন্য একটি গ্যারান্টি হিসাবে নয়, প্রকৌশল মূল্যায়নের জন্য তাদের শুরু বিন্দু হিসাবে বিবেচনা করুন।
কীভাবে কাস্টিং প্রক্রিয়া খাদ পছন্দকে সীমাবদ্ধ করে
ঢালাই প্রক্রিয়াটি খাদ নির্বাচনের প্রথম ফিল্টার। প্রতিটি প্রক্রিয়া ভিন্নভাবে ছাঁচ পূরণ করে, এবং খাদকে ভরাট অবস্থা সহ্য করতে হয়।
উচ্চ চাপ ডাই ঢালাই: গতি এবং পাতলা দেয়াল
দ অ্যালুমিনিয়াম ডাই ঢালাই প্রক্রিয়া 10 এবং 175 MPa এর মধ্যে চাপের মধ্যে একটি শক্ত ইস্পাত ডাইতে গলিত ধাতু ইনজেক্ট করে। পূরণের সময়গুলি মিলিসেকেন্ডে পরিমাপ করা হয়, তাই খাদটি অবশ্যই ঢালাই তাপমাত্রায় অত্যন্ত তরল হতে হবে। A380 এবং A383 হল প্রভাবশালী পছন্দ কারণ তাদের সিলিকন সামগ্রী পাতলা দেয়াল এবং জটিল পাঁজরের জন্য প্রয়োজনীয় তরলতা দেয়। A356 ডাই-কাস্ট হতে পারে, তবে এর নিম্ন সিলিকন উপাদান পাতলা অংশগুলি পরিষ্কারভাবে পূরণ করা কঠিন করে তোলে এবং ডাই সোল্ডারিংয়ের ঝুঁকি বাড়ায়।
নিম্ন চাপ ঢালাই: পরিষ্কার ভরাট এবং কম ছিদ্র
নিম্নচাপের ঢালাই নিয়ন্ত্রিত গ্যাসের চাপের অধীনে একটি রাইজার টিউবের মাধ্যমে গলিতকে উপরের দিকে ঠেলে নীচের একটি চুল্লি থেকে ডাইকে পূর্ণ করে। উচ্চ-চাপ ইনজেকশনের তুলনায় প্রবাহ স্থির এবং লামিনার। পোরোসিটির মাত্রা কম থাকে, এবং যান্ত্রিক বৈশিষ্ট্যগুলি আরও পুনরাবৃত্তিযোগ্য—যার কারণে চাকা, সাসপেনশন আর্মস এবং স্ট্রাকচারাল ব্র্যাকেটগুলি এইভাবে তৈরি করা হয়। T6-এ A356 হল এই উপাদানগুলির জন্য আদর্শ সংমিশ্রণ। যখন porosity প্রধান প্রত্যাখ্যান কারণ, এটি একটি সরবরাহকারীর সাথে যাচাই করা মূল্যবান কম চাপ ডাই ঢালাই গ্যাস গর্ত কমাতে পারে আপনার ফাঁস-পরীক্ষার মান পূরণ করার জন্য যথেষ্ট।
মাধ্যাকর্ষণ এবং বালি ঢালাই: ঘন অংশ সঙ্গে বহুমুখিতা
মাধ্যাকর্ষণ স্থায়ী-ছাঁচ ঢালাই সহজ নীচে-ভর্তি বা কাত-ঢালা জ্যামিতি ব্যবহার করে, যখন বালি ঢালাই প্রশস্ত আকার স্বাধীনতা প্রদান করে। উভয় প্রক্রিয়াই কম তরলতার জন্য বেশি ক্ষমাশীল, তাই A356, 356, 319, এবং 357 সবচেয়ে বেশি ব্যবহার দেখা যায়। যেহেতু ডাই কাস্টিংয়ের তুলনায় শীতলতা ধীর, তাই মাইক্রোস্ট্রাকচারটি মোটা, এবং আপনি কাস্টের মতো শক্ত বৈশিষ্ট্যগুলি ধরে রাখার চেষ্টা করার পরিবর্তে একটি তাপ চিকিত্সা নির্দিষ্ট করে ক্ষতিপূরণ দেন।
কোন খাদ বৈশিষ্ট্য বাস্তব উপাদান গুরুত্বপূর্ণ
প্রসার্য শক্তির বাইরে, একটি ঢালাই খাদকে নিজেই ঢালাই প্রক্রিয়ায় টিকে থাকতে হয় এবং চূড়ান্ত পরিবেশে সঞ্চালন করতে হয়। এই ছয়টি বৈশিষ্ট্য সবচেয়ে বাস্তব-বিশ্ব নির্বাচনের সিদ্ধান্ত নেয়।
গরম ক্র্যাকিং প্রতিরোধের
দৃঢ়ীকরণের সময় ফাটল তৈরি হয় যখন খাদটির বিস্তৃত হিমাঙ্ক পরিসীমা থাকে এবং ডেনড্রাইটের মধ্যে তরল ধাতুর অপর্যাপ্ত খাবার থাকে। কপার-সমৃদ্ধ 2xx.x অ্যালয়গুলি এখানে সবচেয়ে খারাপ অপরাধী। A356 একটি সংকীর্ণ পরিসরে দৃঢ় করে, যা এটিকে শক্তিশালী হট-ক্র্যাকিং প্রতিরোধের দেয় এবং ব্যাখ্যা করে যে কেন এটি কাঠামোগত মাধ্যাকর্ষণ ঢালাইকে প্রাধান্য দেয়।
ডাই সোল্ডারিং প্রবণতা
গলিত অ্যালুমিনিয়াম ইস্পাত ডাই পৃষ্ঠের সাথে প্রতিক্রিয়া করতে পারে, নিজেই টুলিংয়ে ঢালাই করে। সংকর ধাতুর আয়রন লোহা সমৃদ্ধ আন্তঃধাতু পর্যায় গঠন করে এটিকে প্রশমিত করে যা ভেজা কমায়। তাই ডাই-কাস্টিং অ্যালয়গুলি 1.3% পর্যন্ত লোহা নির্দিষ্ট করে, যখন A356-এর মতো মাধ্যাকর্ষণ-কাস্ট অ্যালয়গুলি লোহাকে 0.20% পর্যন্ত কম রাখে কারণ সোল্ডার করার জন্য কোনও ডাই নেই। আপনি যদি গ্র্যাভিটি-কাস্ট অ্যালয় নেন এবং এটি ডাই-কাস্ট করার চেষ্টা করেন, তাহলে সোল্ডারিং সমস্যা আশা করুন।
চাপ নিবিড়তা
হাইড্রোলিক ভালভ বডি, পাম্প হাউজিং এবং ট্রান্সমিশন কেস সবই ফাঁস-পরীক্ষার প্রয়োজনীয়তার সম্মুখীন হয়। মোটামুটি 12% সিলিকন সহ A413 এর চমৎকার চাপের নিবিড়তা রয়েছে। A356 এবং A380 এছাড়াও ভাল পারফর্ম করে। B390, 16-18% সিলিকন সহ, চাপ-আঁটসাঁট কাস্টিংয়ের জন্য কম নির্ভরযোগ্য কারণ প্রাথমিক সিলিকন কণাগুলি ম্যাট্রিক্সের ধারাবাহিকতাকে ব্যাহত করে এবং মাইক্রো-পোরোসিটি নেটওয়ার্ক তৈরি করতে পারে।
জারা প্রতিরোধের
518 বেশিরভাগ বহিরঙ্গন বা নোনা জলের পরিবেশে ডাই-কাস্টিং অ্যালয়গুলির মধ্যে সবচেয়ে শক্তিশালী প্রার্থী, এর 7.5-8.5% ম্যাগনেসিয়াম সামগ্রীর জন্য ধন্যবাদ। A380 এবং 319-এর মতো তামা-বহনকারী সংকরগুলি লবণ-ভরা বাতাসে দ্রুত ক্ষয় করে। A356 মাঝখানে বসে এবং সঠিক পৃষ্ঠ সুরক্ষা প্রয়োগ করা হলে বেশিরভাগ যন্ত্রপাতি এবং স্বয়ংচালিত আন্ডার-হুড অ্যাপ্লিকেশনের জন্য গ্রহণযোগ্য।
যন্ত্রশক্তি
A380 এবং 319 মেশিন ভাল, ছোট ভাঙা চিপ উত্পাদন করে এবং উচ্চ কাটিং গতিতে ভাল টুল জীবন দেয়। 518-এর উচ্চ ম্যাগনেসিয়াম সামগ্রী স্ট্রিং চিপ তৈরি করে যা টুলিংয়ের চারপাশে জট পাকিয়ে যেতে পারে, তাই তীক্ষ্ণ সন্নিবেশ এবং চিপ-ব্রেকার জ্যামিতি প্রয়োজন। যদি আপনার অংশে ব্যাপক তুরপুন এবং লঘুপাতের প্রয়োজন হয়, তাহলে এটিকে খাদ সিদ্ধান্তে বিবেচনা করুন।
দrmal conductivity
দrmal management parts such as heat sinks and motor housings depend on how quickly heat spreads through the metal. A356 in T6 reaches roughly 151 W/(m·K) , যখন A380 প্রায় পরিমাপ করে 96 W/(m·K) . যদি একটি অংশ একটি বৈদ্যুতিক মোটর বা পাওয়ার ইলেকট্রনিক্স থেকে তাপ অপসারণ করে, তাহলে প্রায় 55 W/(m·K) এর পার্থক্য জংশন তাপমাত্রাকে উল্লেখযোগ্যভাবে পরিবর্তন করে।
অ্যাপ্লিকেশন-চালিত খাদ নির্বাচন
খাদ নির্বাচন সাধারণত কাঠামোগত প্রয়োজনীয়তা এবং ঢালাই প্রক্রিয়ার অর্থনীতির একটি ছেদ হয়। নীচের সারণীটি সাধারণ উপাদানগুলিকে সেই গ্রেডগুলিতে ম্যাপ করে যেগুলি কাস্টিং শপগুলি আসলে তাদের জন্য চলে৷
| আবেদন | প্রস্তাবিত গ্রেড | কি সিদ্ধান্ত চালিত |
|---|---|---|
| ইঞ্জিন সিলিন্ডার অংশ | A380, A383, B390 | আয়তন, চাপ নিবিড়তা, পরিধান প্রতিরোধের |
| গিয়ারবক্স এবং ট্রান্সমিশন হাউজিং | A380, A383 | দৃঢ়তা, লিক নিবিড়তা, মাত্রিক নির্ভুলতা |
| তেল পাম্প এবং জল পাম্প | A356, A380 | চাপ নিবিড়তা, machinability, thermal fatigue |
| হাইড্রোলিক ভালভ এবং ব্লক | A356, A380 | লিক নিবিড়তা, শক্তি, machined sealing পৃষ্ঠতল |
| মোটর হাউজিং এবং শেষ কভার | A380, ADC12 | পাতলা-প্রাচীর ভরাট, মাত্রিক নির্ভুলতা, শক্তি |
| কৃষি গিয়ারবক্স | A356, 319 | কঠিনতা, মাধ্যাকর্ষণ/বালি ঢালাই ক্লান্তি প্রতিরোধের |
| নতুন শক্তির যানবাহনের জন্য তাপ সিঙ্ক | A383, A356 | দrmal conductivity, flatness, thin-wall detail |
| স্মার্ট-হোম এবং মেডিকেল ঘের | A383, ADC12 | জটিল জ্যামিতি, প্রসাধনী পৃষ্ঠ, পাতলা দেয়াল |
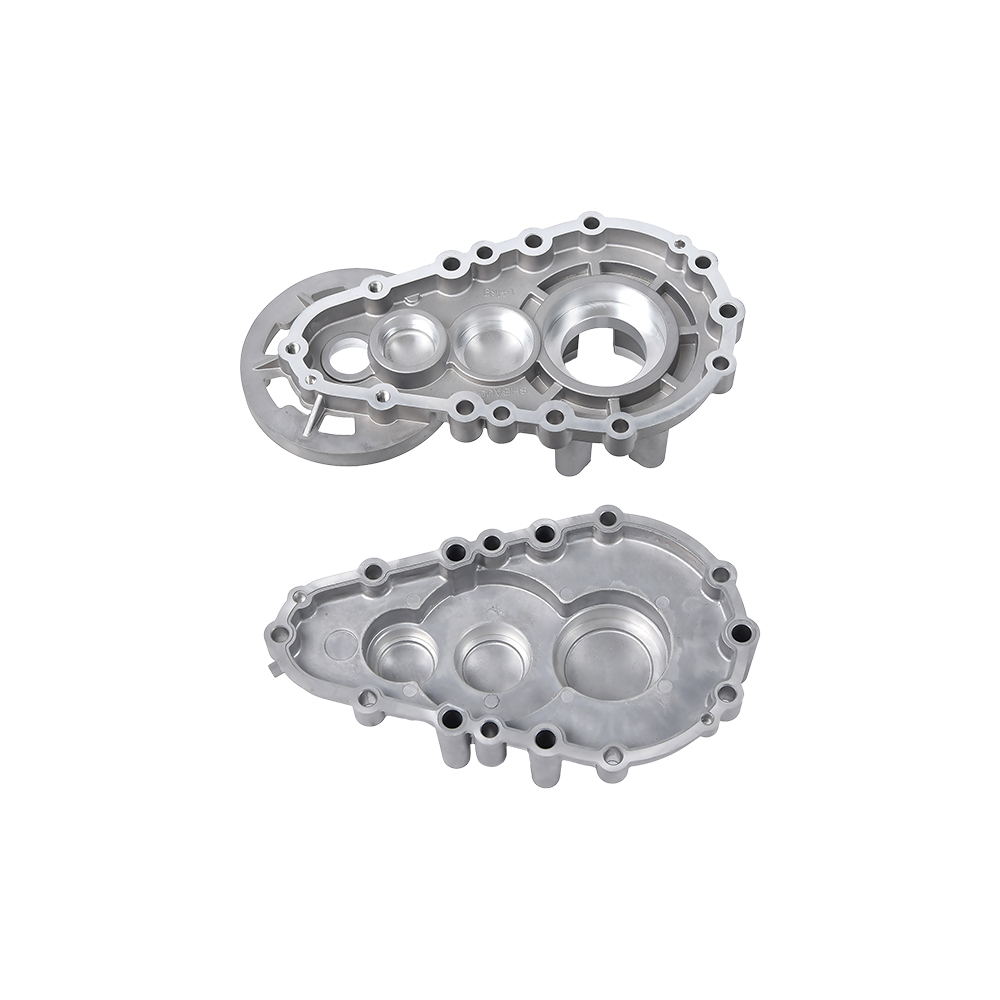
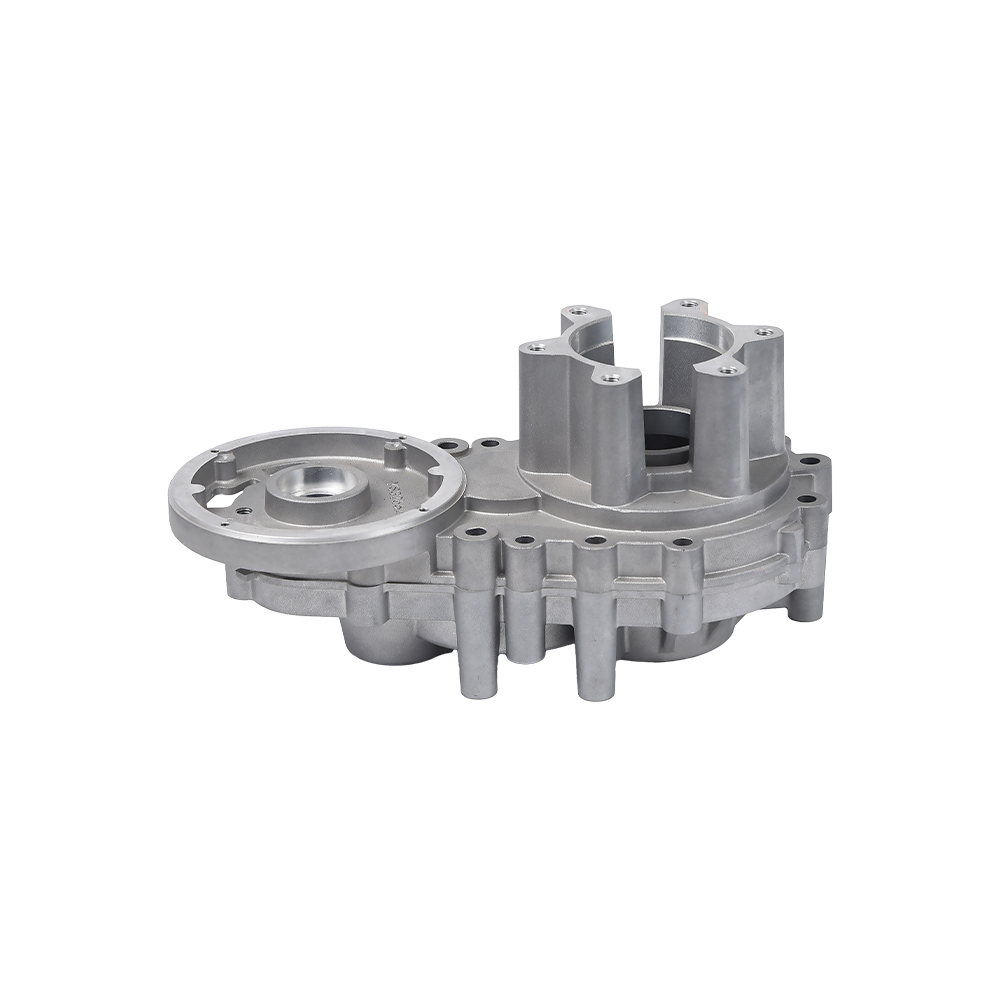
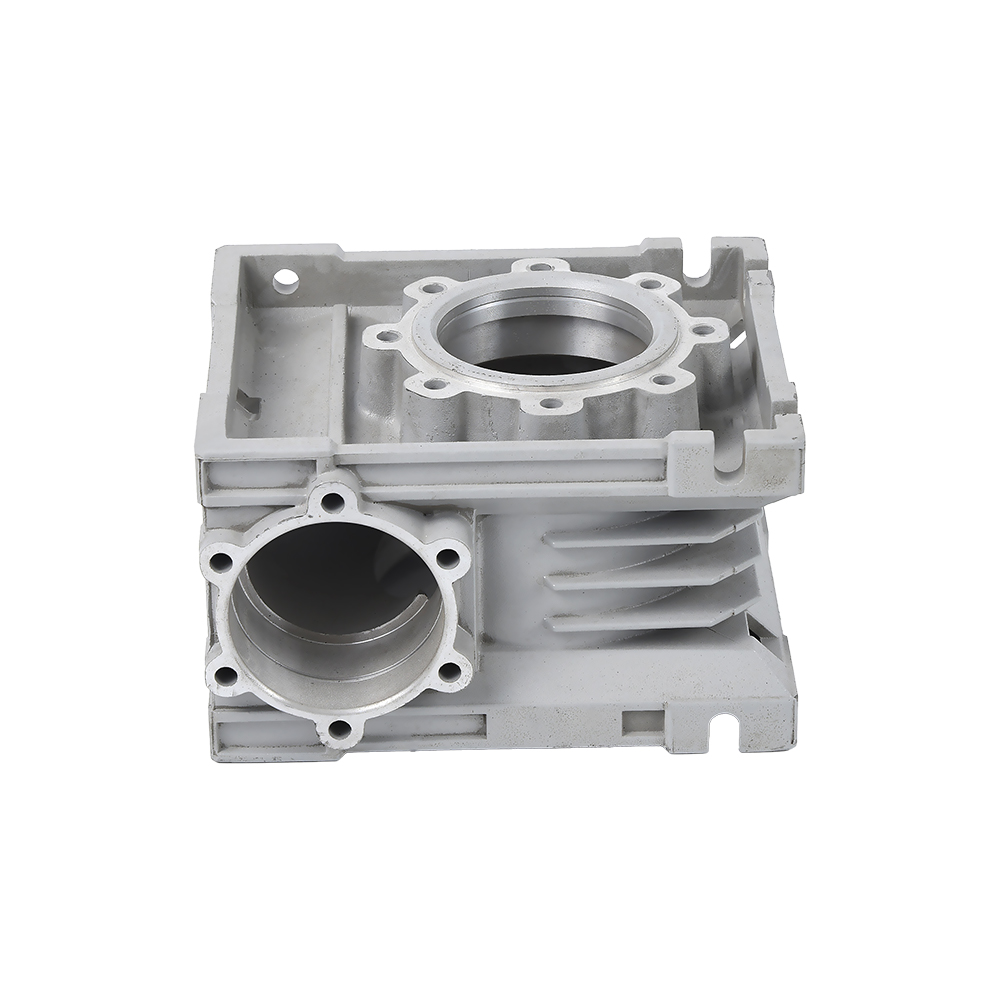
পাওয়ারট্রেন এবং কাঠামোগত অ্যাপ্লিকেশনের জন্য, সরবরাহকারীরা সাধারণত উত্পাদন করে অ্যালুমিনিয়াম ডাই-কাস্ট গিয়ারবক্স হাউজিং A380 বা A383 তে কারণ এই অ্যালয়গুলি ট্রান্সমিশন পরিষেবাতে প্রয়োজনীয় কঠোরতা এবং চাপের নিবিড়তা সরবরাহ করে। যখন একটি গিয়ারবক্স হাউজিংকেও কম্পনের ক্লান্তি থেকে বাঁচতে হয়, তখন চক্রের সময় বেশি হলেও T6 টেম্পার সহ A356 বিবেচনা করার মতো।
 অ্যালুমিনিয়াম ডাই কাস্টিং গিয়ারবক্স হাউজিং- নিংবো বেইলুন ইউয়ুয়ান মেশিনারি উত্পাদন দ aluminum die-casting gearbox housing represents a pinnacle in engineering excellence, seamlessly merging durability, precision, and l... পণ্য দেখুন →
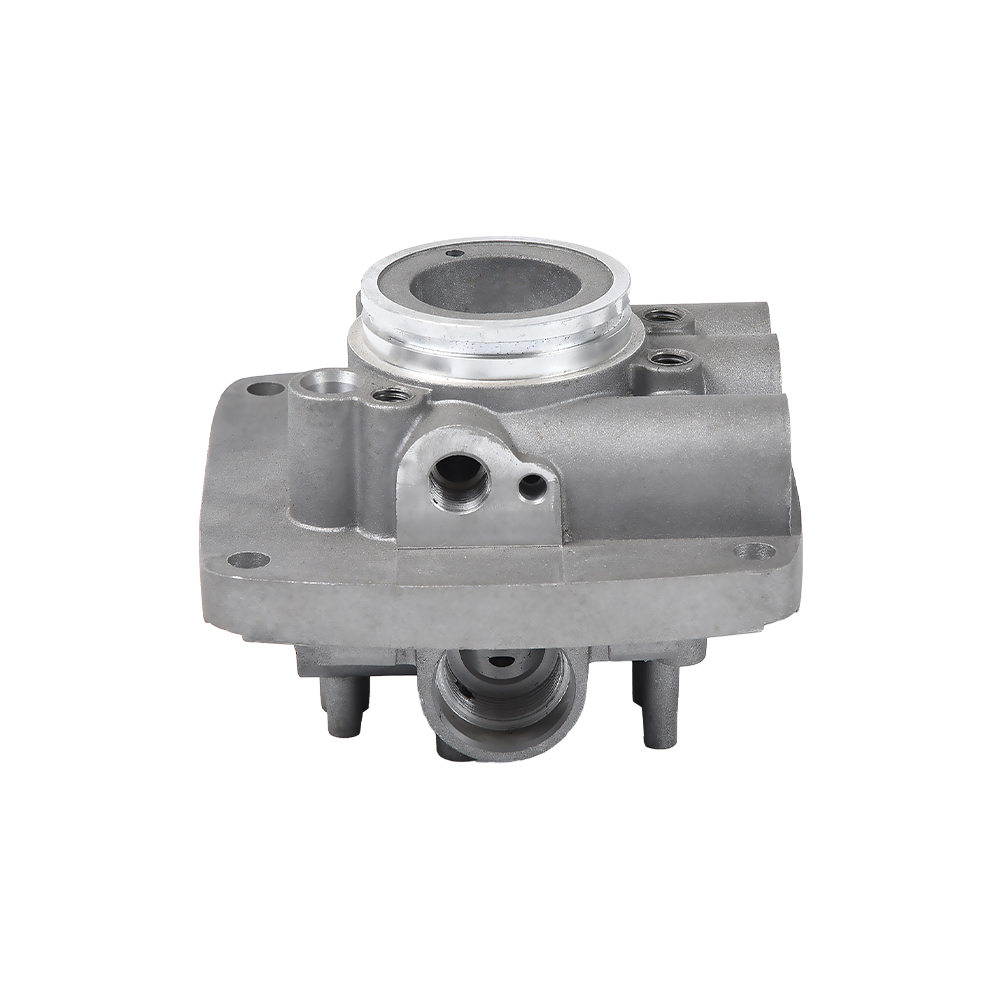
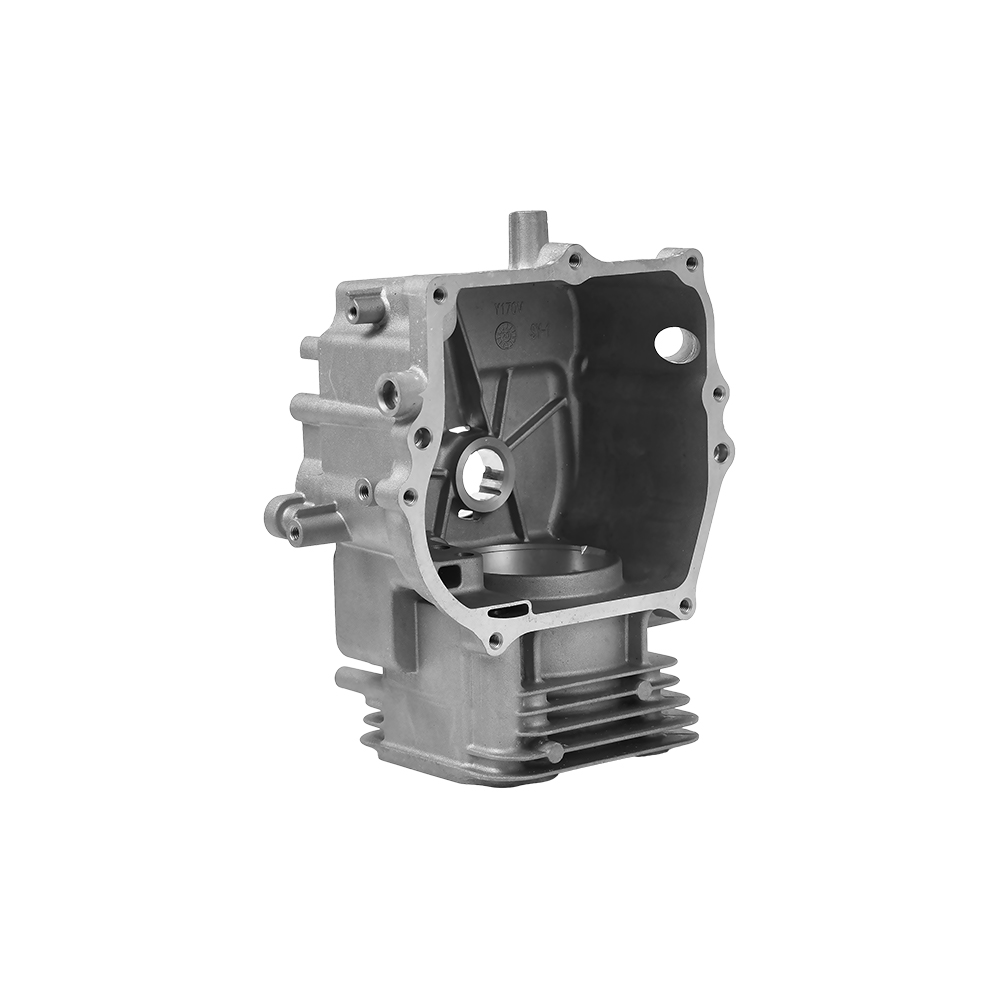
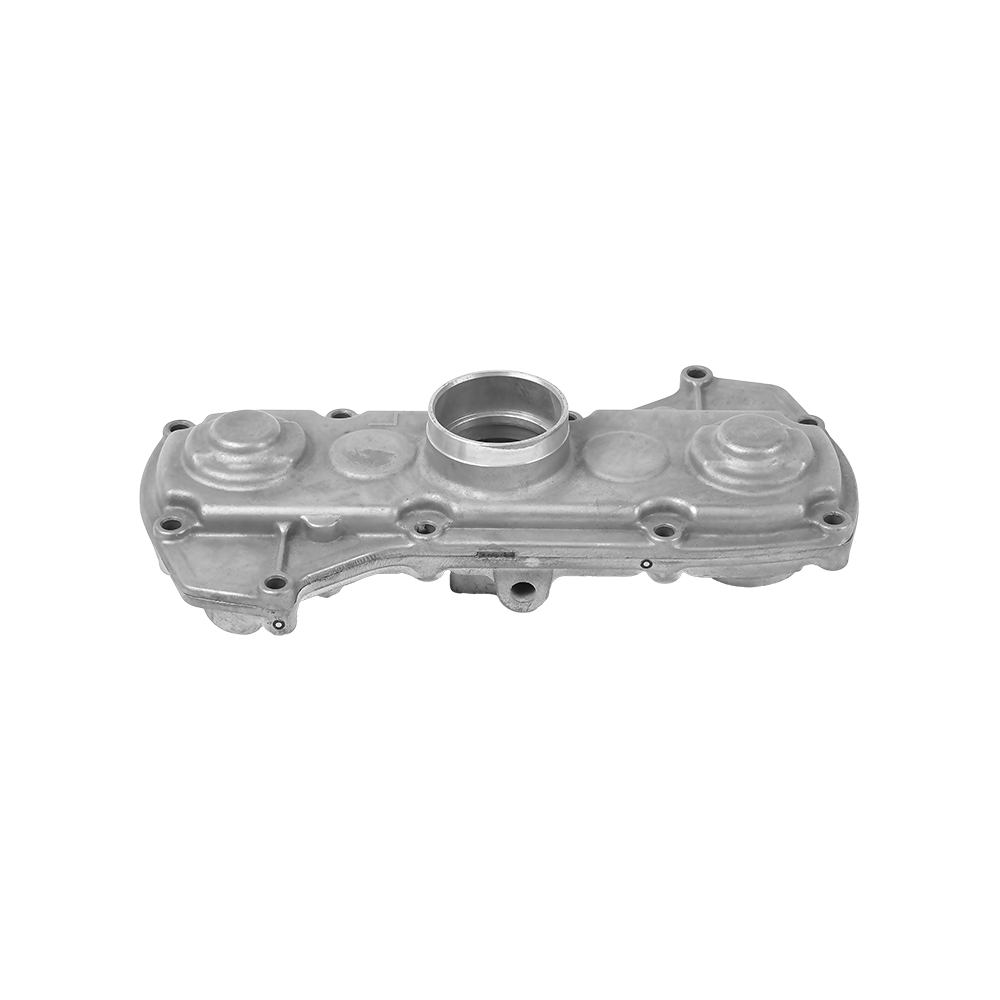
স্বয়ংচালিত ইঞ্জিন বিভাগে, অ্যালুমিনিয়াম অটো ইঞ্জিন সিলিন্ডার অংশ সাধারণত A356-T6-এ নির্দিষ্ট করা হয় যখন কাঠামোগত অখণ্ডতা এবং কুলিং কার্যক্ষমতার ব্যাপার, অথবা A380 যখন উৎপাদনের পরিমাণ প্রতি টুকরোতে সর্বনিম্ন সম্ভাব্য খরচের দাবি করে। B390 নির্বাচন করা হয় যখন সিলিন্ডার বোর এলাকায় একটি পৃথক লাইনার ছাড়া স্লাইডিং পরিধানের জন্য উচ্চ প্রতিরোধের প্রয়োজন হয়।
 কাস্টম অ্যালুমিনিয়াম অটো ইঞ্জিন সিলিন্ডার যন্ত্রাংশ প্রস্তুতকারক। OEM সরবরাহকারী - Ningbo Beilun Youyuan মেশিনারি ম্যানুফ্যাকচারিং কোং, লিমিটেড একটি চায়না OEM/ODM অ্যালুমিনিয়াম অটো ইঞ্জিন সিলিন্ডার যন্ত্রাংশ প্রস্তুতকারক এবং অ্যালুমিনিয়াম অটো এন... পণ্য দেখুন →
তরল-শক্তি উপাদানগুলির জন্য, অ্যালুমিনিয়াম ডাই-কাস্ট হাইড্রোলিক ভালভ দেহগুলি সাধারণত A380 এ ঢালাই করা হয় কারণ এটি মেশিনে পরিষ্কারভাবে ফ্ল্যাট সিলিং ফেসগুলিতে তৈরি করে এবং ম্যাক্রো-পোরোসিটি ছাড়াই চাপ ধরে রাখে। উচ্চ ক্লান্তি চাহিদা সহ মাঝারি সিরিজের জন্য, T6-এ A356 মানদণ্ড রয়ে গেছে।
 কাস্টম অ্যালুমিনিয়াম ডাই কাস্টিং হাইড্রোলিক ভালভ নির্মাতারা। OEM সরবরাহকারী - Ningb Beilun Youyuan মেশিনারি ম্যানুফ্যাকচারিং কোং, লিমিটেড একটি চায়না OEM/ODM অ্যালুমিনিয়াম ডাই কাস্টিং হাইড্রোলিক ভালভ প্রস্তুতকারক এবং অ্যালুমিনিয়াম ডাই সিএ... পণ্য দেখুন →
নকশা বিবেচনা যে খাদ পছন্দ প্রভাবিত
দ alloy is only half the decision. Part geometry, tolerance expectations, and downstream surface treatment all influence which grade is realistic to produce at the quoted price.
প্রাচীর বেধ
- ঢালাই মারা - ছোট উপাদানগুলির জন্য ন্যূনতম 0.8-1.5 মিমি দেয়াল; 2-3 মিমি হল পাঁজর এবং বস সহ মাঝারি আবাসনের জন্য ব্যবহারিক মেঝে।
- কম চাপ ঢালাই — খাদের হিমায়িত পরিসরের উপর নির্ভর করে ন্যূনতম 2.5-4 মিমি দেয়াল।
- মাধ্যাকর্ষণ এবং বালি ঢালাই — ন্যূনতম দেয়াল 3-5 মিমি ভুল এবং সঙ্কুচিত ত্রুটিগুলি এড়াতে।
মাত্রিক সহনশীলতা
- ঢালাই মারা ছোট মাত্রায় প্রায় ±0.1 মিমি এবং 100 মিমি জুড়ে ±0.3–0.5 মিমি ধারণ করে। এই কারণেই বেশিরভাগ নির্ভুল হাউজিং এবং বন্ধনীগুলি ডাই-কাস্ট হয়।
- নিম্ন চাপ এবং মাধ্যাকর্ষণ ঢালাই সাধারণত ±0.5 মিমি 100 মিমি উপরে চালান। A356-T6 কাঠামোগত অংশগুলি তাপ চিকিত্সার পরে মেশিন করা হয় যদি কঠোর নির্ভুলতার প্রয়োজন হয়।
- বালি ঢালাই দেয় ±0.8 মিমি বা তার বেশি, এবং মেশিনিং প্রায় সবসময় কার্যকরী মুখের জন্য প্রয়োজনীয়।
খসড়া কোণ
ডাই কাস্টিংয়ের জন্য বাহ্যিক দেয়ালে কমপক্ষে 1-2 ডিগ্রি ড্রাফ্ট এবং অভ্যন্তরীণ কোরে 1.5-2.5 ডিগ্রি অংশটি পরিষ্কারভাবে বের করার জন্য প্রয়োজন। নিম্ন-চাপ এবং মাধ্যাকর্ষণ সরঞ্জামগুলিরও খসড়া প্রয়োজন, তবে কিছুটা কম কারণ ফিলিং এবং ইজেকশন ফোর্স কম। আপনার ডিজাইন যদি সমাবেশের প্রয়োজনীয়তার কারণে শূন্য খসড়ার অনুমতি দেয়, তাহলে মেশিনিং ভাতা বা স্লাইড অ্যাকশন সম্পর্কে একটি কথোপকথন আশা করুন যা খরচ যোগ করে।
তাপ চিকিত্সা এবং বিকৃতি
T6 তাপ চিকিত্সা যথেষ্ট পরিমাণে ফলন শক্তি বাড়ায়, কিন্তু এটি নিভানোর পদক্ষেপ থেকে বিকৃতির দিকে নিয়ে যায়। পাতলা-প্রাচীরযুক্ত ঢালাইয়ের উপর, প্রায়শই T6 এর পরে একটি সোজা অপারেশন প্রয়োজন হয়। ডাই-কাস্ট অ্যালুমিনিয়াম অ্যালয়গুলি সাধারণত F টেম্পারে ব্যবহার করা হয় কারণ উচ্চ-চাপ ইনজেকশন দ্বারা আটকে থাকা গ্যাসের উপাদান দ্রবণ তাপ চিকিত্সার সময় পৃষ্ঠের ফোস্কা সৃষ্টি করতে পারে। আপনার অংশ সত্যিই T6 প্রয়োজন কিনা তা নিশ্চিত করুন; F থেকে T6 তে আপগ্রেড করা প্রক্রিয়া খরচ এবং স্ক্র্যাপ হার উভয়ই যোগ করতে পারে।
পৃষ্ঠ চিকিত্সা সামঞ্জস্য
এই নিবন্ধে প্রতিটি খাদ উপর পাউডার আবরণ এবং পেইন্টিং কাজ. অ্যানোডাইজিং ব্যতিক্রম। প্রায় 7% এর উপরে সিলিকন স্তরগুলি একটি গাঢ়, প্যাচাযুক্ত অ্যানোডিক আবরণ তৈরি করে এবং ডাই-কাস্ট স্কিনগুলিতে প্রায়শই একটি সূক্ষ্ম পোরোসিটি স্তর থাকে যা অ্যানোডাইজ করার পরে খারাপ দেখায়। আপনার যদি একটি আলংকারিক অ্যানোডাইজড ফিনিশের প্রয়োজন হয়, হয় 518-এর মতো একটি কম-সিলিকন অ্যালয় নির্দিষ্ট করুন, অথবা অ্যানোডাইজ করার আগে অ্যাজ-কাস্ট সারফেস বন্ধ করার পরিকল্পনা করুন। একটি পরিষ্কার উত্পাদন ফিনিস জন্য উদাহরণ রেফারেন্স দেখায় কিভাবে অ্যালুমিনিয়াম ডাই-কাস্টিং অ্যাপ্লিকেশন প্রসাধনী মান পূরণের জন্য ক্রমবর্ধমান পৃষ্ঠ-প্রস্তুতি পদক্ষেপের উপর নির্ভর করে।
কাস্টিং এর জন্য Aluminium Alloys সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
অ্যালুমিনিয়াম কোন গ্রেড ঢালাই জন্য সেরা?
দre is no single best grade. Use A356 or 356 for low-pressure, gravity, and sand casting when strength and ductility matter. Use A380 or A383 for high-pressure die casting when production volume, thin walls, and cost efficiency dominate the decision. The best grade is the one that matches your process first, then your load case and surface requirements.
ADC12 কি A383 এর মতো?
দy are close but not identical. ADC12 is the Japanese JIS designation for a die-casting alloy with roughly 9.5–11.5% silicon and 1.5–3.5% copper. A383 is the Aluminum Association designation for a similar alloy with tight iron and manganese limits. In practice, many Asian die casters use ADC12 nomenclature even when exporting parts drawn to A383, so confirm the exact chemistry on the material certificate rather than assuming they are interchangeable.
ডাই-কাস্ট অ্যালুমিনিয়াম অংশ anodized করা যাবে?
হ্যাঁ, কিন্তু ফলাফল সিলিকন সামগ্রীর উপর নির্ভর করে। A380 এবং A383 একটি অন্ধকার, প্যাচা ফিনিশের জন্য অ্যানোডাইজ করে যা আর্কিটেকচারাল স্পেসিফিকেশনের সাথে মেলে না। লো-সিলিকন ডাই-কাস্টিং অ্যালয় যেমন 518 অনেক ভালো অ্যানোডিক আবরণ তৈরি করে। সামঞ্জস্যপূর্ণ চেহারার জন্য, অ্যানোডাইজ করার আগে পৃষ্ঠটি মেশিন বা পিষে নিন এবং ফিনিস স্পেক করার আগে প্রকৃত ডাই থেকে প্রাক-প্রোডাকশন নমুনা পরীক্ষা করুন।
A356-T6 এ T6 এর মানে কি?
T6 হল সমাধান তাপ চিকিত্সা, quenching, এবং কৃত্রিম বার্ধক্য জন্য মেজাজ পদবী. A356-এর জন্য, এটি 5-10% প্রলম্বন বজায় রেখে ঢালাই অবস্থায় প্রায় 125 MPa থেকে প্রায় 186 MPa-তে ফলন শক্তি বাড়ায়। এটি স্ট্রাকচারাল কাস্টিংয়ের জন্য ডিফল্ট মেজাজ যা উল্লেখযোগ্য যান্ত্রিক লোডের সম্মুখীন হবে।
কোন অ্যালুমিনিয়াম ঢালাই খাদ সর্বোত্তম চাপ নিবিড়তা আছে?
A413, প্রায় 12% সিলিকন সহ, ব্যাপকভাবে সবচেয়ে চাপ-আঁটসাঁট ডাই-কাস্টিং খাদ হিসাবে উল্লেখ করা হয়। A356 মাধ্যাকর্ষণ এবং নিম্ন-চাপের ঢালাইয়ের জন্যও ভাল পারফর্ম করে যা তেল বা হাইড্রোলিক তরল ধরে রাখতে হয়। চাপ-আঁটসাঁট অ্যাপ্লিকেশনের জন্য 2xx.x কপার অ্যালয় এড়িয়ে চলুন এবং খাদ নির্বিশেষে সংকোচন ছিদ্র রোধ করতে অভিন্ন প্রাচীর বেধ সহ অংশটি ডিজাইন করুন।
কেন B390 কম্প্রেসার এবং ইঞ্জিন সিলিন্ডার অ্যাপ্লিকেশনের জন্য ব্যবহার করা হয়?
B390-এ 16-18% সিলিকন এবং 4-5% তামা রয়েছে। উচ্চ সিলিকন বিষয়বস্তু শক্ত প্রাথমিক সিলিকন কণা তৈরি করে যা ব্যতিক্রমী স্লাইডিং পরিধান প্রতিরোধের দেয়, যা সিলিন্ডার বোর এবং কম্প্রেসার সিলিন্ডারে অপরিহার্য। ট্রেড-অফ হল নিম্ন নমনীয়তা, আরও কঠিন মেশিনিং, এবং দুর্বল চাপের নিবিড়তা, তাই এটি শুধুমাত্র তখনই নির্বাচন করা হয় যখন পরিধান প্রভাবশালী ব্যর্থতার মোড হয়।
একটি ব্যবহারিক সমাপ্তি সুপারিশ
ডাই কাটার আগে খাদ সিদ্ধান্তটি টেবিলে রাখুন। আপনার ঢালাই সরবরাহকারীকে জিজ্ঞাসা করুন যে তারা তাদের সরঞ্জামগুলিতে নিয়মিত কোন অ্যালোয় চালায়—একটি ফাউন্ড্রি যা প্রতিদিন A380 যন্ত্রাংশ তৈরি করে সেগুলিকে আঁটসাঁট চক্রের সময় এবং অনুমানযোগ্য স্ক্র্যাপ হারের সাথে উদ্ধৃত করবে, যখন প্রথমবারের A356 ডাই-কাস্ট অংশটি বিকাশের ঝুঁকি বহন করে যার জন্য ক্রেতা শেষ পর্যন্ত অর্থ প্রদান করে। অন্যদিকে, যদি আপনার অংশ ক্লান্তি বা লিক-টাইননেসের জন্য প্রত্যয়িত হয়, তাহলে আপনার সরবরাহকারীর পছন্দের অ্যালয় থেকে অ্যাপ্লিকেশানের জন্য কাছাকাছি ফিট করা হলে তা উচ্চ পিস মূল্যকে ন্যায্যতা দেওয়ার জন্য ক্ষেত্রের ব্যর্থতা কমাতে পারে। একটি প্রত্যয়িত উপাদান পরীক্ষার রিপোর্টের মাধ্যমে রাসায়নিক গঠন যাচাই করুন, উত্পাদন অবস্থার অধীনে একটি পরীক্ষা ব্যাচ মেশিন করুন এবং পরীক্ষা করুন যে প্রকৃত অংশ জ্যামিতি থেকে যান্ত্রিক বৈশিষ্ট্যগুলি অঙ্কন প্রয়োজনীয়তা পূরণ করে। গ্রাহক নিরীক্ষার সময় একটি খাদ অমিল আবিষ্কার করার চেয়ে সেই ক্রমটি সর্বদা সস্তা হবে৷